PRINTER FINDER
3D 打印机选择指南
只需三个步骤,按应用场景、耗材与成型尺寸逐项比对,从在售机型中锁定最合适的一台。
应用场景
选择最贴近的应用场景,可多选;不确定就选“还不确定”。
FAQ
工业级 3D 打印机怎么选?常见问题解答
买一台工业级 3D 打印机,大概多少钱?
桌面级和工业级 3D 打印机有什么区别?
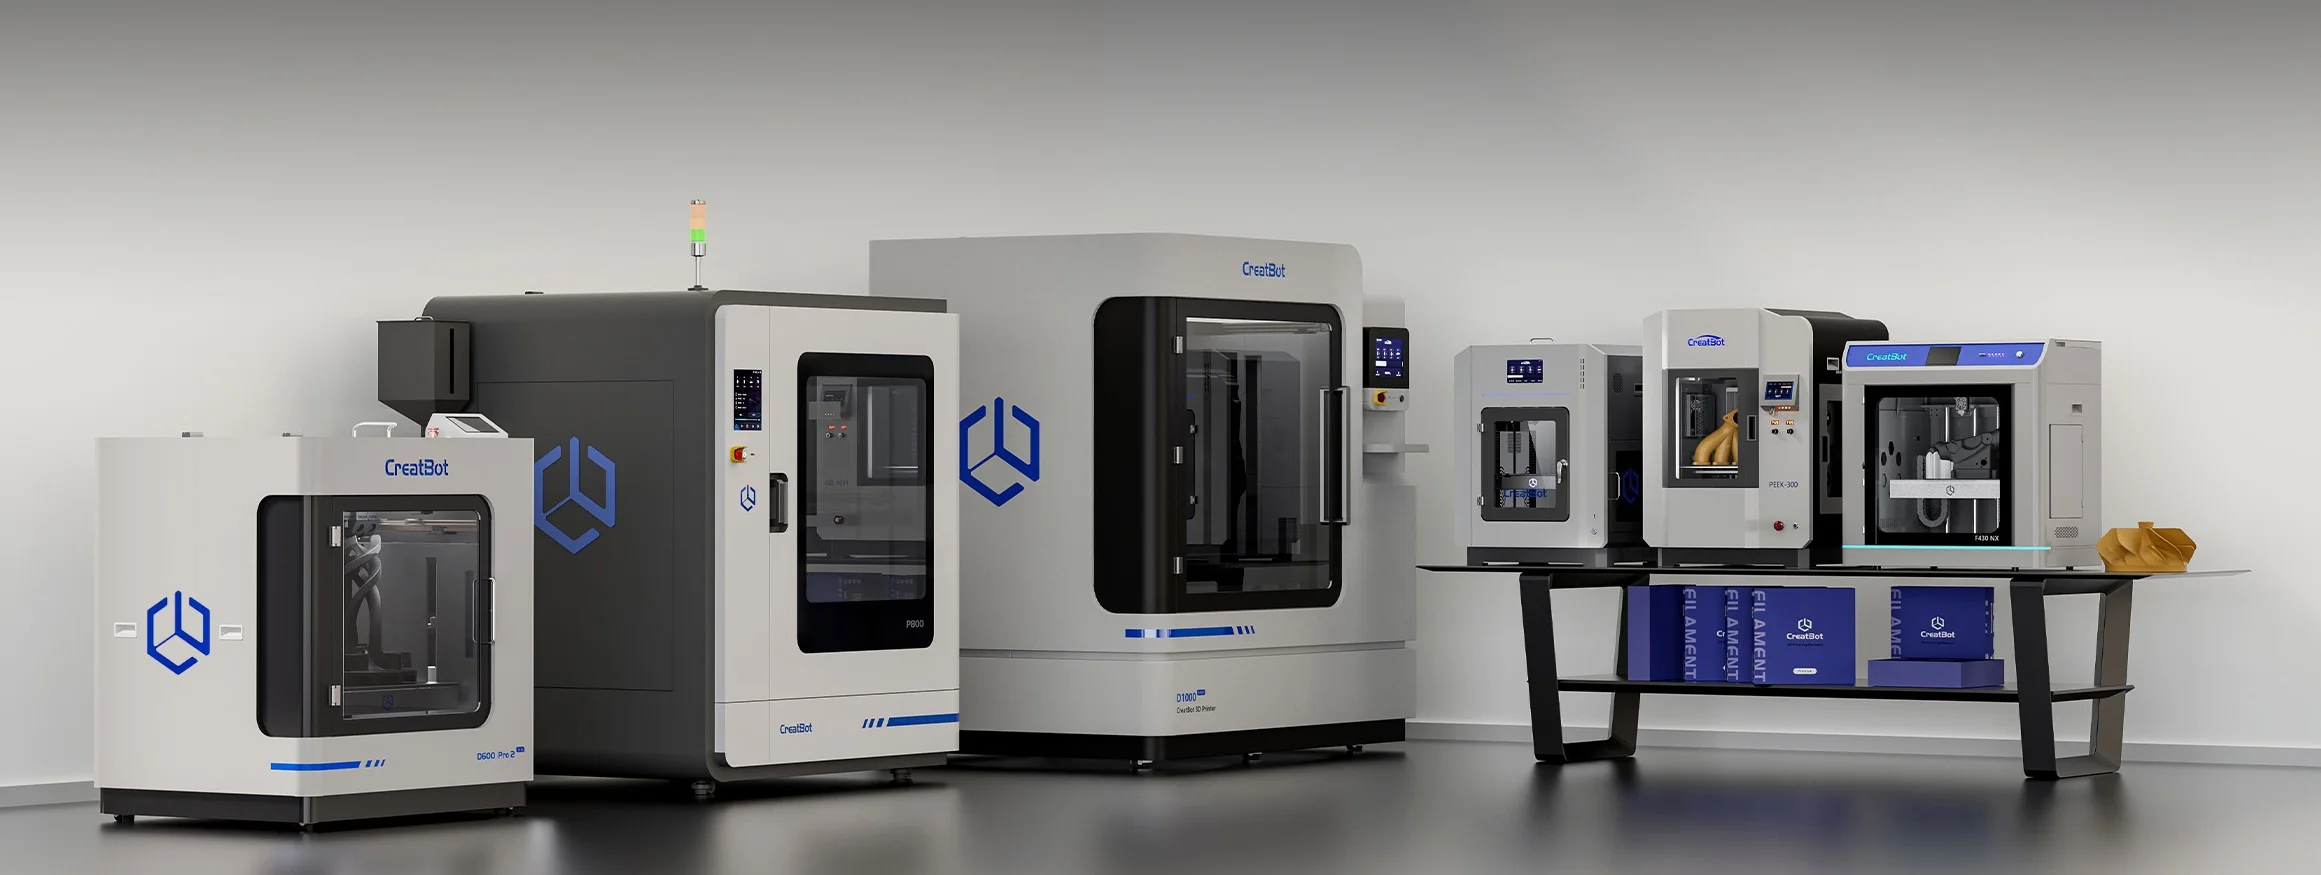
主要差在成型空间、材料能力、连续运行与配套:工业级常见数百毫米到 1 米级成型空间,喷嘴温度可到 400℃ 以上、热床 120℃ 以上并带恒温腔,结构刚性与长时间连续打印稳定性更高,一般配双喷头与水溶性支撑;桌面级多用 PLA、PETG,做工程件与连续生产容易受限。本站 7 款机型最大成型空间 1200×1050×1050 mm,其中 6 款为双喷头。
相关大幅面机型说明
怎么选工业级 3D 打印机?先比较哪几个参数?
一台 3D 打印机最大能打多大的零件?
本站 7 款机型的成型空间从大到小是:D1200 Ultra 1200×1050×1050 mm、D1000 Pro HS 1050×1050×1050 mm、D800 Ultra 800×650×650 mm、D600 Pro3 HS 620×620×620 mm、D400 HS 420×400×420 mm;高温机型 PEEK-250 为 250×250×280 mm、PEEK-300 为 300×300×400 mm。成型空间是「长×宽×高」三个方向各自的上限,零件三边都要装得下(可旋转摆放),不是只看最长边;实际还要给支撑、夹具与多件套排留余量,所以标称值不等于一定能打到。
除了 PLA、ABS,3D 打印机还能用哪些材料?
本站机型支持 23 种热塑性耗材:通用级 PLA、PLA-CF、PETG、TPU 95A、PC;工程级 ABS、ASA、ABS-FR、ASA-CF、PETG-ESD、Ultra PA、Ultra PA-CF、UltraPA-GF、PET-CF、PPS-CF;高性能 PEEK、PEEK-CF、PEEK-GF、PEI1010、PEI 9085;支撑材料 PVA、S-270、S-350。不同材料对喷嘴、热床与腔温的要求差别很大,选型时先按要用的材料反查设备能力,比逐台对参数表更快。
精度一般能到多少?和层厚是一回事吗?
本站机型按「±mm / 100 mm」标定位精度:Ultra 系列(D1200 Ultra、D800 Ultra)为 ±0.05 mm(每 100 mm),Pro 系列(D1000 Pro HS、D600 Pro3 HS、D400 HS)与 PEEK 系列为 ±0.2 mm(每 100 mm)。层厚是切片参数,决定表面台阶与打印时间,和精度不是同一个指标。零件是否合格还要看材料收缩、摆放方向与后处理,不能只看精度数字。
相关机型参数对比
小批量生产用 3D 打印还是开模注塑?哪个更便宜?
开模注塑的模具费是前置固定成本,件数越少单件越贵;3D 打印没有模具费,几十到几百件、结构还在迭代时通常更划算,件数上去后注塑的单件成本才明显更低。判断点看件数、结构是否冻结、材料是否必须注塑级、外观要求。本站 7 款机型均覆盖小批量定制与原型验证场景,连续批量生产的适配度按具体机型配置再确认。
相关机型参数对比
第一次买工业级 3D 打印机,要注意什么才不踩坑?
四个动作:用自己真实的最大零件、薄壁孔位细节件和装配件打样;用以后真正要量产的材料试打;把连续运行、腔温稳定性、耗材供应与售后响应写进合同;按单件成本核算而不是只看设备价,公开资料里材料通常占零件成本的 20%-30%。本站参数表已列成型尺寸、喷嘴 / 热床 / 腔温上限、喷头数量与最高速度,可先自行筛掉明显不匹配的机型。
相关机型参数对比
打印 PEEK、PEI 高温材料需要什么样的 3D 打印机?
PEEK 需喷嘴 400℃、热床 120℃、腔温 70℃(PEEK-CF / PEEK-GF 热床 100℃);PEI1010 需喷嘴 360℃、热床 140℃、腔温 70℃;PEI 9085 需喷嘴 320℃、热床 140℃、腔温 90℃。本站只有 PEEK-250(250×250×280 mm,单喷头,喷嘴 480℃、热床 200℃、腔温 200℃)与 PEEK-300(300×300×400 mm,双喷头,喷嘴 480℃、热床 200℃、腔温 120℃)支持这 5 种高性能材料,其余 5 款面向通用级与工程级耗材。