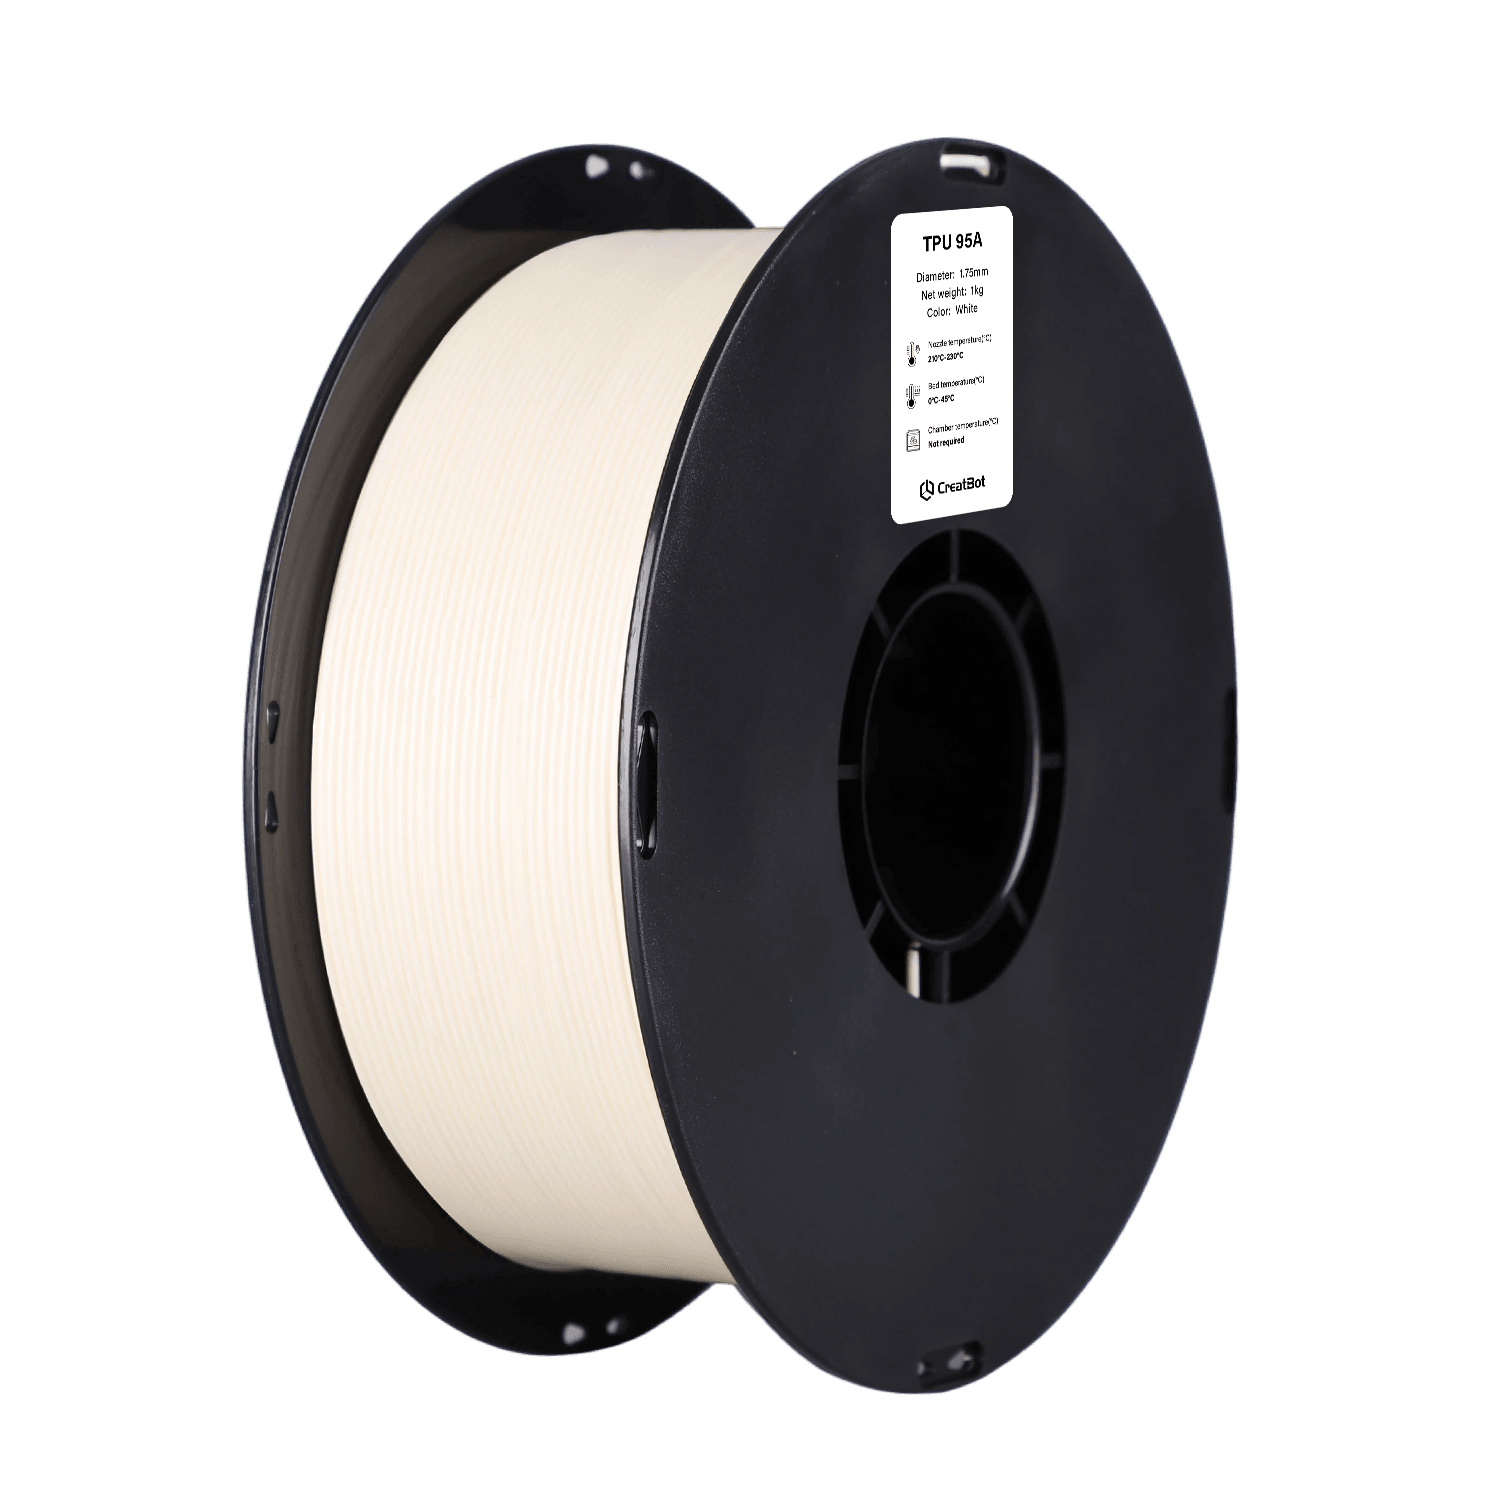
TPU 95A
Anwendungsgebiete für CreatBot TPU 95A
Dichtungen & Dichtungsprofile
Schläuche & Rohre
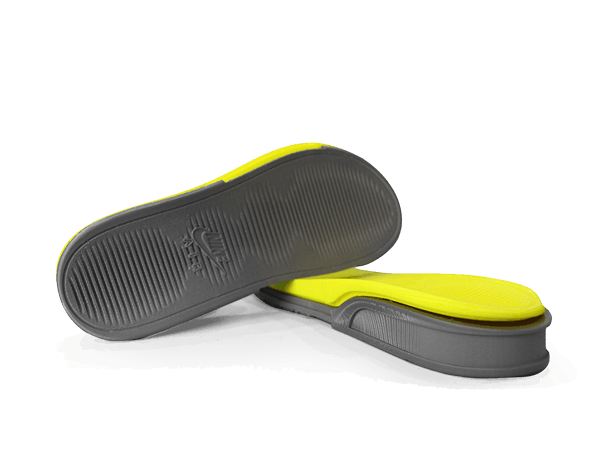
Schuhwaren
Tragbare Geräte
Eigenschaften von TPU 95A 3D-Druck
CreatBot TPU 95A Druckvorschau
Vorteile des Druckens mit CreatBot-Filamenten
Premium-Rohstoffqualität
Auswahl von erstklassigem TPU-Harz von erstklassigen Chemieunternehmen.
Fabrikal eingestellt, einsatzbereit
Filament-Formulierung und Durchmesser-Toleranz (±0.03mm) für alle CreatBot-Drucker eingestellt.
Hohe Elastizität und Verschleißfestigkeit
TPU 95A bietet hervorragende elastische Rückstellung, Abriebfestigkeit und Ölbeständigkeit mit hoher Bruchdehnung, ideal für Dichtungen, Dämpfer und flexible Scharniere.
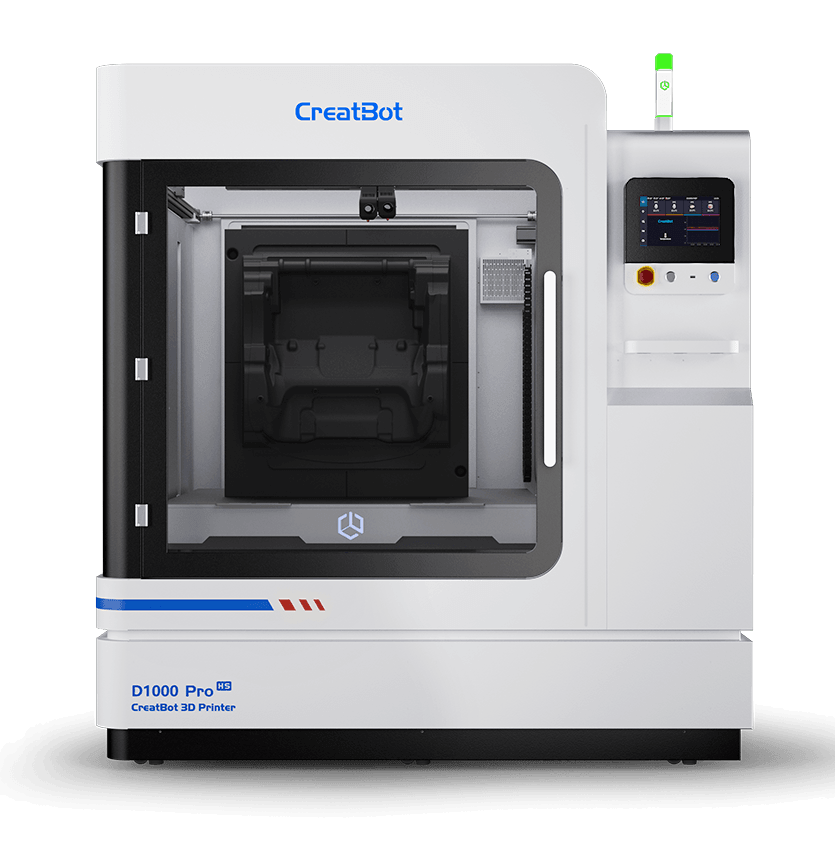
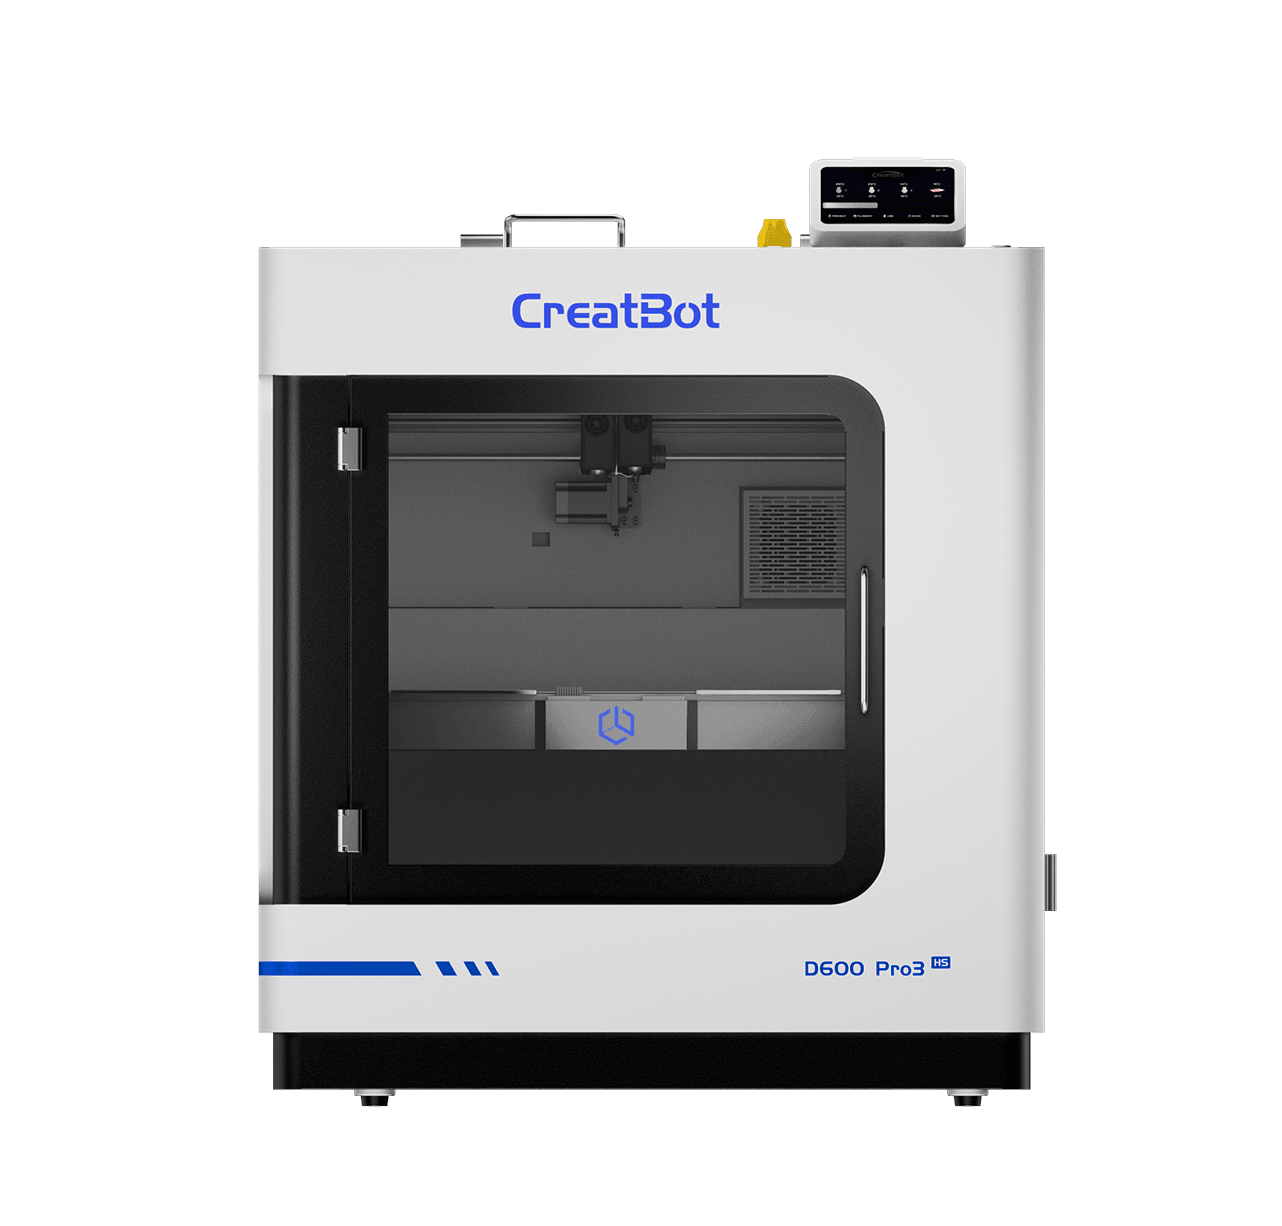
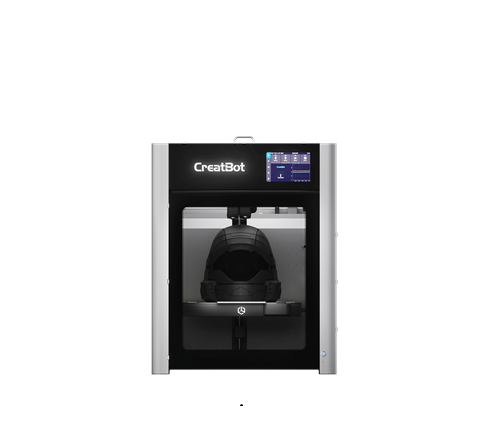
Unterstützte 3D-Drucker
CreatBot Industrie-3D-Drucker sind für Hochleistungsmaterialien konzipiert. Die folgenden Modelle verfügen über beheizte Kammern und Hochtemperaturdüsen für professionelle Ergebnisse.
Technisches Datenblatt
| Physikalische Eigenschaften | Testmethode | Daten |
|---|---|---|
| Dichte | ISO1183 | 1.15g/cm³ |
| Härte | ISO 7619 | 95A |
| Schmelzindex | 200℃,2.16 kg | 30g/10 min |
| Schmelztemperatur | DSC,10℃/min | / |
| Vicat-Erweichungstemperatur | ISO 306,GB/T 1633 | 99℃ |
| Rückprallelastizität | ASTM D2632 | 28% |
| Mechanische Eigenschaften | Testmethode | Daten |
|---|---|---|
| Zugfestigkeit XY | ISO 37 | 31 MPa |
| Bruchdehnung XY | ISO 37 | 471% |
| 100% Dehngspannung XY | ISO 37 | 9.75 MPa |
| 200% Dehngspannung XY | ISO 37 | 12.2 MPa |
| 300% Dehngspannung XY | ISO 37 | 17.0 MPa |
| Empfohlene Druckparameter | |
|---|---|
| Trocknungsbedingungen vor dem Druck | 70‑80℃,6‑8 H (Umlufttrockenschrank) |
| Düsentemperatur | 210‑230℃ |
| Düsendurchmesser | 0.4 / 0.6 / 0.8 / 1.0 mm |
| Druckplattengestell-Oberflächenbehandlung | 3D-Druck-Spray / PVP-Festkleber / Spezialkleber |
| Druckplattentemperatur | 20‑50℃ |
| Kammertemperatur | / |
| Kühlungslüfter | ON |
| Druckgeschwindigkeit | 30‑120 mm/s |
FAQ zum TPU 95A Filament
TPU 95A ist ein Elastomer und unterscheidet sich grundlegend von PLA und ABS: 1) Vergleich mit PLA/ABS: TPU besitzt eine äußerst hohe Elastizität (Reckdehnung über 600%), verformt sich nicht durch wiederholtes Biegen und bietet hervorragende Schlagzähigkeit; 2) Anwendungsszenarien: PLA und ABS eignen sich für starre Bauteile, TPU für flexible Teile wie Dichtungen, Unterlegscheiben, Schläuche und Schuhwerk; 3) Druckschwierigkeit: Die Druckgeschwindigkeit von TPU ist langsamer und erfordert eine Anpassung der Parameter. Auswahlhinweis: Für starre, hochfeste Bauteile PLA oder ABS wählen; für Teile, die Elastizität, Flexibilität und Verschleißfestigkeit erfordern, TPU 95A wählen.
Beim Drucken von TPU 95A müssen folgende Parameter strikt kontrolliert werden: 1) Trocknung: Vor dem Drucken 6-8 Stunden bei 70-80°C trocknen, um Feuchtigkeit zu entfernen und Blasen sowie Festigkeitsverlust zu vermeiden; 2) Düsentemperatur: 210-230°C. Zu niedrig führt zu schlechter Schichthaftung, zu hoch zu Degradation; 3) Druckgeschwindigkeit: 30-120mm/s. TPU ist hochelastisch, zu hohe Geschwindigkeit führt zu instabiler Extrusion; 4) Kühlgebläse: Moderate Kühlung verbessert die Overhang-Leistung; 5) Retract-Einstellung: Empfohlener Abstand 1-3mm, Geschwindigkeit 20-40mm/s. Übermäßiges Retracting führt zu Verstopfung; 6) Druckbett: 20-50°C. Mit Masking-Tape oder Spezialkleber verbessern Sie die Haftung; 7) Pfadplanung: Lange Verfahrbewegungen vermeiden, um Fädenbildung zu reduzieren.
TPU 95A kann mit allen CreatBot 3D-Druckern verwendet werden; empfohlen werden jedoch Modelle mit Direct-Drive-Extruder: 1) Desktop: F430, D400 usw. Das Direct-Drive-Design eignet sich für den Druck flexibler Materialien; 2) Industrie: D600 Pro3 HS, D1000 HS usw. Geeignet für die Produktion großformatiger flexibler Teile. Voraussetzungen für die TPU-Verwendung: Die Düsentemperatur muss mindestens 210°C erreichen und eine beheizte Bettfunktion (20-50°C) vorhanden sein. Bei Bowden-Extruder-Modellen müssen die Retract-Einstellungen angepasst und die Druckgeschwindigkeit reduziert werden.
TPU 95A erfordert eine angemessene Lagerung. Richtige Lagerungsmethoden: 1) Ungeöffnetes Material: An einem trockenen, kühlen Ort lagern und direkte Sonneneinstrahlung vermeiden; 2) Geöffnetes Material: In versiegelten Beuteln oder Drybox lagern, die Verwendung von Trockenmittel wird empfohlen; 3) Vorbehandlung vor dem Drucken: Auch wenn es trocken aussieht, wird eine Trocknung bei 70-80°C für 6-8 Stunden empfohlen, um Feuchtigkeit vollständig zu entfernen und die beste Druckqualität sicherzustellen; 4) Gedruckte Teile: TPU hat eine niedrige Wasseraufnahme, jedoch beeinflusst langfristige Exposition in feuchter Umgebung die mechanischen Eigenschaften; versiegelte Lagerung oder Verwendung in trockener Umgebung wird empfohlen.
TPU 95A eignet sich für den Druck verschiedener flexibler Bauteile. Typische Anwendungen: 1) Dichtungen: O-Ringe, Öldichtungen, Unterlegscheiben usw. Ausgezeichnete Öl- und Verschleißfestigkeit; 2) Schläuche und Rohre: Flexible Rohre, Verbindungsschläuche, Balgrohre usw. Gute elastische Erholung; 3) Schuhwerk: Sneaker-Mittelsohlen, Einlegesohlen, Schützer usw. Komfort und Haltbarkeit; 4) Wearables: Armbänder, Uhrenarmbänder, Handyhüllen usw. Gute Flexibilität und Haptik; 5) Industrieteile: Dämpfungspolster, Fußpolster, Pufferblöcke usw. Ausgezeichnete Schlagzähigkeit; 6) Automobilteile: Staubschutzhauben, Anschlagpuffer, Dichtungsleisten usw. Gute Öl- und Hitzebeständigkeit.
TPU 95A besitzt eine gute Hitzebeständigkeit: 1) Vicat-Erweichungstemperatur: 99°C; 2) Rückprallelastizität: 28%; 3) Vergleich mit PLA/ABS: Die Hitzebeständigkeit von TPU ist niedriger als die von ABS, jedoch übertrifft die Tieftemperaturleistung PLA und ABS erheblich; 4) Anwendungsszenarien: Geeignet für Anwendungen mit Hoch-/Tieftemperaturzyklen wie Fahrzeuginnenräume, Outdoor-Ausrüstung und Industrieteile.
TPU 95A-Druckteile können wie folgt nachbearbeitet werden: 1) Stützenentfernung: Mit Seitenschneider oder Skalpell entfernen. Da TPU hochelastisch ist, vermeiden Sie übermäßiges Ziehen und Verformen; 2) Oberflächenbehandlung: Das Schleifen von TPU-Oberflächen ist schwierig; leichtes Schleifen mit Sandpapier (Körnung 80-120) oder Polieren mit Polierpaste wird empfohlen; 3) Tempern: Nicht empfohlen. Hohe Temperaturen verändern die Shore-Härte und andere Eigenschaften von TPU; 4) Verkleben: Mit TPU-Spezialkleber oder Heißschmelzkleber verklebbar; 5) Färben: Mit Spezialfarbstoffen färbbar, das Färbeergebnis variiert je nach Material; 6) Nachhärtung: TPU-Teile erreichen nach 24 Stunden bei Raumtemperatur ihre optimale Leistung.
TPU wird je nach Shore-Härte in verschiedene Normen unterteilt, üblich sind 85A, 90A, 95A, 98A usw.: 1) 85A-90A: Sehr weich, gummiartig, geeignet für Handyhüllen, Schutzhüllen und andere Anwendungen, die hohe Flexibilität erfordern; 2) 95A: Mittlere Härte, der vielseitigste Standard-TPU mit guter Balance aus Flexibilität und Stützkraft, geeignet für Dichtungen, Schuhwerk, Schläuche usw.; 3) 98A: Höhere Härte, kunststoffnah, geeignet für Anwendungen, die gleichzeitig eine gewisse Steifigkeit und Elastizität erfordern. Auswahlhinweis: Für weiches Gefühl und hohe Elastizität 85A-90A wählen; für Balance aus Flexibilität und Stützkraft 95A; für die Kombination von höherer Härte und Elastizität 98A. CreatBot TPU 95A ist der vielseitigste Standard und für die meisten Anwendungen geeignet.
Weitere Materialien
Kontaktieren Sie uns


3D-Drucker
Nachricht
Anwendungsbereiche
Schnellzugriff