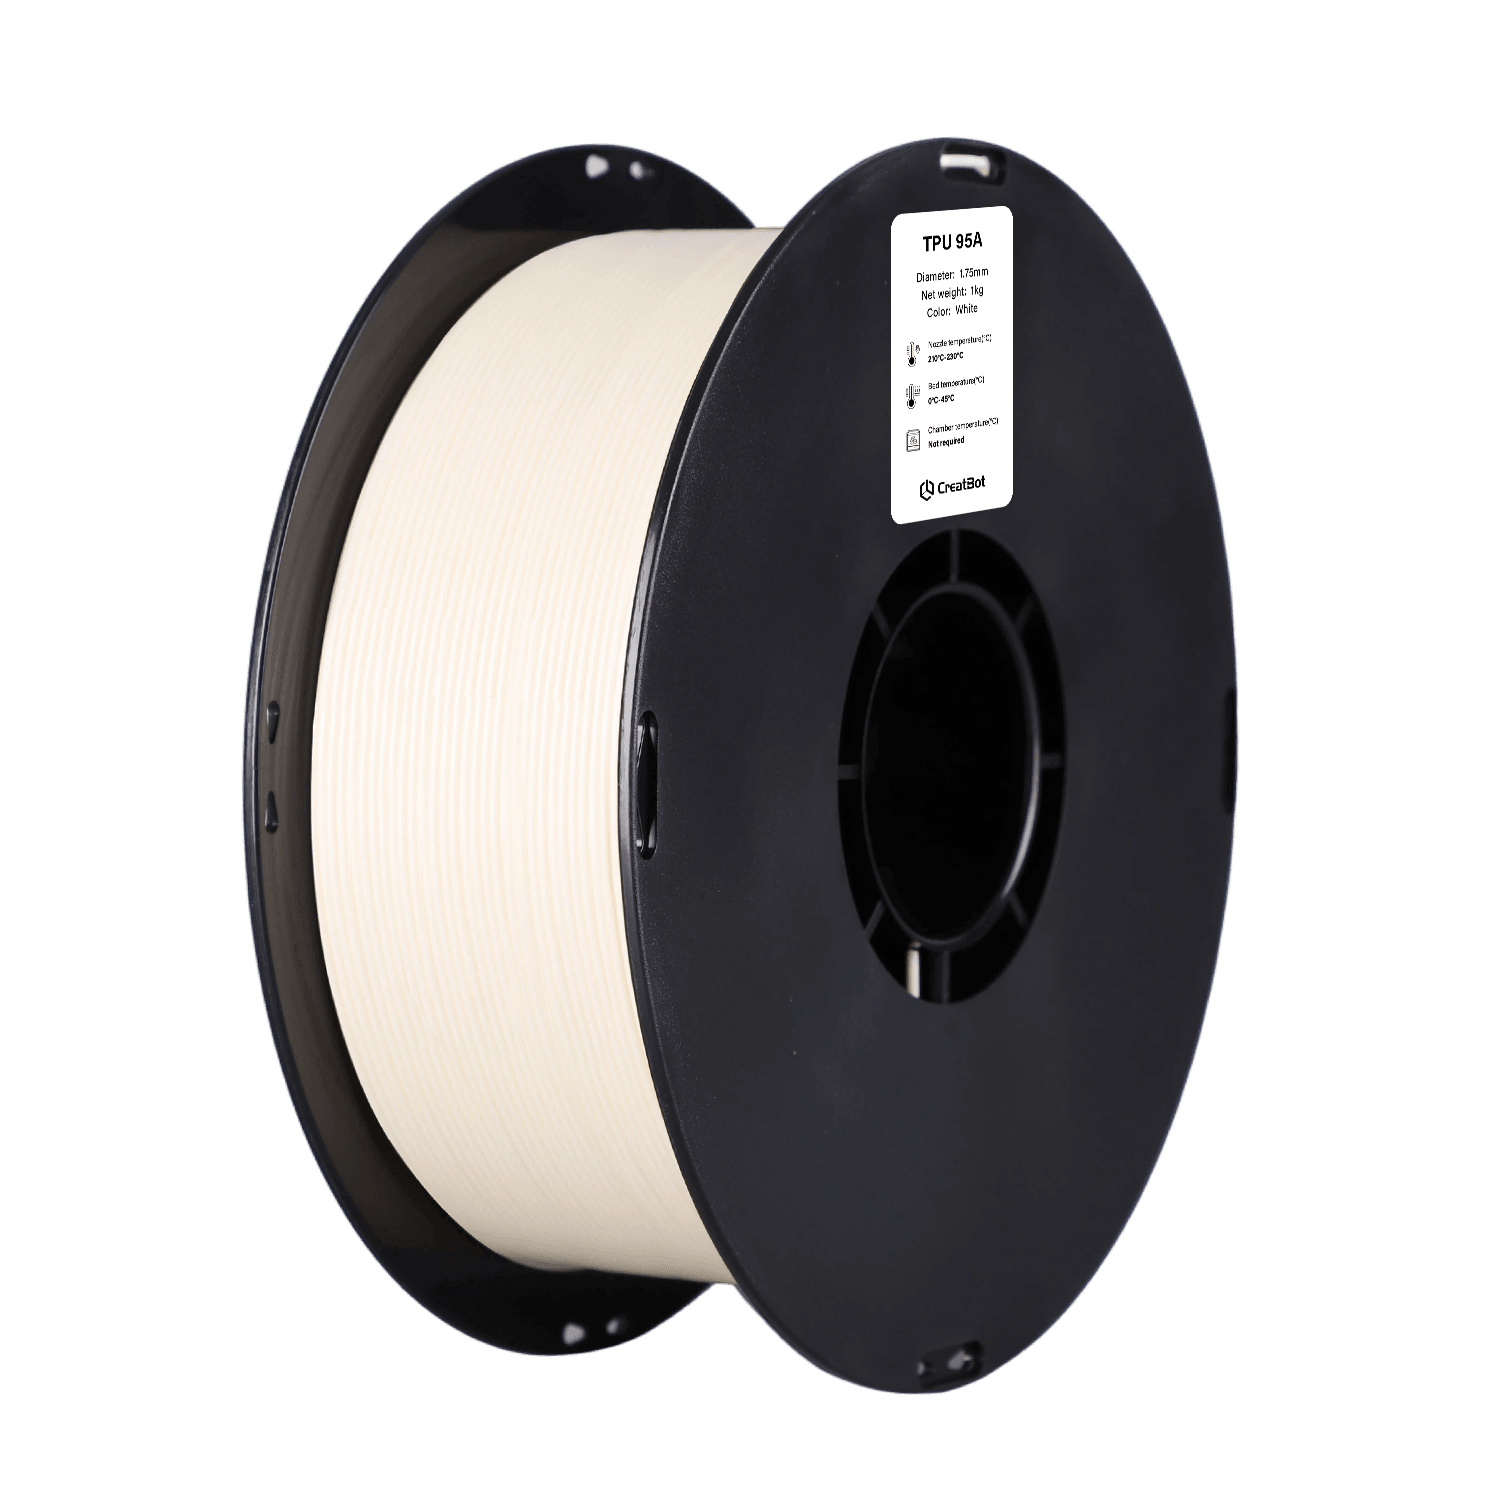
TPU 95A
CreatBot TPU 95A フィラメント用途
シール・ガスケット
ホース・パイプ
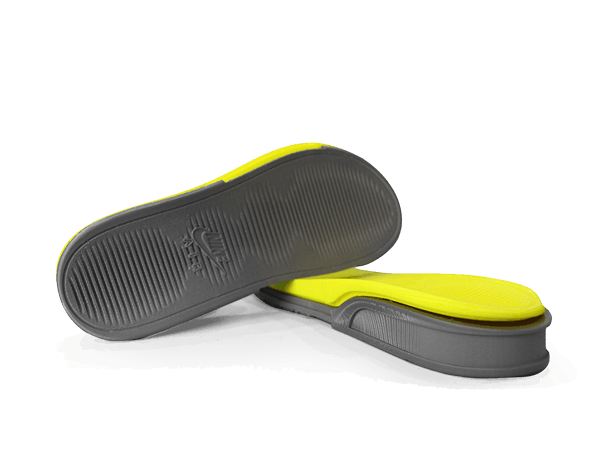
靴材ミッドソール
ウェアラブルデバイス
TPU 95A 3Dプリントフィラメント特性
CreatBot TPU 95A プレビュー効果
CreatBotフィラメントで印刷する利点
プレミアム原料品質
一流化学企業の原生TPU樹脂を選抜し、材料の純度と一致性を源头から保証します。
工場調整済み、すぐに印刷可能
フィラメントの配合、溶融流動性、線径公差(±0.03mm)はCreatBot全機種向けに調整されています。
高い弾性と耐摩耗性
TPU 95Aは優れた弾性回復、耐摩耗性、耐油性を持ち、破断伸びが高いため、シール、緩衝材、フレキシブルヒンジなどの弾性機能部品に最適です。
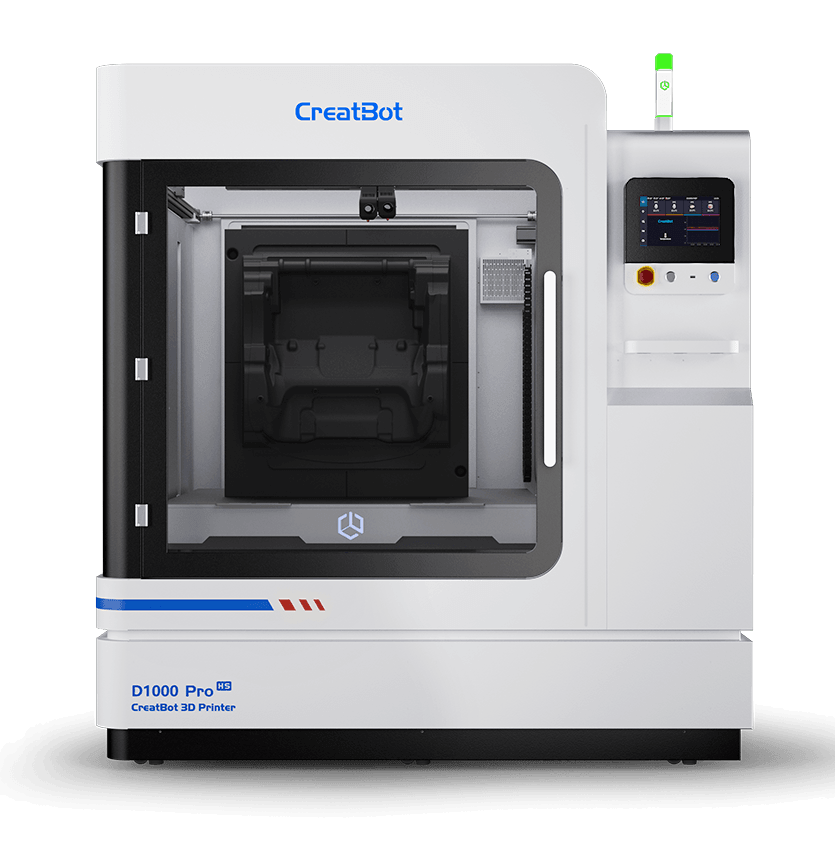
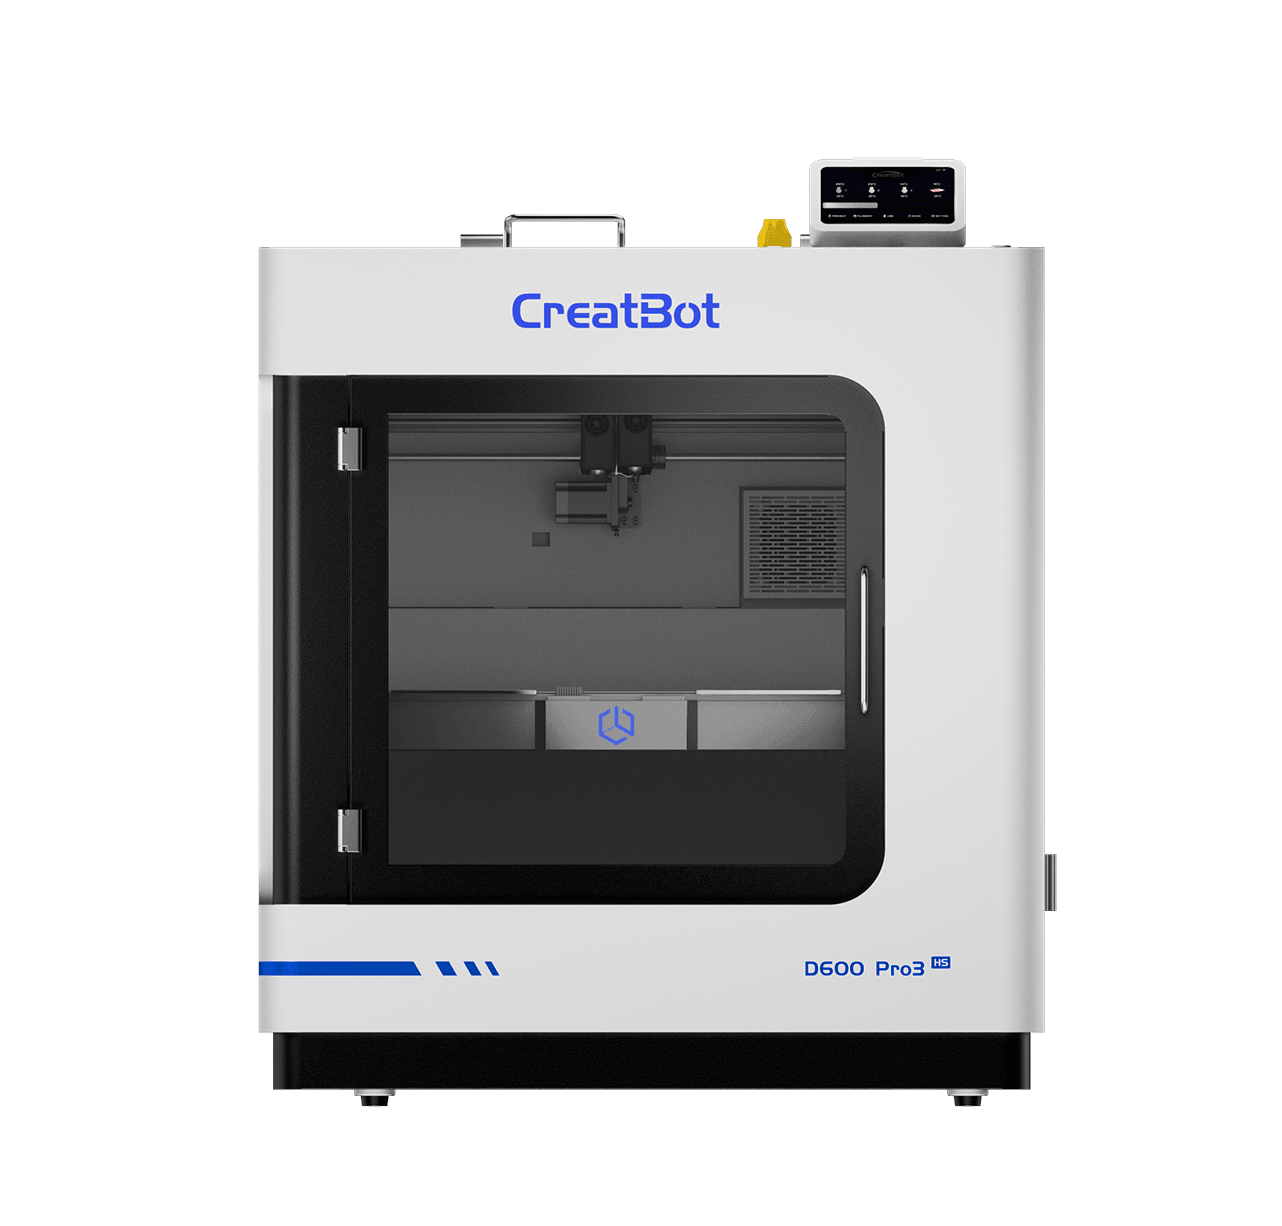
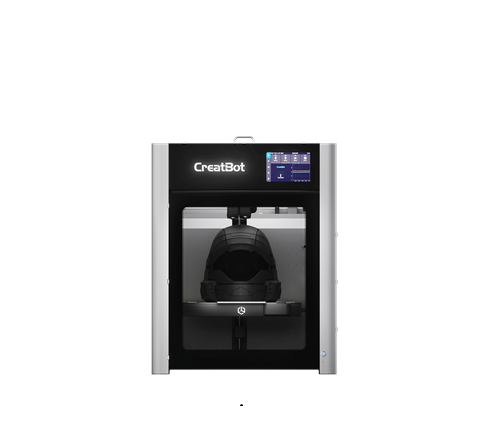
対応3Dプリンター
CreatBot工業用3Dプリンターは高性能材料向けに設計されています。以下の機種は加熱チャンバーと高温ノズルを搭載し、プロ仕様の結果を提供します。
技術データシート
| 物理的性質 | 試験方法 | データ |
|---|---|---|
| 密度 | ISO1183 | 1.15g/cm³ |
| 硬度 | ISO 7619 | 95A |
| 溶融指数 | 200℃,2.16 kg | 30g/10 min |
| 溶融温度 | DSC,10℃/min | / |
| ビカート軟化温度 | ISO 306,GB/T 1633 | 99℃ |
| 反発弾性 | ASTM D2632 | 28% |
| 機械的性質 | 試験方法 | データ |
|---|---|---|
| 引張破断強度 XY | ISO 37 | 31 MPa |
| 破断伸度 XY | ISO 37 | 471% |
| 100% 定伸応力 XY | ISO 37 | 9.75 MPa |
| 200% 定伸応力 XY | ISO 37 | 12.2 MPa |
| 300% 定伸応力 XY | ISO 37 | 17.0 MPa |
| 推奨印刷パラメータ | |
|---|---|
| 印刷前乾燥条件 | 70‑80℃,6‑8 H (熱風乾燥器) |
| ノズル温度 | 210‑230℃ |
| ノズル直径 | 0.4 / 0.6 / 0.8 / 1.0 mm |
| 印刷プラットフォーム表面処理 | 3D印刷スプレー / PVP固形糊 / 専用接着剤 |
| 印刷プラットフォーム温度 | 20‑50℃ |
| チャンバー温度 | / |
| 冷却ファン | ON |
| 印刷速度 | 30‑120 mm/s |
TPU 95A フィラメント FAQ
TPU 95A はエラストマー材料であり、PLA や ABS とは根本的に異なります:1) PLA/ABS との比較:TPU は極めて高い弾性(破断伸び率 600% 以上)を持ち、繰り返し曲げても変形せず、優れた耐衝撃性を備えます;2) 用途シナリオ:PLA と ABS は剛性部品に適し、TPU はシール、ガスケット、ホース、履物などの柔軟部品に適します;3) 印刷難易度:TPU の印刷速度は遅めで、パラメータ調整が必要です。選定アドバイス:剛性と強度が必要な部品には PLA か ABS を、弾性・柔軟性・耐摩耗性が必要な部品には TPU 95A を選んでください。
TPU 95A の印刷では以下のパラメータを厳密に管理する必要があります:1) 乾燥:印刷前に 70-80°C で 6-8 時間乾燥し、水分を除去して気泡や強度低下を防ぎます;2) ノズル温度:210-230°C。低すぎると層間接着不良、高すぎると劣化の原因になります;3) 印刷速度:30-120mm/s。TPU は弾性が高く、速すぎると押出が不安定になります;4) 冷却ファン:適度な冷却でオーバーハング性能を向上させます;5) リトラクト設定:推奨距離 1-3mm、速度 20-40mm/s。過度なリトラクトは詰まりの原因になります;6) 印刷ベッド:20-50°C。マスキングテープや専用接着剤で密着性を高めます;7) パス計画:長距離の移動を避け、ひげ(ストリングング)を減らします。
TPU 95A はすべての CreatBot 3Dプリンターで使用できますが、ダイレクトドライブ押出機を搭載した機種を推奨します:1) デスクトップ:F430、D400 など。ダイレクトドライブ設計は柔軟材料の印刷に適しています;2) 産業用:D600 Pro3 HS、D1000 HS など。大規模な柔軟部品の生産に適しています。TPU 使用の前提条件:ノズル温度が 210°C 以上に達すること、熱ベッド機能(20-50°C)を装備していること。リモート押出機の機種では、リトラクト設定を調整し印刷速度を下げる必要があります。
TPU 95A は適切な保管が必要です。正しい保管方法:1) 未開封の材料:乾燥した涼しい場所に保管し、直射日光を避けます;2) 開封後の材料:密封袋やドライボックスで保管し、乾燥剤の使用を推奨します;3) 印刷前の処理:乾燥して見えても、70-80°C で 6-8 時間乾燥して水分を十分に除去し、最適な印刷品質を確保することを推奨します;4) 印刷後の部品:TPU は吸水率が低いものの、高湿度環境への長期暴露は機械的特性に影響するため、密封保管または乾燥環境での使用を推奨します。
TPU 95A は様々な柔軟部品の印刷に適しています。代表的な用途:1) シール類:O リング、オイルシール、ガスケットなど。優れた耐油性・耐摩耗性;2) ホース・チューブ:フレキシブルパイプ、接続チューブ、蛇腹パイプなど。良好な弾性回復;3) 履物:スニーカーのミッドソール、中敷、プロテクターなど。快適性と耐久性;4) ウェアラブル:ブレスレット、時計バンド、スマホケースなど。良好な柔軟性と触感;5) 産業部品:緩衝パッド、フットパッド、クッションブロックなど。優れた耐衝撃性;6) 自動車部品:ダストカバー、衝撃ブロック、ウェザーストリップなど。良好な耐油性・耐熱性。
TPU 95A は良好な耐熱性を持ちます:1) ビカット軟化温度:99°C;2) 反発弾性:28%;3) PLA/ABS との比較:TPU の耐熱性は ABS より低いものの、低温性能は PLA・ABS を大きく上回ります;4) 用途シナリオ:自動車内装、屋外設備、産業部品など、高低温サイクルが必要な用途に適しています。
TPU 95A 印刷部品には以下の後処理が可能です:1) サポート除去:ニッパーやカッターで除去します。TPU は弾性が高いため、過度な引っ張りや変形を避けます;2) 表面処理:TPU の表面研磨は困難なため、サンドペーパー(80-120 番)での軽い研磨、またはポリッシュペーストでの磨きを推奨します;3) アニール:非推奨。高温は TPU の硬度などの特性を変化させます;4) 接着:TPU 専用接着剤やホットメルト接着剤で接着できます;5) 染色:専用染料で染色できますが、染色効果は材料により異なります;6) 後硬化:TPU 部品を室温で 24 時間置くと最適な性能に達します。
TPU はショア硬度により様々な規格に分けられ、一般的なものは 85A、90A、95A、98A などです:1) 85A-90A:非常に柔らかくゴムに近く、スマホケースやプロテクターなど高い柔軟性が必要な用途に適します;2) 95A:中程度の硬度で、柔軟性とサポート性を兼ね備えた最も汎用的な TPU。シール、履物、ホースなどに適します;3) 98A:硬度が高くプラスチックに近く、ある程度の剛性と弾性が同時に必要な用途に適します。選定アドバイス:ソフトな触感と高い弾性には 85A-90A、柔軟性とサポート性のバランスには 95A、より高い硬度と弾性の両立には 98A を選んでください。CreatBot TPU 95A は最も汎用性の高い規格で、ほとんどの用途に適しています。
その他の材料
お問い合わせ


メッセージ
応用分野
クイックリンク