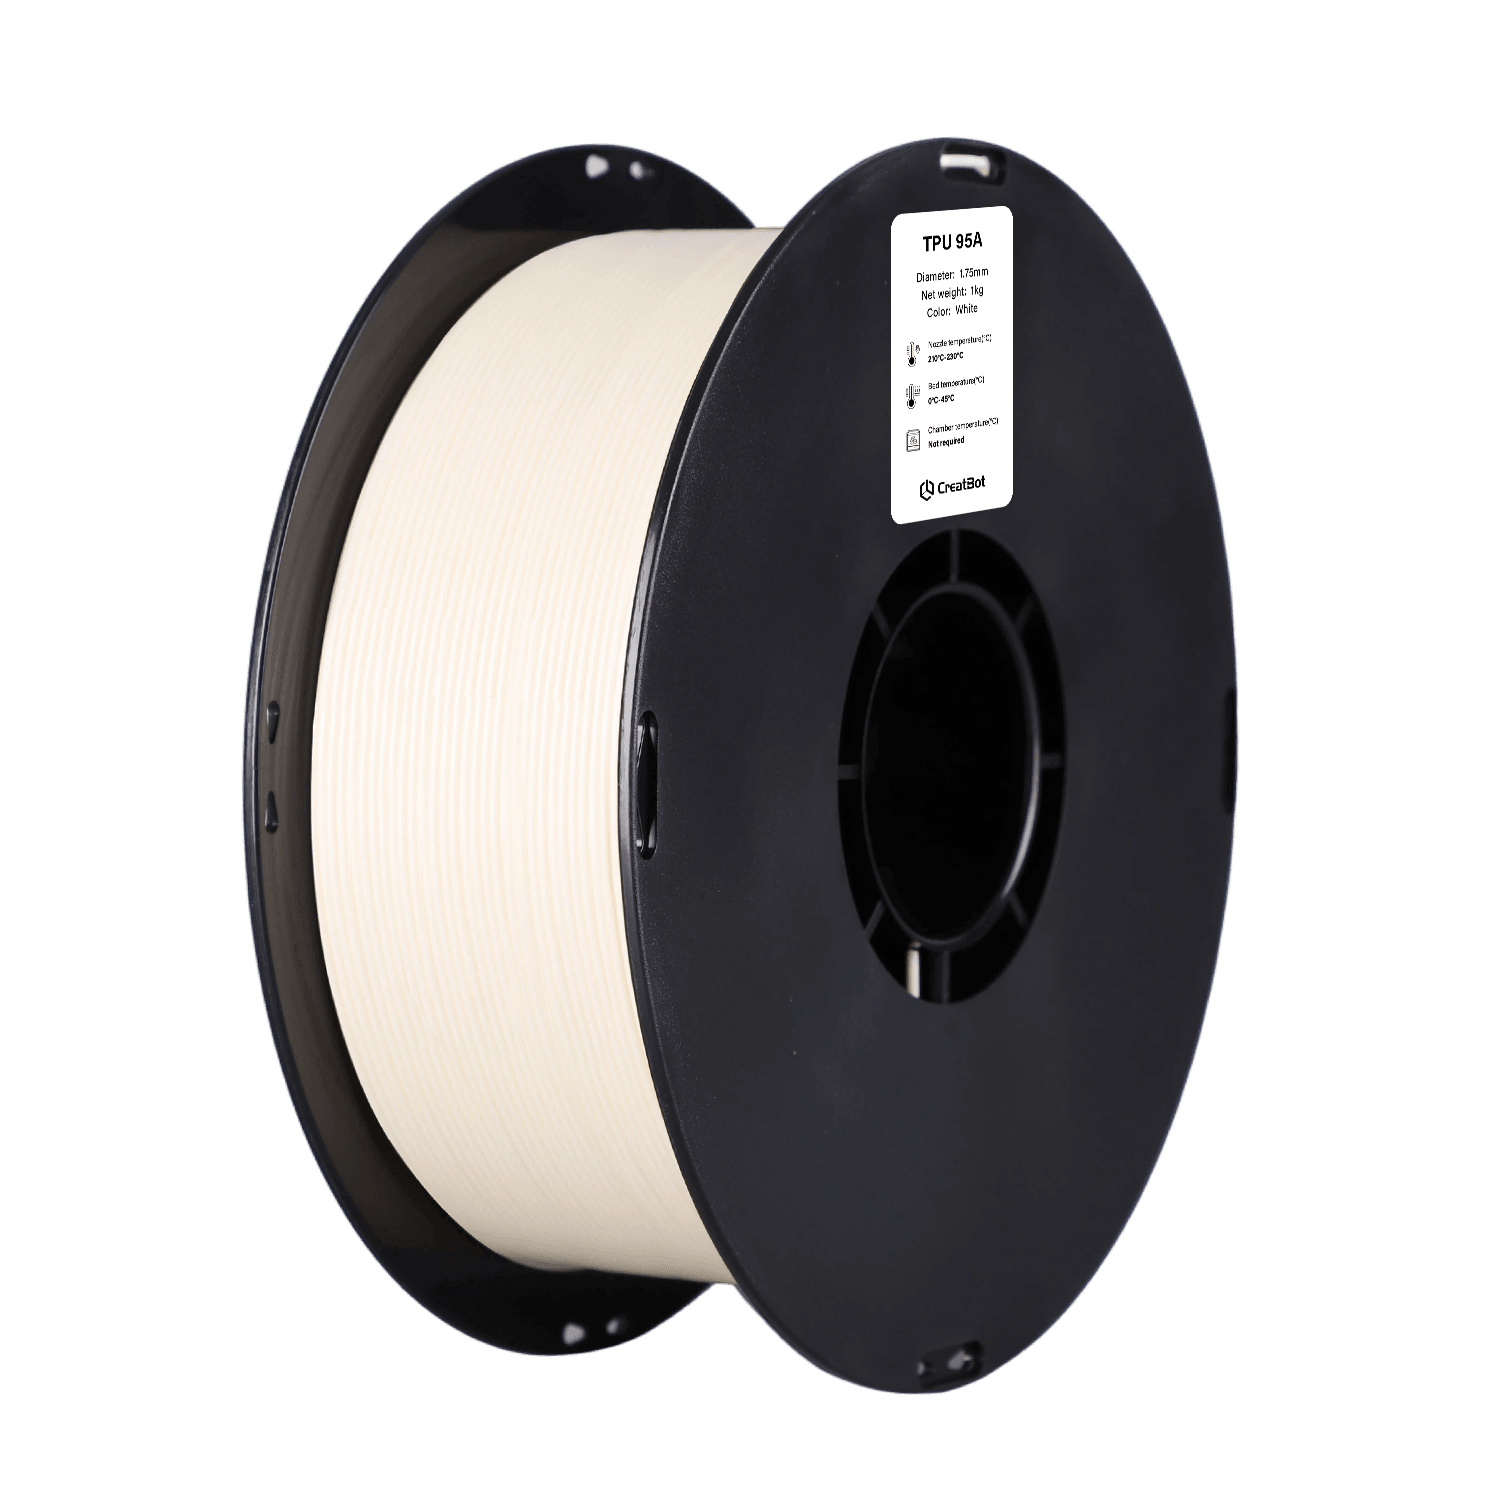
TPU 95A
Applicazioni del filamento CreatBot TPU 95A
Guarnizioni e sigilli
Tubi e tubi flessibili
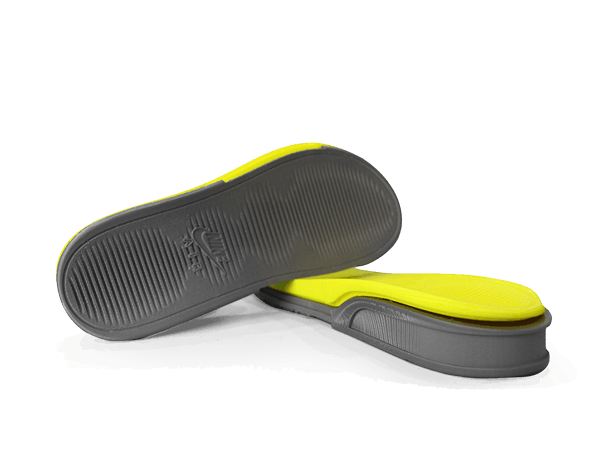
Suole di scarpe
Dispositivi indossabili
Caratteristiche del filamento TPU 95A
Anteprima di stampa CreatBot TPU 95A
Vantaggi della stampa con filamenti CreatBot
Qualità premium delle materie prime
Selezione di resina TPU vergine di prima classe da grandi aziende chimiche.
Calibrato in fabbrica, pronto per la stampa
Formulazione del filamento e tolleranza del diametro (±0.03mm) calibrate per tutti i modelli CreatBot.
Alta elasticità e resistenza all'usura
Il TPU 95A offre eccellente recupero elastico, resistenza all'abrasione e agli oli con elevato allungamento a rottura, ideale per guarnizioni, ammortizzatori e cerniere flessibili.
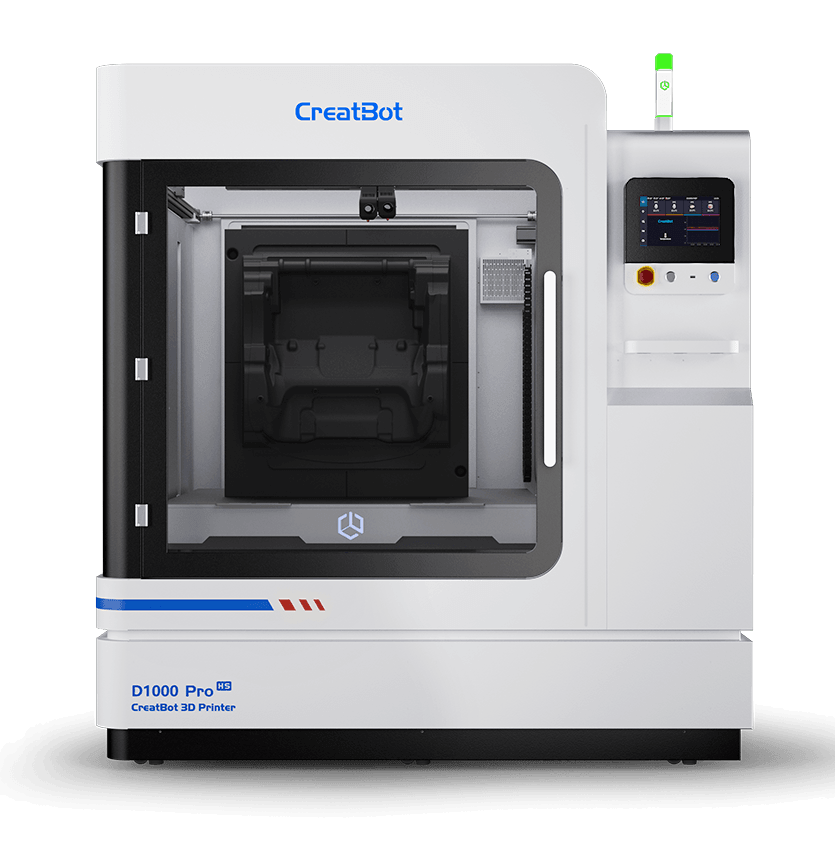
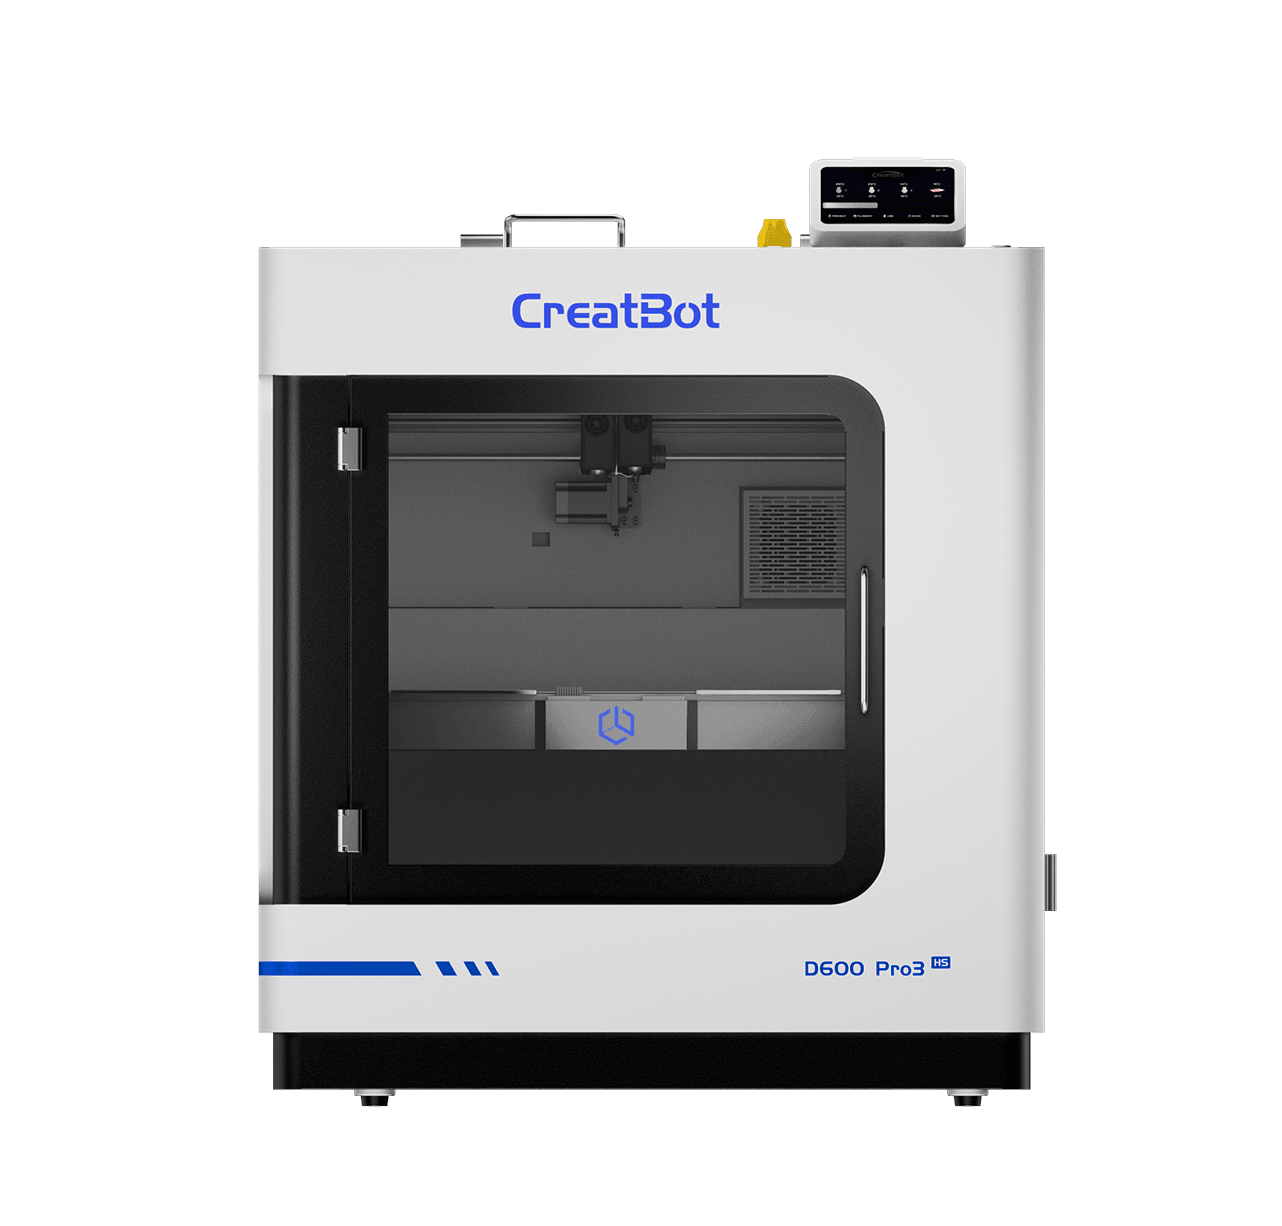
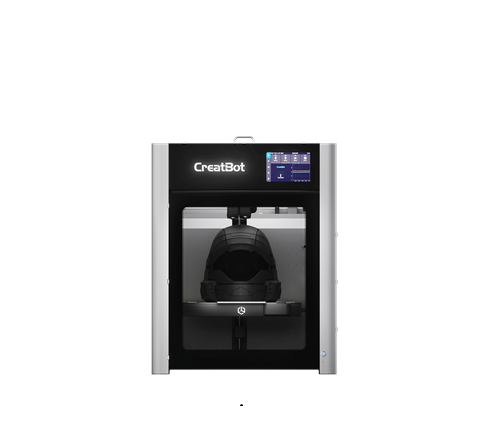
Stampanti 3D Compatibili
Le stampanti 3D industriali CreatBot sono progettate per materiali ad alte prestazioni. I seguenti modelli dispongono di camera riscaldata e ugelli ad alta temperatura per risultati professionali.
Scheda tecnica
| Proprietà fisiche | Metodo di prova | Dati |
|---|---|---|
| Densità | ISO1183 | 1.15g/cm³ |
| Durezza | ISO 7619 | 95A |
| Indice di fusione | 200℃,2.16 kg | 30g/10 min |
| Temperatura di fusione | DSC,10℃/min | / |
| Temperatura di ramollimento Vicat | ISO 306,GB/T 1633 | 99℃ |
| Rimbalzo resiliente | ASTM D2632 | 28% |
| Proprietà meccaniche | Metodo di prova | Dati |
|---|---|---|
| Resistenza a trazione XY | ISO 37 | 31 MPa |
| Allungamento a rottura XY | ISO 37 | 471% |
| Modulo al 100% XY | ISO 37 | 9.75 MPa |
| Modulo al 200% XY | ISO 37 | 12.2 MPa |
| Modulo al 300% XY | ISO 37 | 17.0 MPa |
| Parametri di stampa consigliati | |
|---|---|
| Condizioni di essiccazione prima della stampa | 70‑80℃,6‑8 H (essiccatore a circolazione d'aria) |
| Temperatura dell'ugello | 210‑230℃ |
| Diametro dell'ugello | 0.4 / 0.6 / 0.8 / 1.0 mm |
| Trattamento della superficie della piattaforma di stampa | Spray per stampa 3D / Colla solida PVP / Adesivo specializzato |
| Temperatura della piattaforma di stampa | 20‑50℃ |
| Temperatura della camera | / |
| Ventola di raffreddamento | ON |
| Velocità di stampa | 30‑120 mm/s |
FAQ sul filamento TPU 95A
Il TPU 95A è un elastomero fondamentalmente diverso da PLA e ABS: 1) Confronto con PLA/ABS: il TPU possiede un'elasticità estremamente elevata (allungamento a rottura superiore al 600%), non si deforma dopo piegature ripetute e offre un'eccellente resistenza agli urti; 2) Scenari d'uso: PLA e ABS sono adatti a parti rigide, il TPU a parti flessibili come guarnizioni, rondelle, tubi e calzature; 3) Difficoltà di stampa: la velocità di stampa del TPU è più lenta e richiede la regolazione dei parametri. Consiglio di scelta: per parti rigide e resistenti scegliere PLA o ABS; per parti che richiedono elasticità, flessibilità e resistenza all'abrasione scegliere TPU 95A.
Nella stampa del TPU 95A occorre controllare rigorosamente questi parametri: 1) Essiccazione: asciugare 6-8 ore a 70-80°C prima della stampa per eliminare l'umidità ed evitare bolle e perdita di resistenza; 2) Temperatura ugello: 210-230°C. Troppo bassa, scarsa adesione tra gli strati; troppo alta, degrado del materiale; 3) Velocità di stampa: 30-120mm/s. Il TPU è molto elastico: a velocità eccessiva l'estruzione diventa instabile; 4) Ventola di raffreddamento: un raffreddamento moderato migliora gli sporti; 5) Retrazione: distanza consigliata 1-3mm, velocità 20-40mm/s. Una retrazione eccessiva causa ostruzioni; 6) Piatto: 20-50°C. Usare nastro di mascheratura o adesivo speciale per migliorare l'adesione; 7) Pianificazione dei percorsi: evitare spostamenti lunghi per ridurre i fili.
Il TPU 95A può essere usato su tutte le stampanti 3D CreatBot, ma sono consigliati i modelli con estrusore a trazione diretta: 1) Desktop: F430, D400 ecc. Il design a trazione diretta è adatto alla stampa di materiali flessibili; 2) Industriali: D600 Pro3 HS, D1000 HS ecc. Adatti alla produzione di parti flessibili di grande formato. Condizioni per l'uso del TPU: la temperatura dell'ugello deve raggiungere almeno 210°C ed essere disponibile la funzione piatto riscaldato (20-50°C). Sui modelli con estrusore Bowden è necessario regolare la retrazione e ridurre la velocità di stampa.
Il TPU 95A richiede una conservazione adeguata. Metodi corretti: 1) Materiale non aperto: conservare in luogo asciutto e fresco, evitando la luce solare diretta; 2) Materiale aperto: conservare in sacchetto ermetico o drybox, consigliato l'uso di disidratante; 3) Prima della stampa: anche se sembra asciutto, si consiglia di asciugarlo 6-8 ore a 70-80°C per eliminare completamente l'umidità e garantire la migliore qualità di stampa; 4) Parti stampate: il TPU assorbe poca acqua, ma un'esposizione prolungata in ambienti umidi ne pregiudica le proprietà meccaniche; si consigliano conservazione ermetica o uso in ambiente asciutto.
Il TPU 95A è adatto alla stampa di numerose parti flessibili. Applicazioni tipiche: 1) Guarnizioni: O-ring, paraolio, rondelle ecc. Eccellente resistenza all'olio e all'abrasione; 2) Tubi e flessibili: tubi flessibili, tubi di collegamento, soffietti ecc. Buon recupero elastico; 3) Calzature: intersuole, plantari, protezioni ecc. Comfort e durata; 4) Indossabili: braccialetti, cinturini, cover per telefoni ecc. Buona flessibilità e piacevole al tatto; 5) Parti industriali: ammortizzatori, pastiglie, blocchi cuscinetto ecc. Eccellente resistenza agli urti; 6) Parti automobilistiche: para-polvere, paraurti antiriurti, guarnizioni perimetrali ecc. Buona resistenza a olio e calore.
Il TPU 95A offre una buona resistenza termica: 1) Temperatura di ammollimento Vicat: 99°C; 2) Resilienza: 28%; 3) Confronto con PLA/ABS: la resistenza termica del TPU è inferiore a quella dell'ABS, ma le prestazioni a bassa temperatura superano ampiamente PLA e ABS; 4) Scenari d'uso: adatto ad applicazioni con cicli caldo/freddo come abitacoli automobilistici, attrezzature esterne e parti industriali.
Le parti stampate in TPU 95A possono essere post-trattate così: 1) Rimozione dei supporti: con tronchesine o cutter. Il TPU è molto elastico: evitare tiraggi e deformazioni eccessive; 2) Trattamento superficiale: levigare il TPU è difficile; si consiglia una levigatura leggera con carta vetrata (grana 80-120) o la lucidatura con pasta abrasiva; 3) Ricottura: sconsigliata. Le alte temperature modificano la durezza Shore e altre proprietà del TPU; 4) Incollaggio: possibile con collanti speciali per TPU o adesivi termofusibili; 5) Colorazione: possibile con coloranti speciali, il risultato varia secondo il materiale; 6) Indurimento post: le parti in TPU raggiungono le prestazioni ottimali dopo 24 ore a temperatura ambiente.
Il TPU si suddivide in diverse durezza Shore, comunemente 85A, 90A, 95A, 98A ecc.: 1) 85A-90A: molto morbido, simile alla gomma, adatto a cover per telefoni, cover protettive e altre applicazioni che richiedono grande flessibilità; 2) 95A: durezza media, il TPU standard più versatile, con buon equilibrio tra flessibilità e sostegno; adatto a guarnizioni, calzature, tubi ecc.; 3) 98A: durezza maggiore, più vicino alla plastica, adatto ad applicazioni che richiedono contemporaneamente una certa rigidità ed elasticità. Consiglio di scelta: per un tatto morbido ed alta elasticità scegliere 85A-90A; per bilanciare flessibilità e sostegno, 95A; per coniugare maggiore durezza ed elasticità, 98A. Il TPU 95A CreatBot è la versione più versatile, adatta alla maggior parte delle applicazioni.
Altri Materiali
Contattaci


Stampanti 3D
Messaggio
Campi di Applicazione
Link rapidi