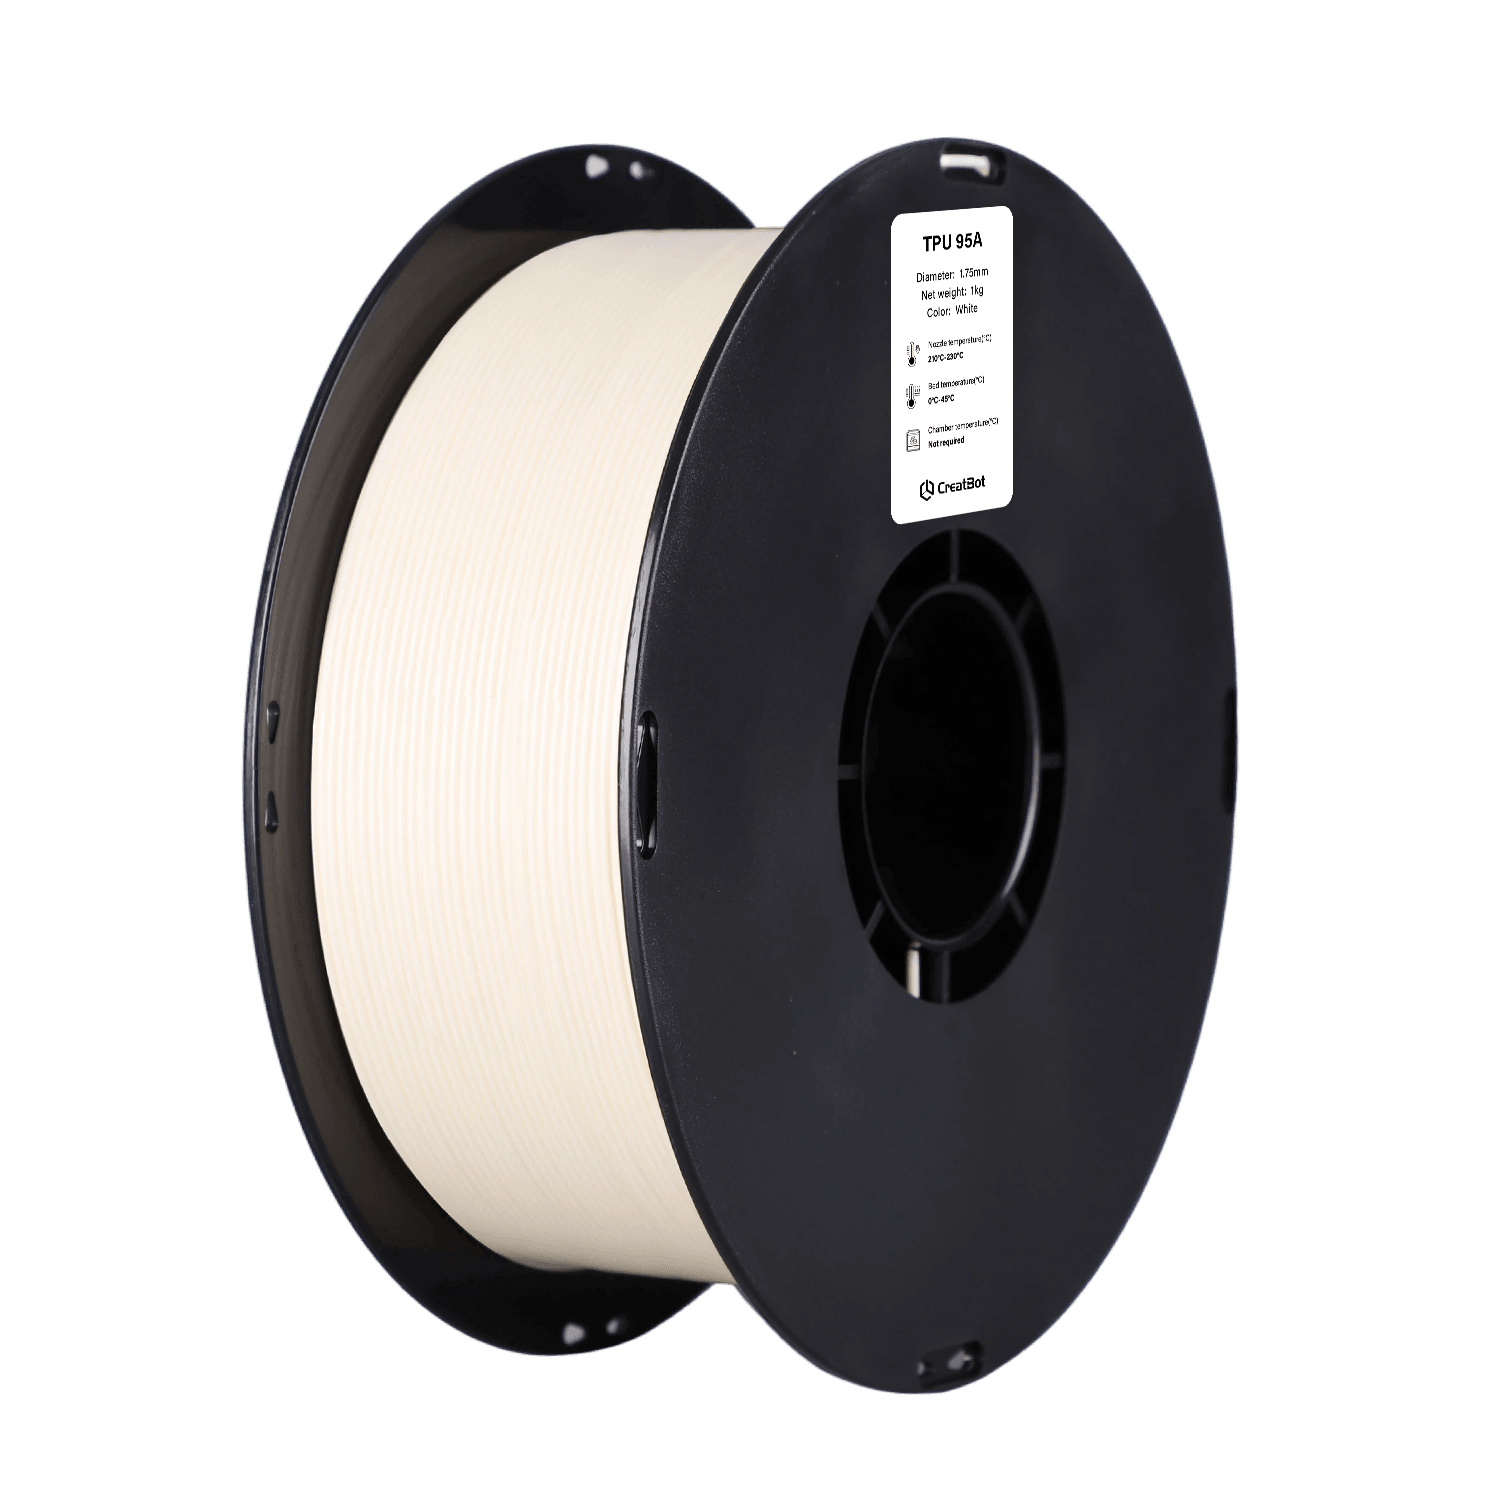
TPU 95A
Applications du filament CreatBot TPU 95A
Joints et garnitures
Tuyaux et tubes
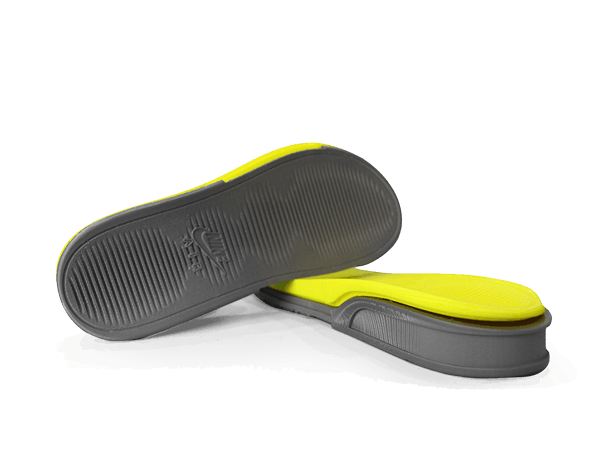
Semelles de chaussures
Appareils portables
Caractéristiques du filament TPU 95A
Aperçu d'impression CreatBot TPU 95A
Avantages de l'impression avec les filaments CreatBot
Qualité premium des matières premières
Sélection de résine TPU vierge de première classe auprès de grandes entreprises chimiques.
Calibré en usine, prêt à imprimer
Formulation du filament et tolérance de diamètre (±0.03mm) calibrées pour tous les modèles CreatBot.
Haute élasticité et résistance à l'usure
Le TPU 95A offre un excellent recouvrement élastique, une résistance à l'abrasion et aux huiles avec une grande élongation à la rupture, idéal pour joints, amortisseurs et charnières flexibles.
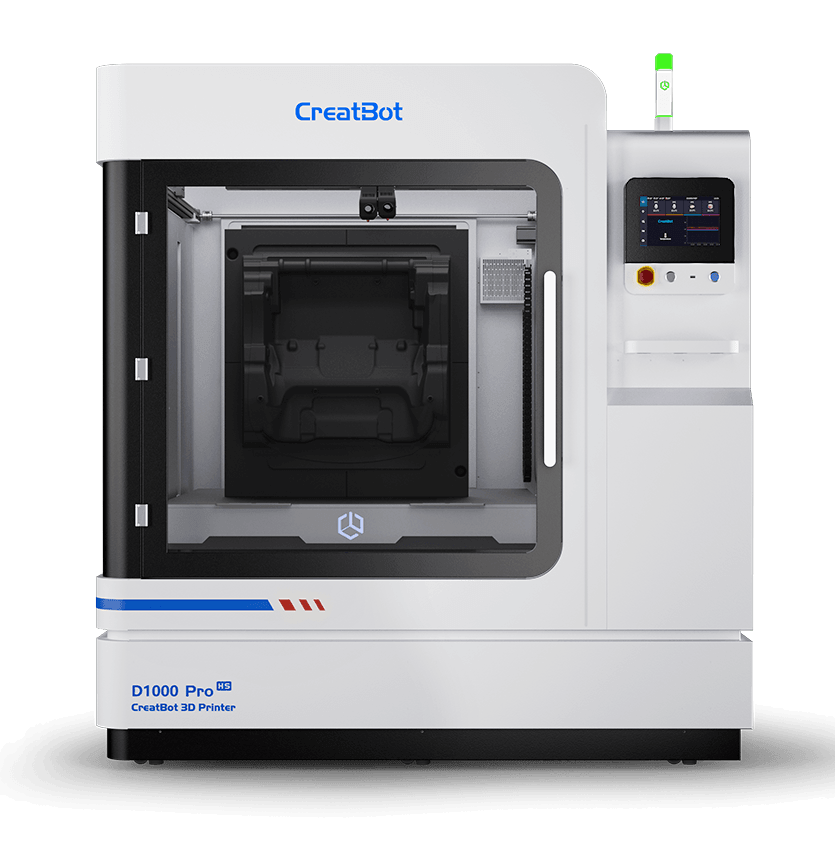
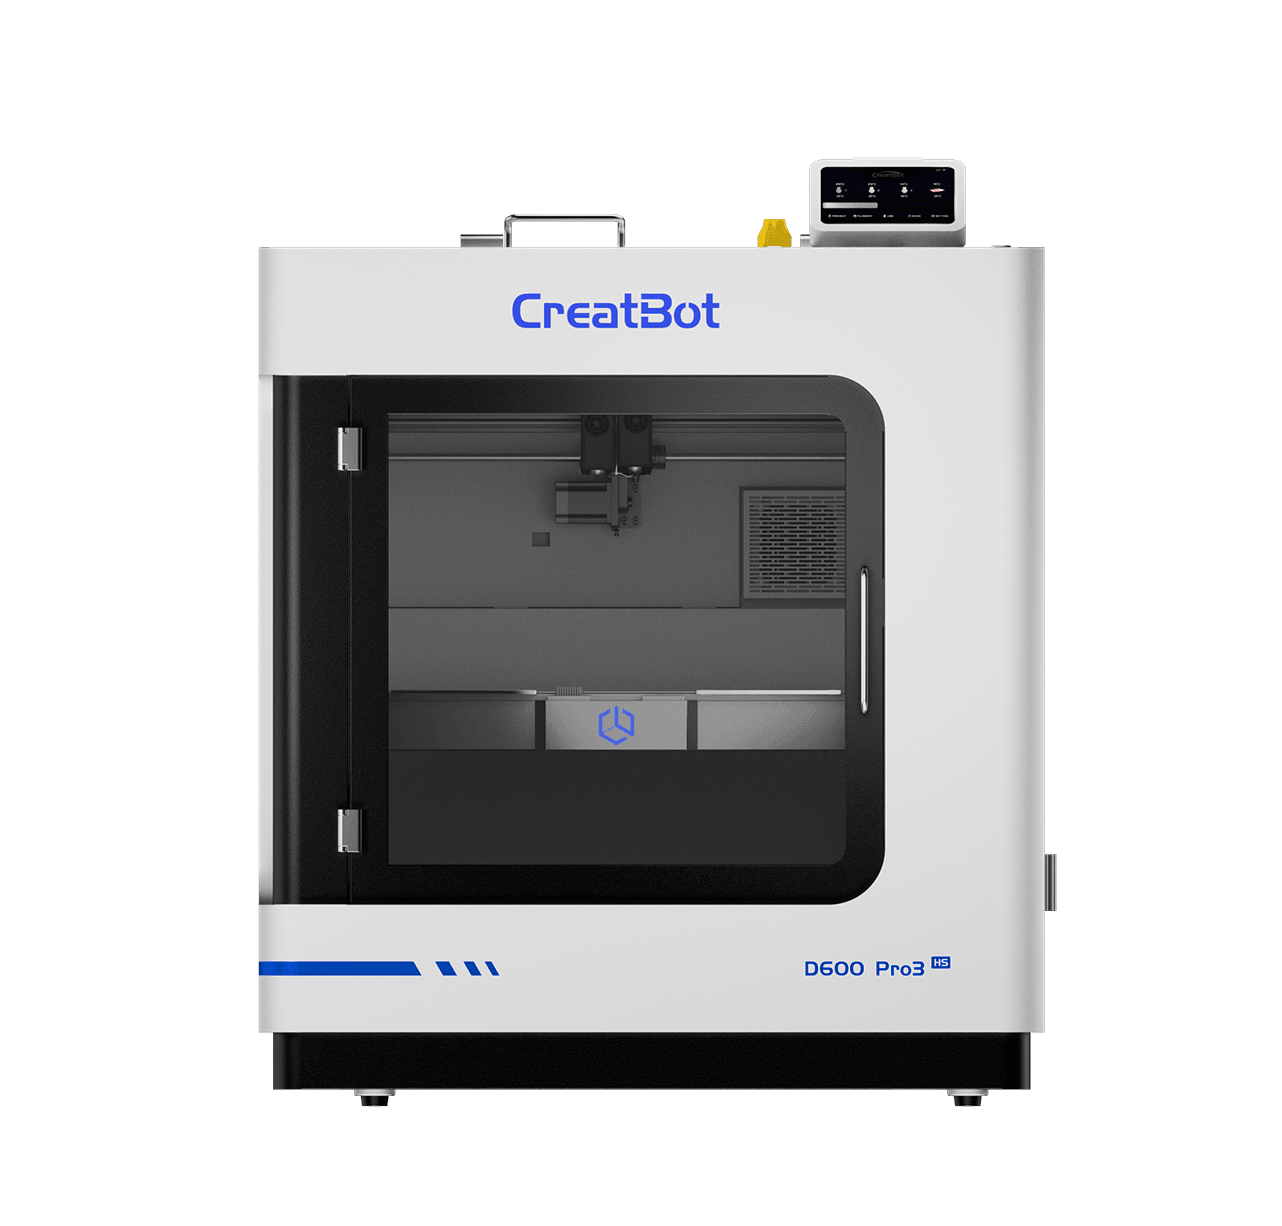
Imprimantes 3D Compatibles
Les imprimantes 3D industrielles CreatBot sont conçues pour les matériaux haute performance. Les modèles suivants disposent d'une chambre chauffée et de buses haute température pour des résultats professionnels.
Fiche technique
| Propriétés physiques | Méthode d'essai | Données |
|---|---|---|
| Densité | ISO1183 | 1.15g/cm³ |
| Dureté | ISO 7619 | 95A |
| Indice de fluidité | 200℃,2.16 kg | 30g/10 min |
| Température de fusion | DSC,10℃/min | / |
| Température de ramollissement Vicat | ISO 306,GB/T 1633 | 99℃ |
| Rebond résilient | ASTM D2632 | 28% |
| Propriétés mécaniques | Méthode d'essai | Données |
|---|---|---|
| Résistance à la traction XY | ISO 37 | 31 MPa |
| Allongement à la rupture XY | ISO 37 | 471% |
| Module à 100% XY | ISO 37 | 9.75 MPa |
| Module à 200% XY | ISO 37 | 12.2 MPa |
| Module à 300% XY | ISO 37 | 17.0 MPa |
| Paramètres d'impression recommandés | |
|---|---|
| Conditions de séchage avant impression | 70‑80℃,6‑8 H (étuve à circulation d'air) |
| Température de buse | 210‑230℃ |
| Diamètre de buse | 0.4 / 0.6 / 0.8 / 1.0 mm |
| Traitement de surface de la plateforme d'impression | Spray d'impression 3D / Colle en bâton PVP / Adhésif spécialisé |
| Température de la plateforme d'impression | 20‑50℃ |
| Température de la chambre | / |
| Ventilateur de refroidissement | ON |
| Vitesse d'impression | 30‑120 mm/s |
FAQ sur le filament TPU 95A
Le TPU 95A est un élastomère fondamentalement différent du PLA et de l'ABS : 1) Comparaison avec le PLA/ABS : le TPU possède une élasticité extrêmement élevée (allongement à la rupture supérieur à 600%), ne se déforme pas après pliages répétés et offre une excellente résistance aux chocs ; 2) Scénarios d'application : le PLA et l'ABS conviennent aux pièces rigides, le TPU aux pièces flexibles telles que joints, rondelles, tuyaux et chaussures ; 3) Difficulté d'impression : la vitesse d'impression du TPU est plus lente et nécessite un réglage des paramètres. Conseil de choix : pour des pièces rigides et résistantes, choisissez le PLA ou l'ABS ; pour des pièces nécessitant élasticité, souplesse et résistance à l'abrasion, choisissez le TPU 95A.
L'impression du TPU 95A exige un contrôle strict des paramètres suivants : 1) Séchage : sécher 6 à 8 heures à 70-80°C avant l'impression pour éliminer l'humidité et éviter les bulles et la perte de résistance ; 2) Température de buse : 210-230°C. Trop basse, mauvaise adhérence inter-couches ; trop haute, dégradation du matériau ; 3) Vitesse d'impression : 30-120 mm/s. Le TPU étant très élastique, une vitesse trop élevée rend l'extrusion instable ; 4) Ventilateur de refroidissement : un refroidissement modéré améliore les surplombs ; 5) Rétraction : distance recommandée 1-3 mm, vitesse 20-40 mm/s. Une rétraction excessive provoque des obstructions ; 6) Plateau : 20-50°C. Utilisez du ruban de masquage ou un adhésif spécial pour améliorer l'adhérence ; 7) Planification des trajets : évitez les longs déplacements pour réduire les fils.
Le TPU 95A s'utilise sur tous les imprimants 3D CreatBot, mais les modèles avec extrudeur direct sont recommandés : 1) Bureau : F430, D400, etc. La conception à entraînement direct convient à l'impression de matériaux flexibles ; 2) Industriel : D600 Pro3 HS, D1000 HS, etc. Adaptés à la production de pièces flexibles grand format. Conditions d'utilisation du TPU : la température de buse doit atteindre au moins 210°C et une fonction plateau chauffant (20-50°C) doit être disponible. Sur les modèles à extrudeur Bowden, il faut ajuster la rétraction et réduire la vitesse d'impression.
Le TPU 95A nécessite une conservation adaptée. Méthodes correctes : 1) Matériau non ouvert : conserver dans un endroit sec et frais, à l'abri de la lumière directe du soleil ; 2) Matériau ouvert : conserver dans un sac hermétique ou une boîte sèche, avec déshydratant recommandé ; 3) Avant impression : même s'il paraît sec, un séchage de 6 à 8 heures à 70-80°C est recommandé pour éliminer totalement l'humidité et garantir la meilleure qualité d'impression ; 4) Pièces imprimées : le TPU a une faible absorption d'eau, mais une exposition prolongée en milieu humide affecte les propriétés mécaniques ; conservation hermétique ou utilisation en milieu sec recommandée.
Le TPU 95A convient à l'impression de nombreuses pièces flexibles. Applications typiques : 1) Joints : joints toriques, joints d'huile, rondelles, etc. Excellente résistance à l'huile et à l'abrasion ; 2) Tuyaux et manchons : tuyaux flexibles, tuyaux de raccordement, tuyaux ondulés, etc. Bonne récupération élastique ; 3) Chaussures : semelles intermédiaires, semelles intérieures, protège-pointes, etc. Confort et durabilité ; 4) Objets portables : bracelets, bracelets de montre, coques de téléphone, etc. Bonne souplesse et bon toucher ; 5) Pièces industrielles : amortisseurs, patins, blocs de coussinage, etc. Excellente résistance aux chocs ; 6) Pièces automobiles : caches-poussière, butées d'impact, joints d'étanchéité, etc. Bonne résistance à l'huile et à la chaleur.
Le TPU 95A offre une bonne résistance thermique : 1) Température de ramollissement Vicat : 99°C ; 2) Résilience : 28% ; 3) Comparaison avec le PLA/ABS : la résistance thermique du TPU est inférieure à celle de l'ABS, mais ses performances à basse température surpassent largement le PLA et l'ABS ; 4) Scénarios d'application : adapté aux applications avec cycles chaud/froid comme les habitacles automobiles, les équipements extérieurs et les pièces industrielles.
Les pièces imprimées en TPU 95A peuvent être post-traitées ainsi : 1) Retrait des supports : avec une pince coupante ou un cutter. Le TPU étant très élastique, évitez les tractions et déformations excessives ; 2) Traitement de surface : le ponçage du TPU est difficile ; un léger ponçage au papier abrasif (grain 80-120) ou un polissage à la pâte à polir sont recommandés ; 3) Recuit : déconseillé. Les hautes températures modifient la dureté et d'autres propriétés du TPU ; 4) Collage : possible avec des colles spéciales TPU ou des adhésifs thermofusibles ; 5) Teinture : possible avec des teintures spéciales, le résultat varie selon le matériau ; 6) Post-durcissement : les pièces en TPU atteignent leurs performances optimales après 24 heures à température ambiante.
Le TPU se décline en plusieurs duretés Shore, couramment 85A, 90A, 95A, 98A, etc. : 1) 85A-90A : très souple, proche du caoutchouc, adapté aux coques de téléphone, protections et autres applications exigeant une grande flexibilité ; 2) 95A : dureté moyenne, le TPU standard le plus polyvalent, alliant souplesse et maintien, adapté aux joints, chaussures, tuyaux, etc. ; 3) 98A : dureté plus élevée, proche du plastique, adapté aux applications nécessitant à la fois une certaine rigidité et de l'élasticité. Conseil de choix : pour un toucher doux et une grande élasticité, choisissez 85A-90A ; pour un équilibre souplesse/maintien, 95A ; pour concilier dureté plus élevée et élasticité, 98A. Le TPU 95A CreatBot est la référence la plus polyvalente, adaptée à la plupart des applications.
Plus de Matériaux
Contactez-nous


Imprimantes 3D
Message
Domaines d'Application
Liens rapides