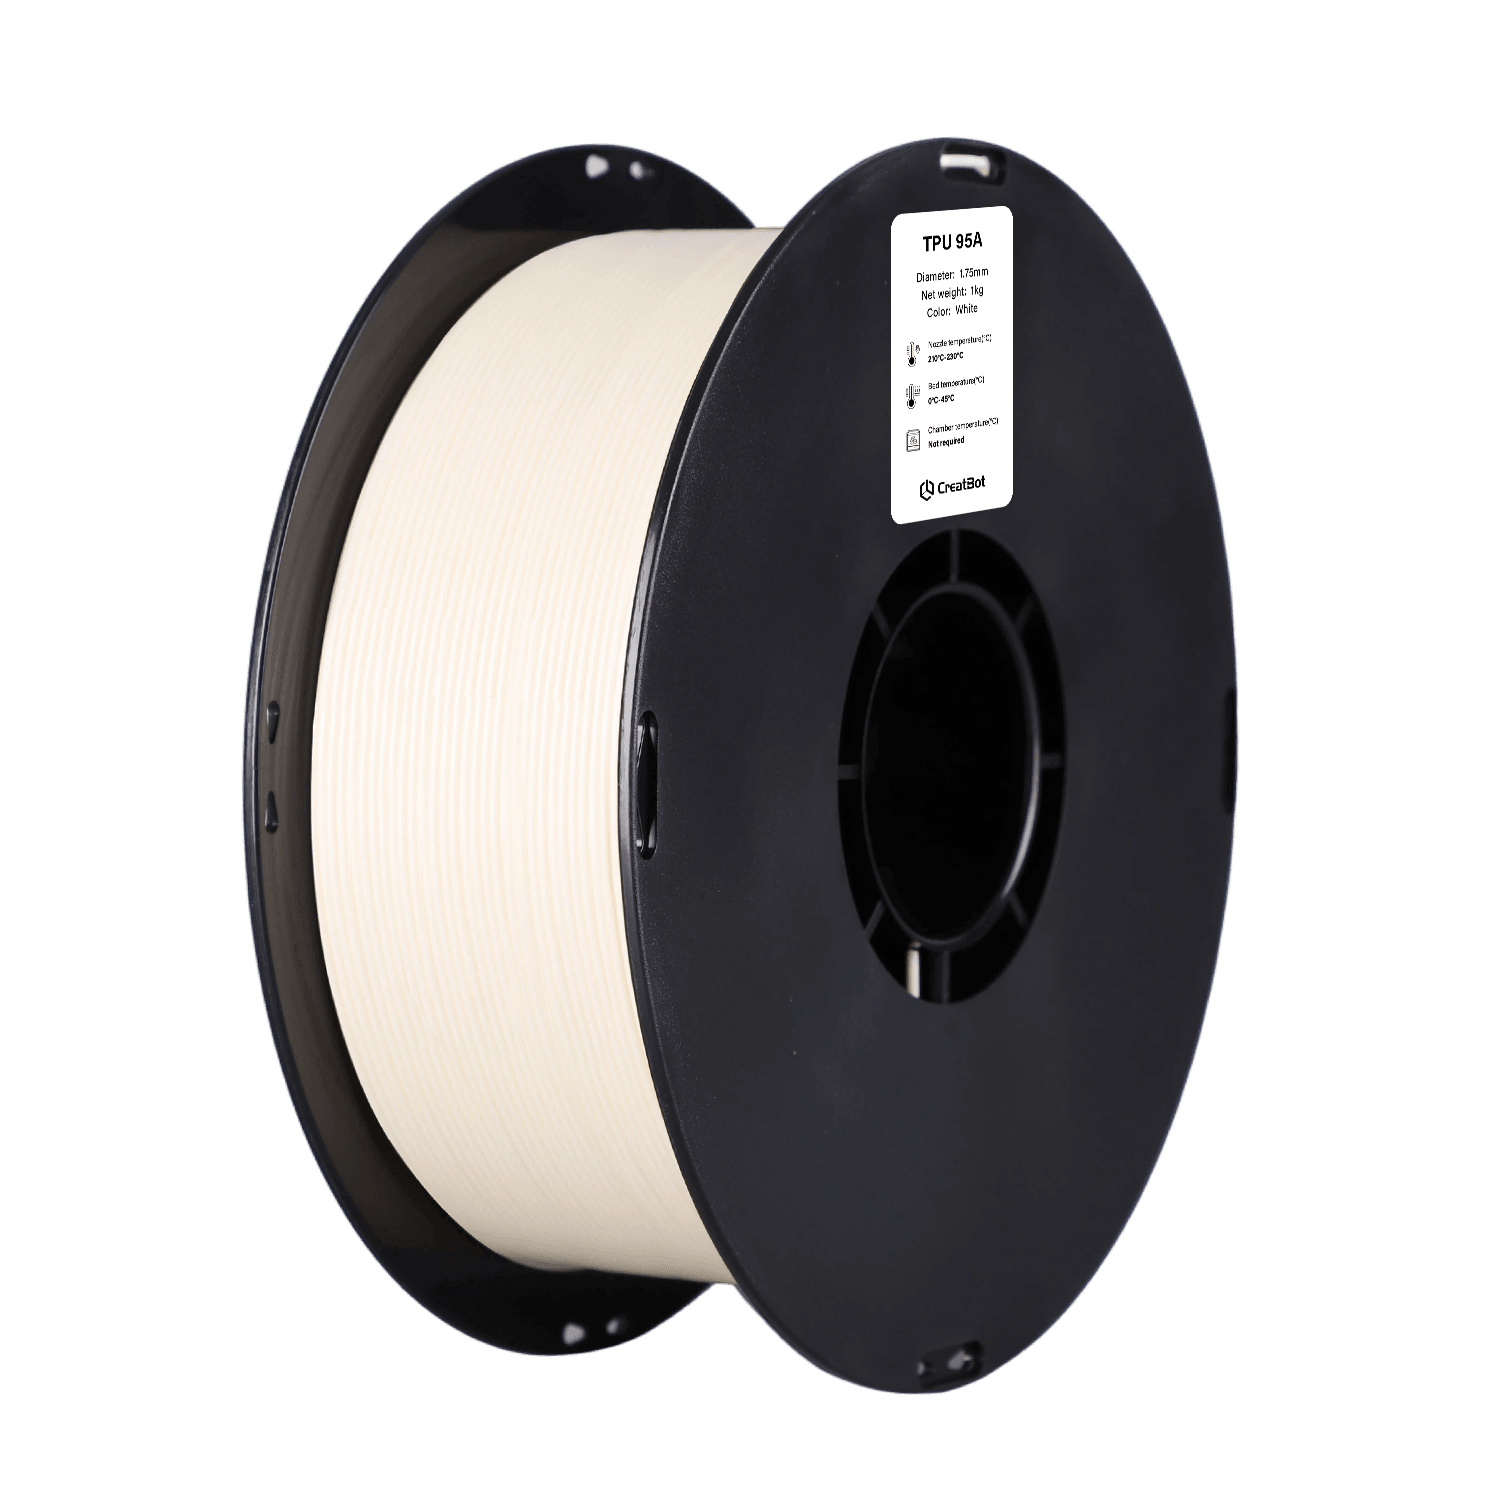
TPU 95A
CreatBot TPU 95A 필라멘트 응용 분야
씰 및 개스킷
호스 및 파이프
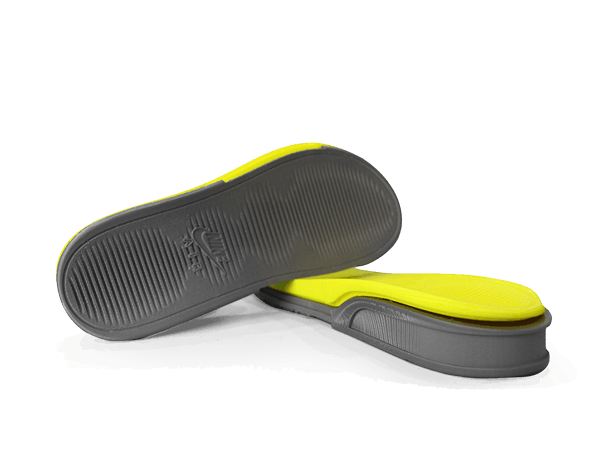
신발 소재 미드솔
웨어러블 기기
TPU 95A 3D 프린팅 필라멘트 특성
CreatBot TPU 95A 출력 미리보기
CreatBot 필라멘트로 출력하는 장점
프리미엄 원료 품질
일류 화학 기업의 원생 TPU 수지를 선별하여 소재의 순도와 일관성을 원천적으로 보장합니다.
공장 조정 즉시 출력
필라멘트 배합, 용융 유동성, 선직 공차(±0.03mm)가 CreatBot 전 기종에 맞게 조정되어 있습니다.
높은 탄성과 낧구성
TPU 95A는 우수한 탄성 회복, 낧구성, 내유성을 갖추고 파단 신율이 높아 씰, 감쇄패드, 유연한 힌지 등의 탄성 기능 부품에 적합합니다.
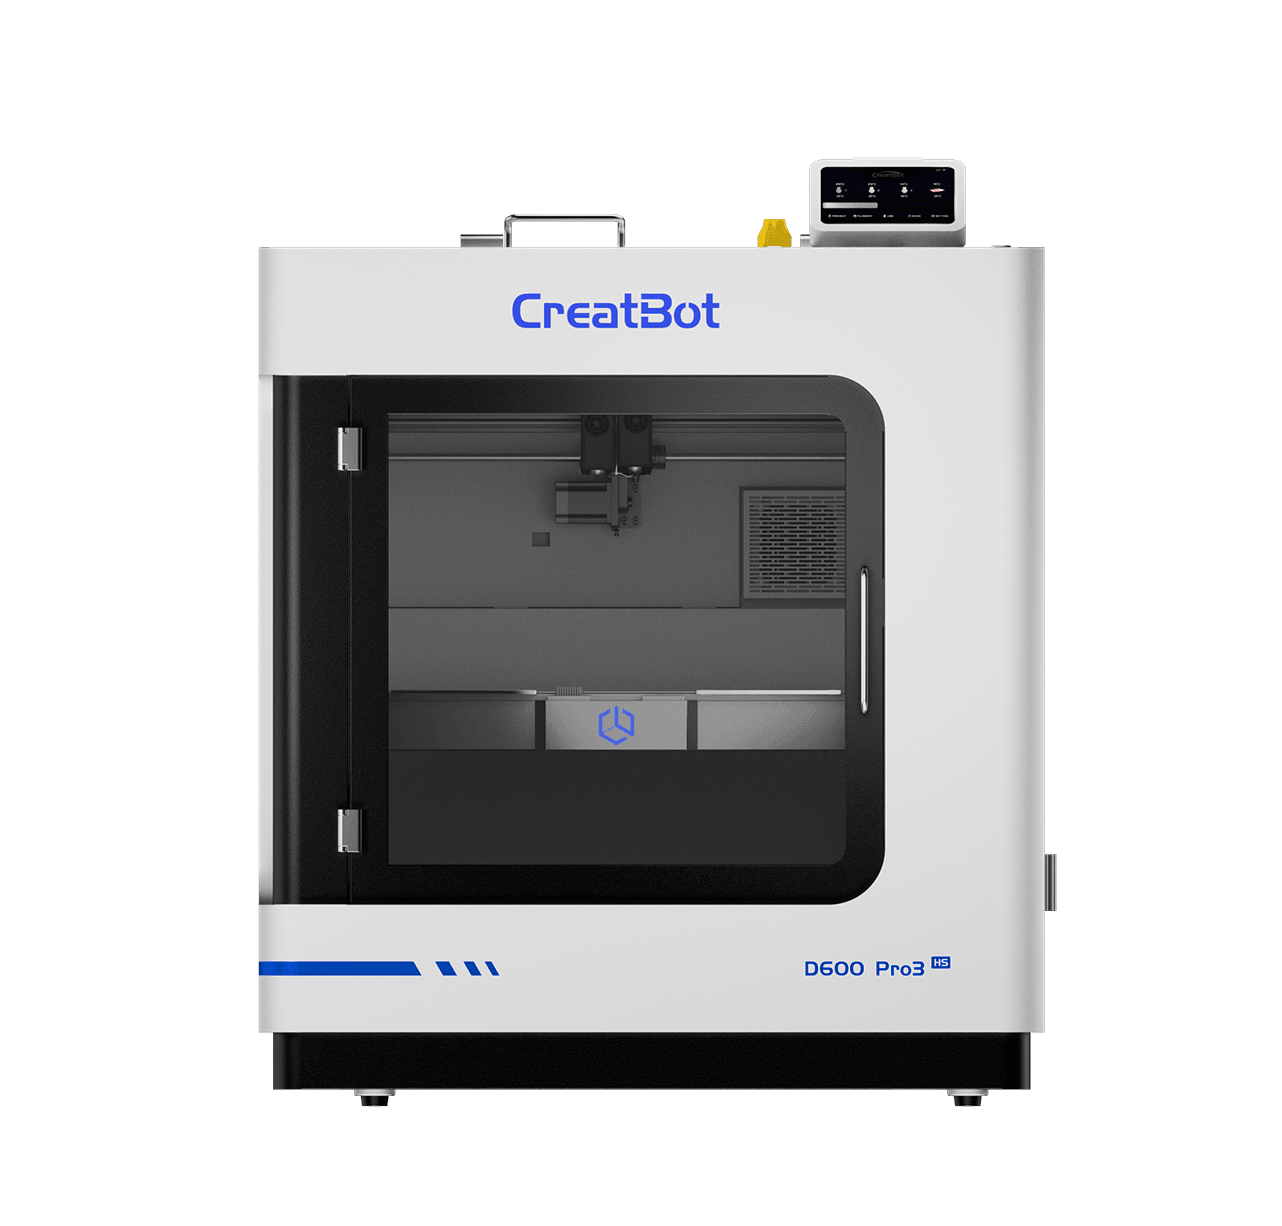
지원 3D 프린터
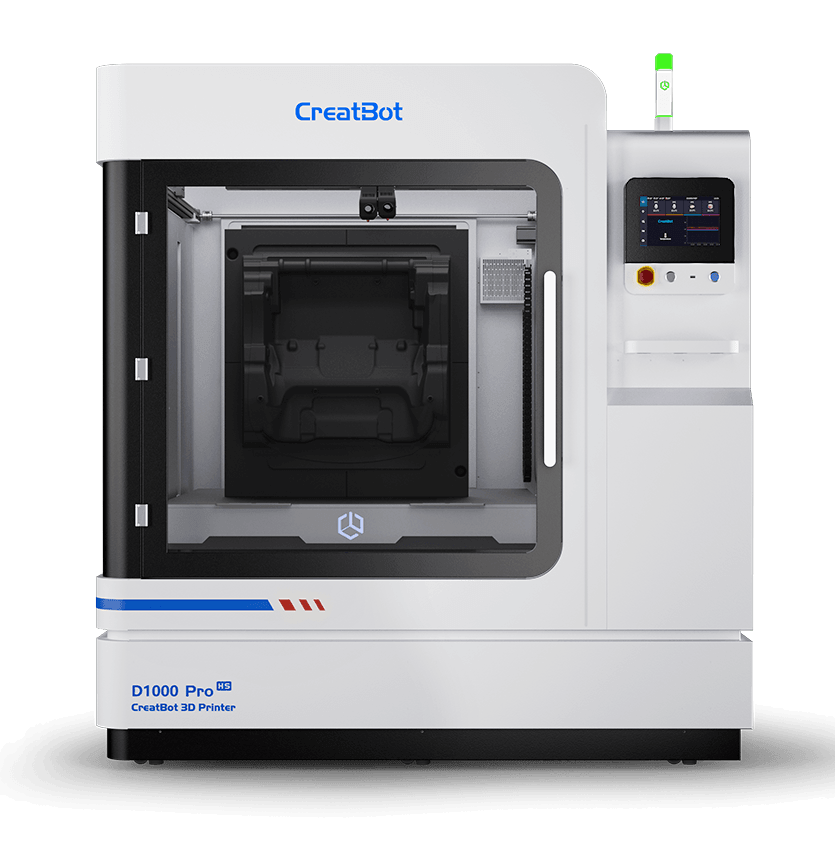
CreatBot 산업용 3D 프린터는 고성능 소재를 위해 설계되었습니다. 다음 모델은 가열 챔버와 고온 노즐을 갖춰 전문가급 결과를 제공합니다.
기술 데이터 시트
| 물리적 성질 | 시험 방법 | 데이터 |
|---|---|---|
| 밀도 | ISO1183 | 1.15g/cm³ |
| 경도 | ISO 7619 | 95A |
| 용융 지수 | 200℃,2.16 kg | 30g/10 min |
| 용융 온도 | DSC,10℃/min | / |
| 비카트 연화 온도 | ISO 306,GB/T 1633 | 99℃ |
| 반발 탄성 | ASTM D2632 | 28% |
| 기계적 성질 | 시험 방법 | 데이터 |
|---|---|---|
| 인장 파단 강도 XY | ISO 37 | 31 MPa |
| 파단 연신율 XY | ISO 37 | 471% |
| 100% 정응력 XY | ISO 37 | 9.75 MPa |
| 200% 정응력 XY | ISO 37 | 12.2 MPa |
| 300% 정응력 XY | ISO 37 | 17.0 MPa |
| 권장 출력 매개변수 | |
|---|---|
| 출력 전 건조 조건 | 70‑80℃,6‑8 H (열풍 건조기) |
| 노즐 온도 | 210‑230℃ |
| 노즐 직경 | 0.4 / 0.6 / 0.8 / 1.0 mm |
| 출력 플랫폼 표면 처리 | 3D 프린팅 스프레이 / PVP 고체 접착제 / 전용 접착제 |
| 출력 플랫폼 온도 | 20‑50℃ |
| 챔버 온도 | / |
| 냉각 팬 | ON |
| 출력 속도 | 30‑120 mm/s |
TPU 95A 필라먼트 FAQ
TPU 95A는 엘라스토머 소재로 PLA 및 ABS와 근본적으로 다릅니다: 1) PLA/ABS와 비교: TPU는 매우 높은 탄성(파단 신율 600% 이상)을 지니며 반복해서 구부려도 변형되지 않고 우수한 내충격성을 갖춥니다; 2) 적용 분야: PLA와 ABS는 강성 부품에 적합하고, TPU는 씰, 개스킷, 호스, 신발 등 유연한 부품에 적합합니다; 3) 출력 난이도: TPU는 출력 속도가 느리고 파라미터 조정이 필요합니다. 선택 조언: 강성과 강도가 필요한 부품에는 PLA나 ABS를, 탄성·유연성·내마모성이 필요한 부품에는 TPU 95A를 선택하세요.
TPU 95A 출력 시 다음 매개변수를 엄격히 관리해야 합니다: 1) 건조: 출력 전 70-80°C에서 6-8시간 건조하여 수분을 제거하고 기포와 강도 저하를 방지합니다; 2) 노즐 온도: 210-230°C. 너무 낮으면 층간 결합 불량, 너무 높으면 열화의 원인이 됩니다; 3) 출력 속도: 30-120mm/s. TPU는 탄성이 높아 너무 빠르면 압출이 불안정해집니다; 4) 냉각 팬: 적절한 냉각으로 오버행 성능을 향상시킵니다; 5) 리트랙트 설정: 권장 거리 1-3mm, 속도 20-40mm/s. 과도한 리트랙트는 막힘의 원인이 됩니다; 6) 출력 베드: 20-50°C. 마스킹 테이프나 전용 접착제로 밀착력을 높입니다; 7) 경로 계획: 장거리 이동을 피해 실 끌림을 줄입니다.
TPU 95A는 모든 CreatBot 3D 프린터에서 사용할 수 있지만 다이렉트 드라이브 익스트루더를 장착한 모델을 권장합니다: 1) 데스크톱: F430, D400 등. 다이렉트 드라이브 설계는 유연 소재 출력에 적합합니다; 2) 산업용: D600 Pro3 HS, D1000 HS 등. 대규모 유연 부품 생산에 적합합니다. TPU 사용 전제 조건: 노즐 온도가 210°C 이상에 도달해야 하고 열베드 기능(20-50°C)을 갖추어야 합니다. 보우덴 익스트루더 모델은 리트랙트 설정을 조정하고 출력 속도를 낮춰야 합니다.
TPU 95A는 적절한 보관이 필요합니다. 올바른 보관 방법: 1) 미개봉 소재: 건조하고 서늘한 곳에 보관하고 직사광선을 피합니다; 2) 개봉 후 소재: 밀봉 백이나 드라이 박스로 보관하고 건조제 사용을 권장합니다; 3) 출력 전 처리: 건조해 보여도 70-80°C에서 6-8시간 건조하여 수분을 충분히 제거하고 최적의 출력 품질을 확보하는 것을 권장합니다; 4) 출력 후 부품: TPU는 흡수율이 낮지만 고습 환경에 장기 노출되면 기계적 특성에 영향을 미치므로 밀봉 보관 또는 건조 환경에서의 사용을 권장합니다.
TPU 95A는 다양한 유연 부품 출력에 적합합니다. 대표적인 용도: 1) 씰류: O-링, 오일 씰, 개스킷 등. 우수한 내유성·내마모성; 2) 호스 및 파이프: 유연 파이프, 연결 호스, 주름 파이프 등. 좋은 탄성 회복; 3) 신발: 운동화 미드솔, 깔창, 프로텍터 등. 편안함과 내구성; 4) 웨어러블: 팔찌, 시계줄, 폰 케이스 등. 좋은 유연성과 촉감; 5) 산업 부속: 완충 패드, 풋패드, 쿠션 블록 등. 우수한 내충격성; 6) 자동차 부품: 더스트 커버, 충격 블록, 웨더 스트립 등. 좋은 내유성·내열성.
TPU 95A는 좋은 내열성을 지닙니다: 1) 비카트 연화 온도: 99°C; 2) 반발 탄성: 28%; 3) PLA/ABS와 비교: TPU의 내열성은 ABS보다 낮지만 저온 성능은 PLA와 ABS를 크게 능가합니다; 4) 적용 분야: 자동차 내장재, 야외 장비, 산업 부속 등 고·저온 순환이 필요한 분야에 적합합니다.
TPU 95A 출력 부품은 다음 후처리를 할 수 있습니다: 1) 서포트 제거: 니퍼나 커터칼로 제거합니다. TPU는 탄성이 높으므로 과도한 잡아당김과 변형을 피합니다; 2) 표면 처리: TPU 표면 연마는 어려우므로 샌드페이퍼(80-120방)로 가볍게 연마하거나 연마제로 광내는 것을 권장합니다; 3) 어닐링: 권장하지 않습니다. 고온은 TPU의 경도 등 특성을 변화시킵니다; 4) 접착: TPU 전용 접착제나 열용융 접착제로 접착할 수 있습니다; 5) 염색: 전용 염료로 염색할 수 있지만 염색 효과는 소재에 따라 다릅니다; 6) 후경화: TPU 부품을 실온에 24시간 두면 최적의 성능에 도달합니다.
TPU는 쇼어 경도에 따라 다양한 규격으로 나뉘며, 일반적인 것은 85A, 90A, 95A, 98A 등입니다: 1) 85A-90A: 매우 부드러워 고무와 유사하며 폰 케이스, 보호 케이스 등 높은 유연성이 필요한 분야에 적합합니다; 2) 95A: 중간 경도로 유연성과 지지력을 겸비한 가장 널리 쓰이는 범용 TPU로 씰, 신발, 호스 등에 적합합니다; 3) 98A: 경도가 더 높아 플라스틱에 가까우며 일정한 강성과 탄성이 동시에 필요한 분야에 적합합니다. 선택 조언: 부드러운 감촉과 높은 탄성에는 85A-90A, 유연성과 지지력의 균형에는 95A, 더 높은 경도와 탄성의 양립에는 98A를 선택하세요. CreatBot TPU 95A는 가장 범용적인 규격으로 대부분의 적용 분야에 적합합니다.
더 많은 재료
문의하기


메시지
응용 분야
빠른 링크