PLA
교육 훈련
프로토타입 검증
예술 공예
홈 데코
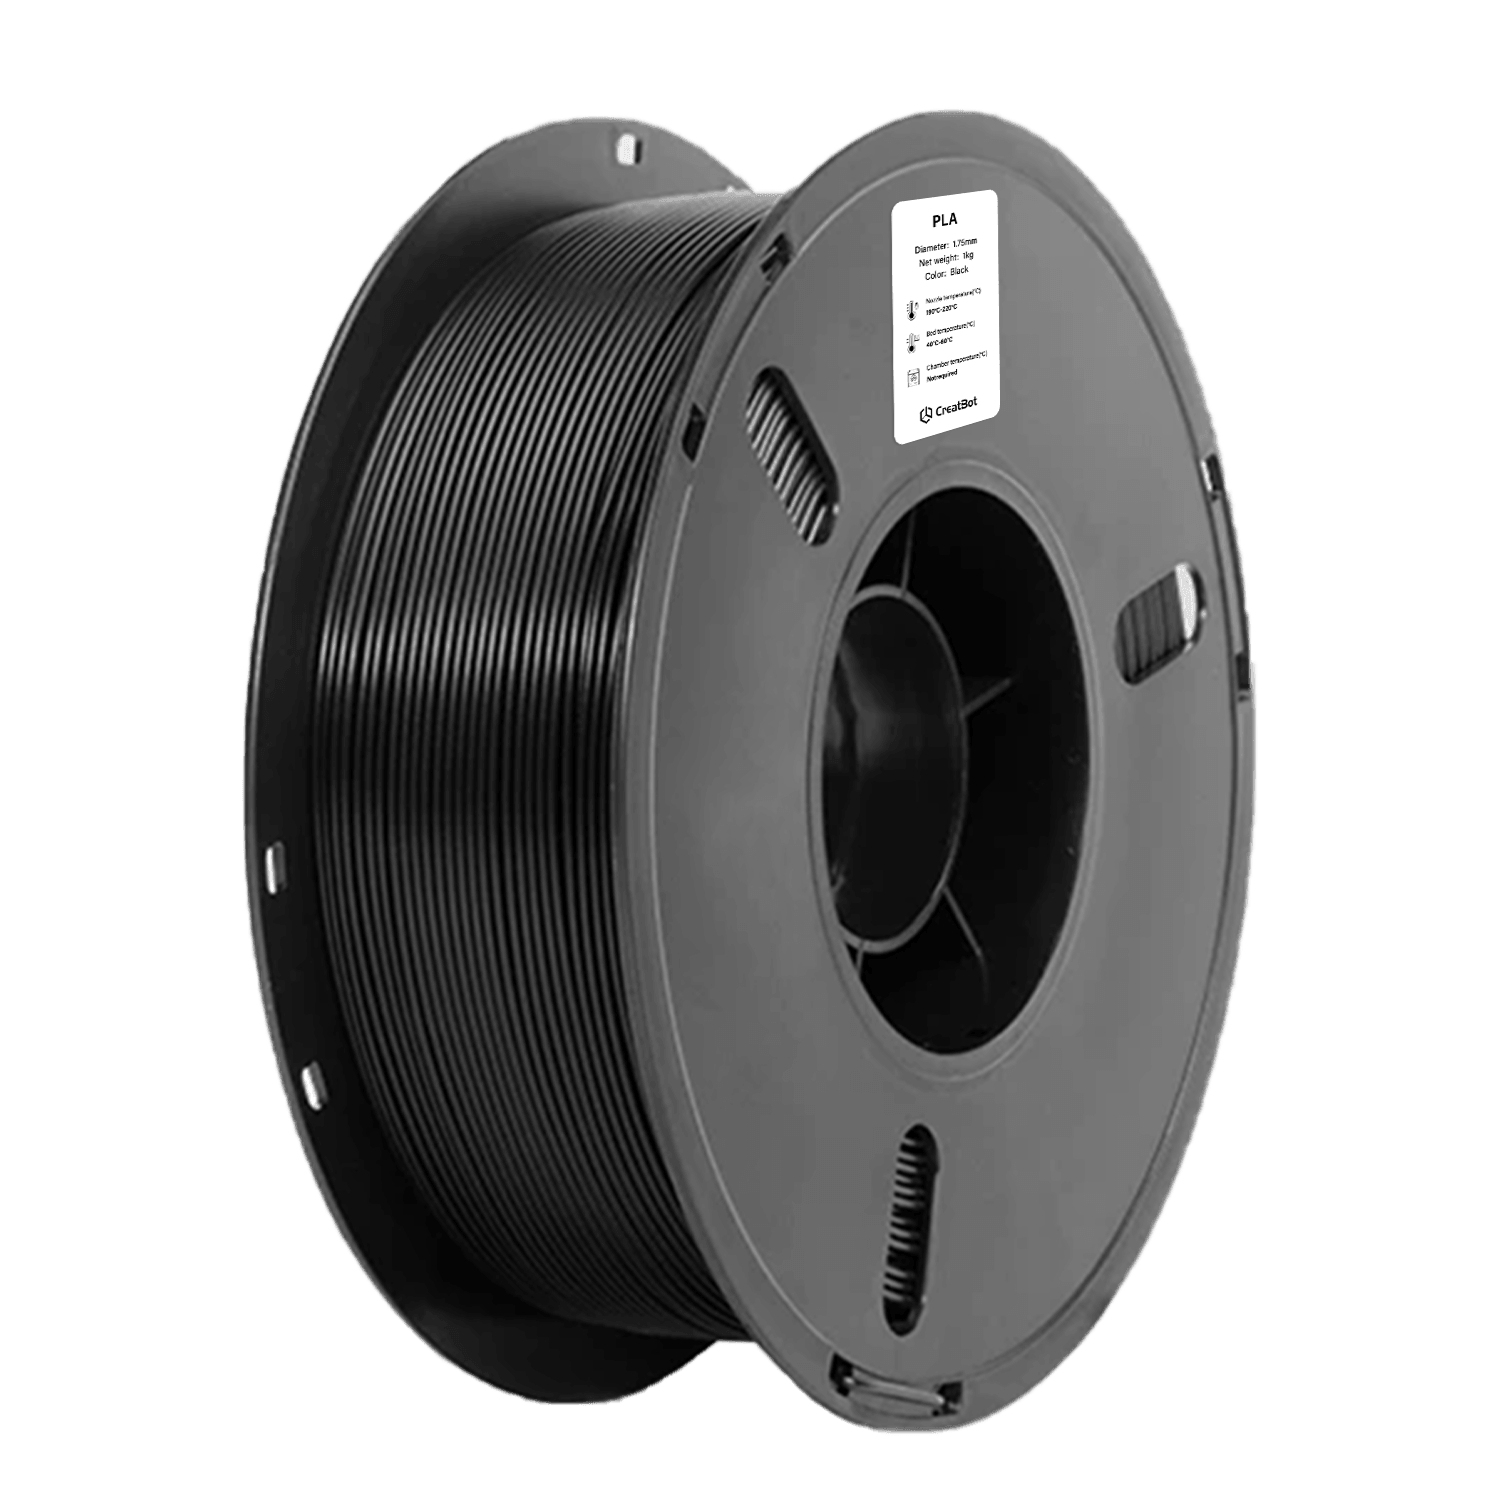
PLA 3D 프린팅 필라먼트 특성
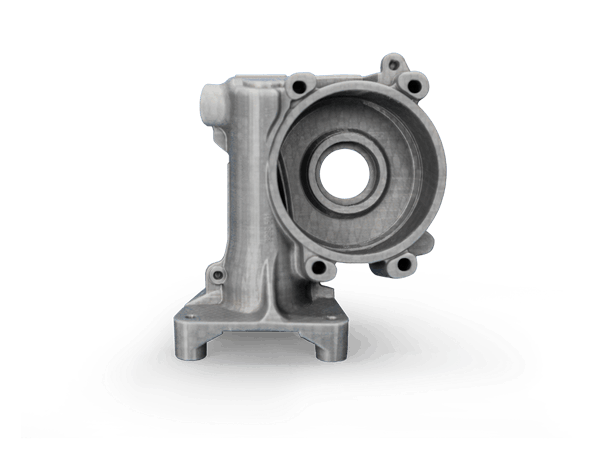
CreatBot PLA 인쇄 미리보기
CreatBot 필라먼트 사용의 장점
프리미엄 원료 품질
BASF 등 일류 PLA 수지 공급업체를 선정하여 재료 순도와 색상 일관성을 원천적으로 보장합니다. 모든 배치는 출하 전 인장 강도, 용융 지수, 직경 공차 전수를 실시하여 성능의 안정성을 보장합니다.
공장 조정 완료, 즉시 인쇄 가능
필라먼트 배합, 용융 유동성, 직경 공차(±0.03mm)는 CreatBot 전 기종에 맞게 조정되었으며, 슬라이서 소프트웨어에 전용 파라미터가 내장되어 있습니다. PLA는 가열 베드가 필요 없어 박스에서 꺼내자마자 사용할 수 있으며 초보자도 완벽한 인쇄 결과를 얻을 수 있습니다.
친환경
CreatBot PLA는 바이오 기반 재생 가능 원료를 사용하며, 출력 시 저냄새·저반 warp 특성을 가지고 산업용 퇴비 조건에서 분핼 수 있습니다. 교육, 가정 및 예술 창작 환경에 안전하고 친환경적인 선택입니다.
지원 3D 프린터
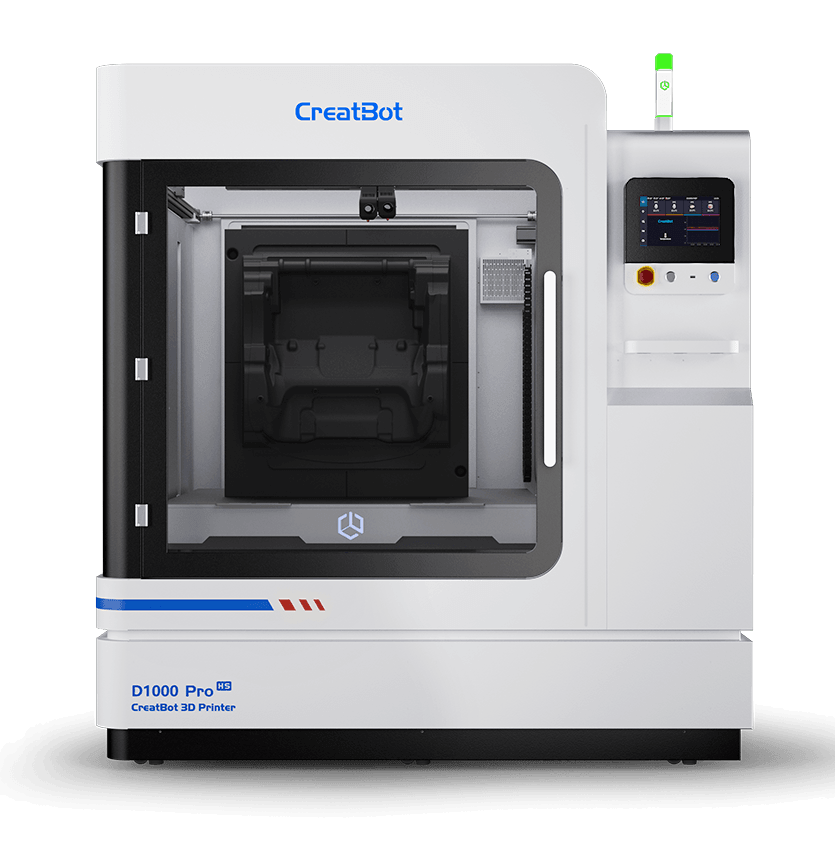
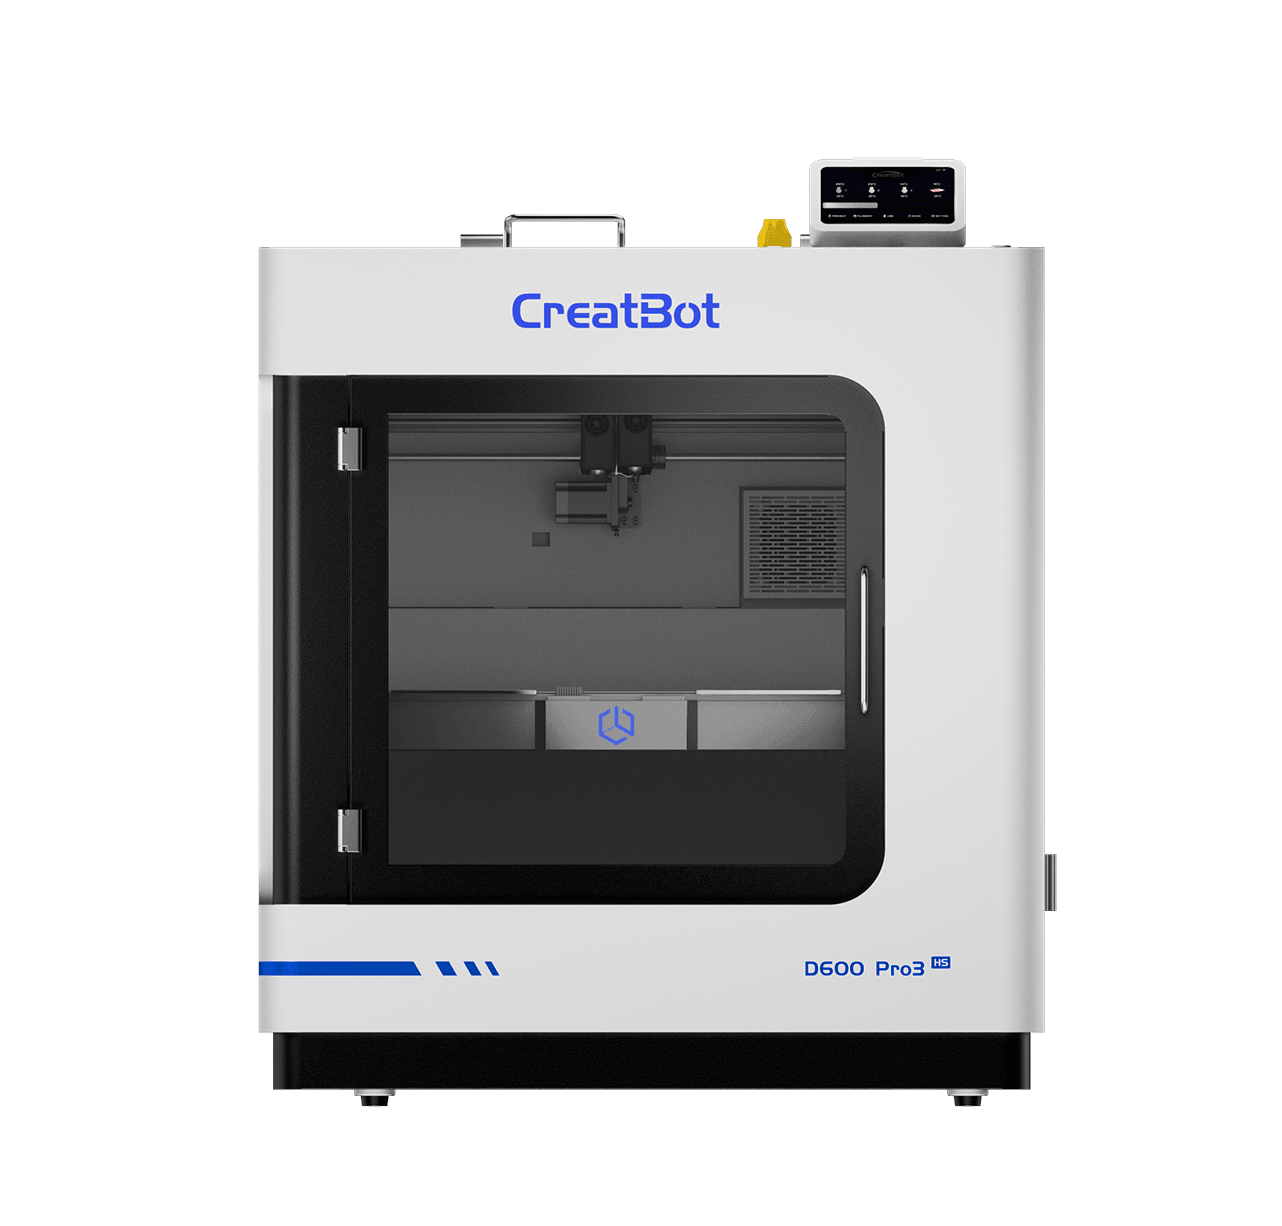
CreatBot 산업용 3D 프린터는 고성능 소재를 위해 설계되었습니다. 다음 모델은 가열 챔버와 고온 노즐을 갖춰 전문가급 결과를 제공합니다.
기술 데이터 시트
| 항목 | 데이터 |
|---|---|
| 인쇄 전 건조 조건 | 40-50°C, 6-8 H |
| 노즐 온도 | 190-230°C |
| 노즐 직경 | 0.2 / 0.4 / 0.6 / 0.8 / 1.0 mm |
| 프린트 베드 표면 처리 | 3D 프린팅 스프레이 / PVP 글루 스틱 / 전용 접착제 |
| 프린트 베드 온도 | 40-60°C |
| 챔버 온도 | OFF |
| 각 팬 속도 | ON |
| 인쇄 속도 | < 300 mm/s |
| 물리적 성질 | 시험 방법 | 데이터 |
|---|---|---|
| 밀도 | ISO1183 | 1.24g/cm³ |
| 포화 흡수율 | 25°C, 55%RH | 0.41% |
| 용융 지수 | 340°C, 2.16 kg | 23.5g/10 min |
| 융점 | DSC, 10°C/min | 160°C |
| 비카트 연화점 | ISO 306, GB/T 1633 | 57°C |
| 온도 측정 | ISO 75, 0.45MPa | 57°C |
| 기계적 성질 | 시험 방법 | 데이터 |
|---|---|---|
| 인장 강도 XY | ISO 527, GB/T 1040 | 36 MPa |
| 인장 강도 Z | ISO 527, GB/T 1040 | 32 MPa |
| 영률 XY | ISO 527, GB/T 1040 | 2600 MPa |
| 영률 Z | ISO 527, GB/T 1040 | 2100 MPa |
| 파단 신율 XY | ISO 527, GB/T 1040 | 12.3% |
| 파단 신율 Z | ISO 527, GB/T 1040 | 7.6% |
| 휨 강도 XY | ISO 178, GB/T 9341 | 77 MPa |
| 휨 강도 Z | ISO 178, GB/T 9341 | 60 MPa |
| 휨 탄성 계수 XY | ISO 178, GB/T 9341 | 2800 MPa |
| 휨 탄성 계수 Z | ISO 178, GB/T 9341 | 2400 MPa |
| 충격 강도 XY | ISO 179, GB/T 1043 | 27.1 kJ/m² |
| 충격 강도 Z | ISO 179, GB/T 1043 | 14.1 kJ/m² |
PLA 필라먼트 자주 묻는 질문
PLA와 ABS는 가장 널리 쓰이는 두 가지 3D 프린팅 소재입니다. 주요 차이점: ① 출력 난이도: PLA가 더 쉽고 가열 베드가 불필요(50-60°C는 접착력 향상), 노즐 190-220°C; ABS는 가열 베드(80-110°C)와 밀폐 챔버가 필요합니다. ② 기계적 특성: ABS는 인성과 내충격성이 더 우수하며; PLA는 표면 경도가 더 높지만 더 부서지기 쉽습니다. ③ 내열성: ABS HDT 약 78°C, PLA는 64.3°C에 불과합니다. ④ 친환경성: PLA는 식물 전분으로 만들어져 생분해 가능하고 무취이며; ABS는 석유 기반으로 약간의 냄새가 있습니다. 초보자에게는 PLA를 강력히 권장합니다 — 성공률이 높고 사용이 쉽습니다.
PLA는 가열 베드가 엄격하게 필수는 아니지만, 더 나은 결과를 위해 50-60°C를 권장합니다. ① 소형 모델(<5cm)이나 바닥 면적이 넓은 모델은 가열 없이 글루스틱/마스킹 테이프로 출력할 수 있습니다. ② 대형 모델은 50-60°C 베드로 뒤틀림을 줄일 수 있습니다. ③ 베드 온도가 너무 높으면(>65°C) 부드러운 코끼리 발 현상이 발생합니다. PLA 권장값: 노즐 220°C, 베드 65°C.
PLA의 내열성은 제한적이며, HDT는 64.3°C(1.80MPa)에 불과하고 Tg는 약 62.8°C입니다. ① 실내 사용(<40°C)은 완전히 안전합니다. ② 여름철 차 안은 60-80°C에 달할 수 있으며, PLA는 연화·변형될 수 있습니다. 더 높은 내열성이 필요하면 PLA+(HDT 최대 100°C), ABS 또는 PETG를 선택하세요. PLA 출력물의 어닐링(70-80°C에서 30-60분, 서서히 냉각)으로 HDT를 80-100°C까지 높일 수 있습니다.
막힘과 끊어짐은 흔한 문제입니다. ① 막힘 원인: 온도가 너무 낮음(<190°C), 습한 필라멘트의 탄화, 노즐 내 이물질. 해결: 230°C로 가열 후 클리닝 니들 사용, 또는 콜드 풀(220°C로 가열, 90°C로 냉각, 빠르게 당김). ② 끊어짐 원인: 스풀 꼬임, 익스트루더 기어 미끄러짐, 직경 불균일. 해결: 스풀 확인, 기어 청소, 필라멘트 점검. ③ 예방: 밀폐 보관, 건조제, 낮은 습도.
표면 품질 개선: ① 층선: 레이어 높이를 0.1-0.15mm로 낮추고, Z축을 교정하고, 벨트 장력을 점검합니다. ② 스크래치: 노즐 잔여물 확인, 리트랙트 속도를 낮추고, 출력 속도를 조정합니다. ③ 광택: PLA는 자연 광택을 가지며, 더 높은 광택에는 PLA Silk를 사용합니다. ④ 연마: 400→800→1500→2000 방의 샌드페이퍼로 거울면 마감. PLA 표면은 도색 접착성이 매우 우수합니다.
PLA 출력물은 도색에 매우 적합합니다. ① 서페이서: 발레호/타미야 서페이서는 미세한 층선을 메우고 도색 접착력을 향상시킵니다. ② 직접 도색: PLA는 아크릴 서페이서와 직접 접착성이 좋습니다. ③ 권장 도료: 타미야/군제/Star 수성 스프레이 도료는 접착성과 균일한 발색이 우수합니다. ④ 수전사 데칼: PLA와 호환되며, 보호를 위해 클리어 코트를 사용합니다. ⑤ 커스텀 효과: 그라데이션/위장무늬 마스킹 기법. 도색 전 400 방으로 가볍게 연마하면 접착력이 가장 좋습니다.
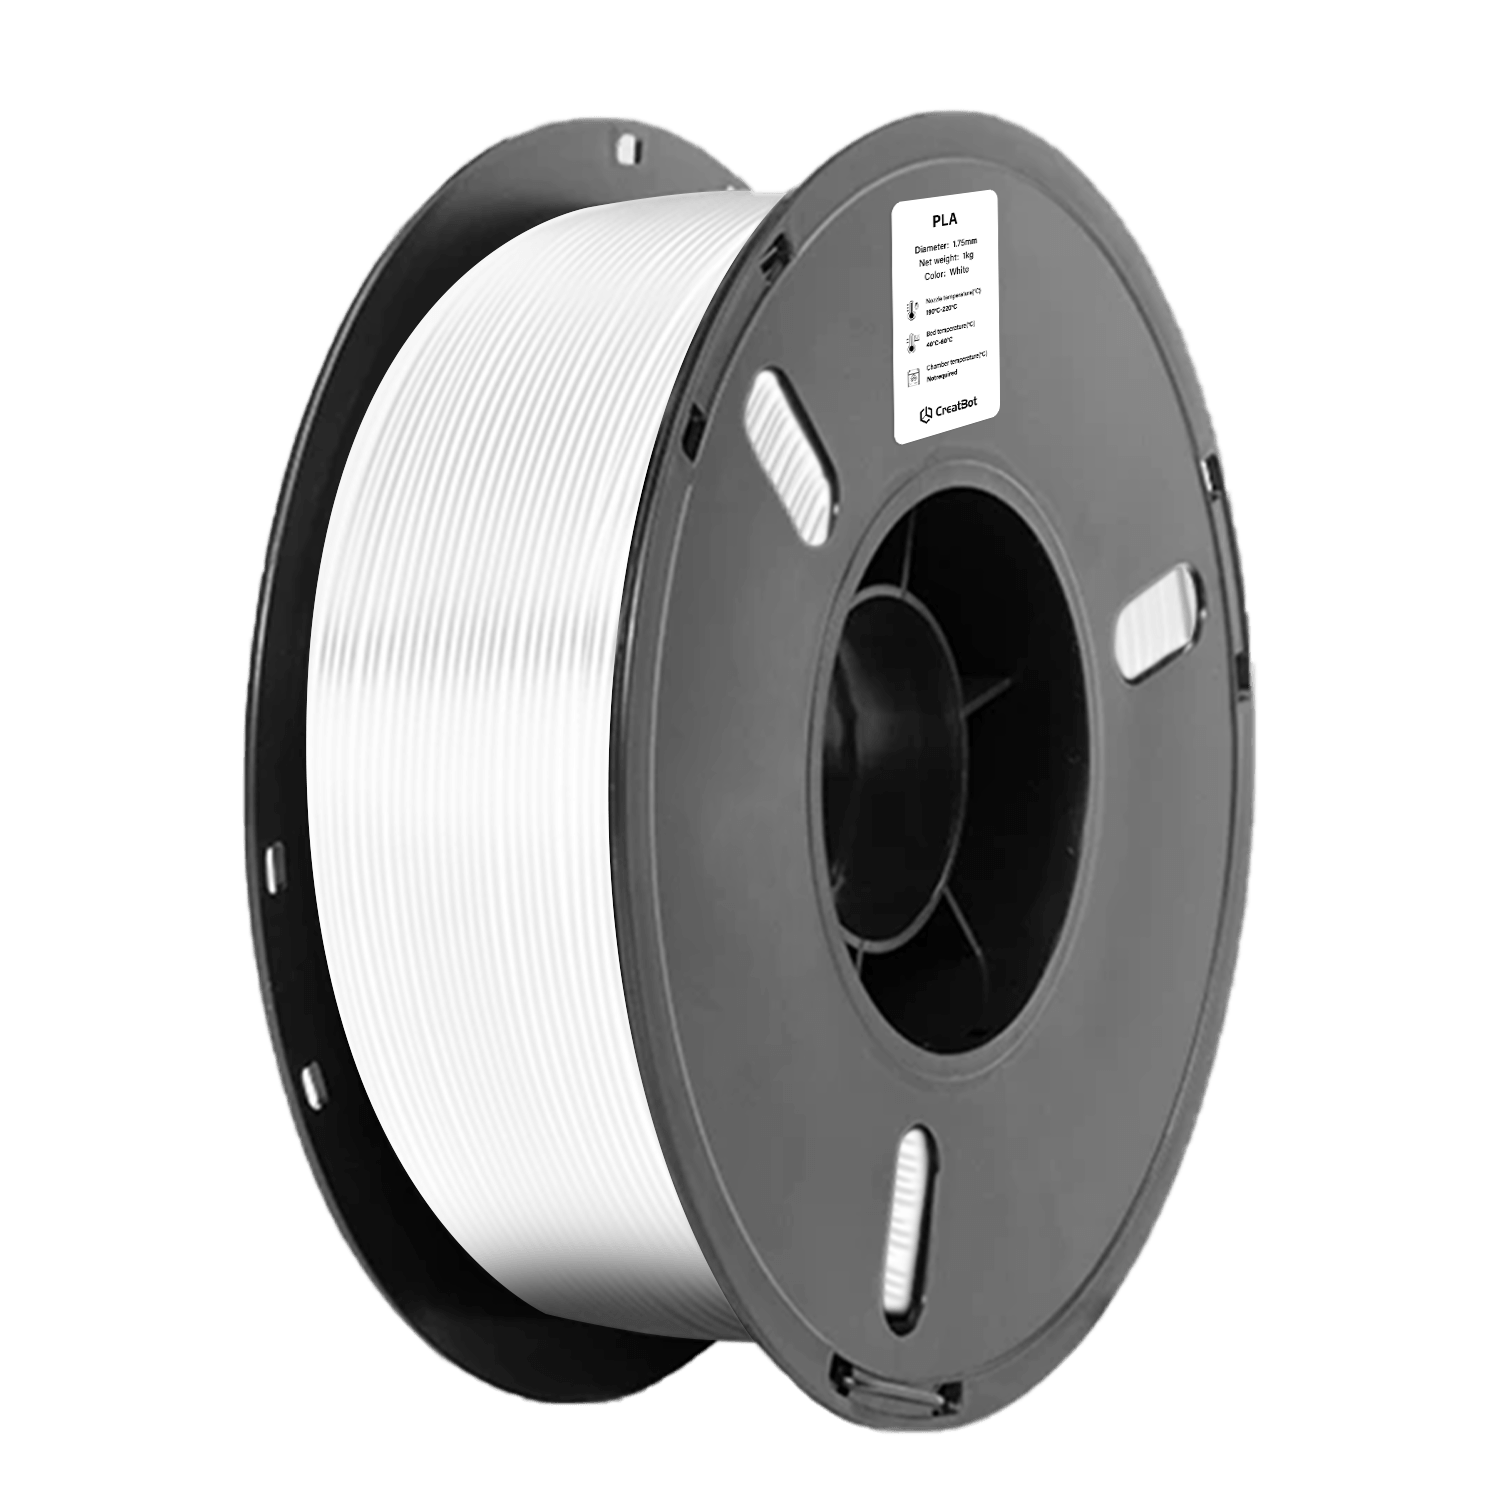
더 많은 재료
문의하기


메시지
응용 분야
빠른 링크