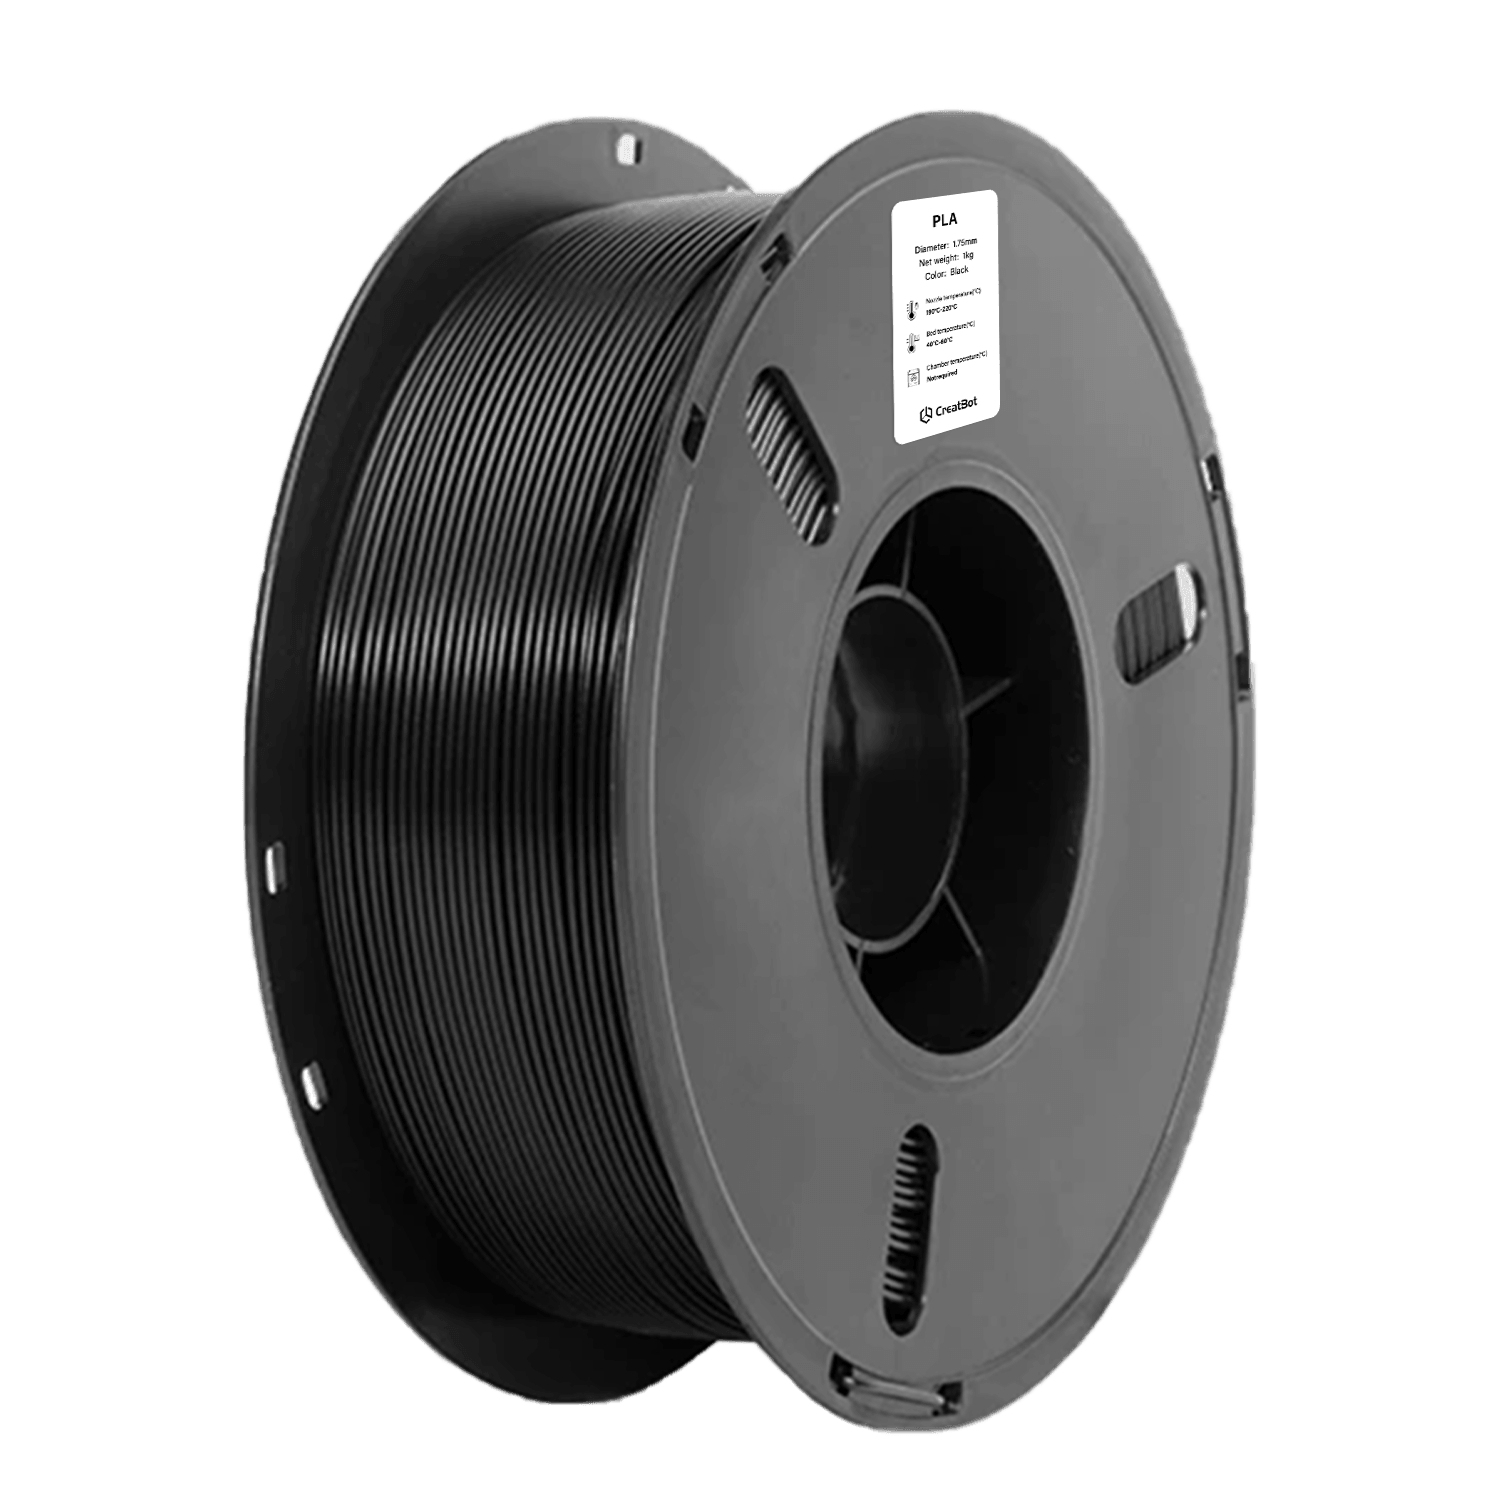
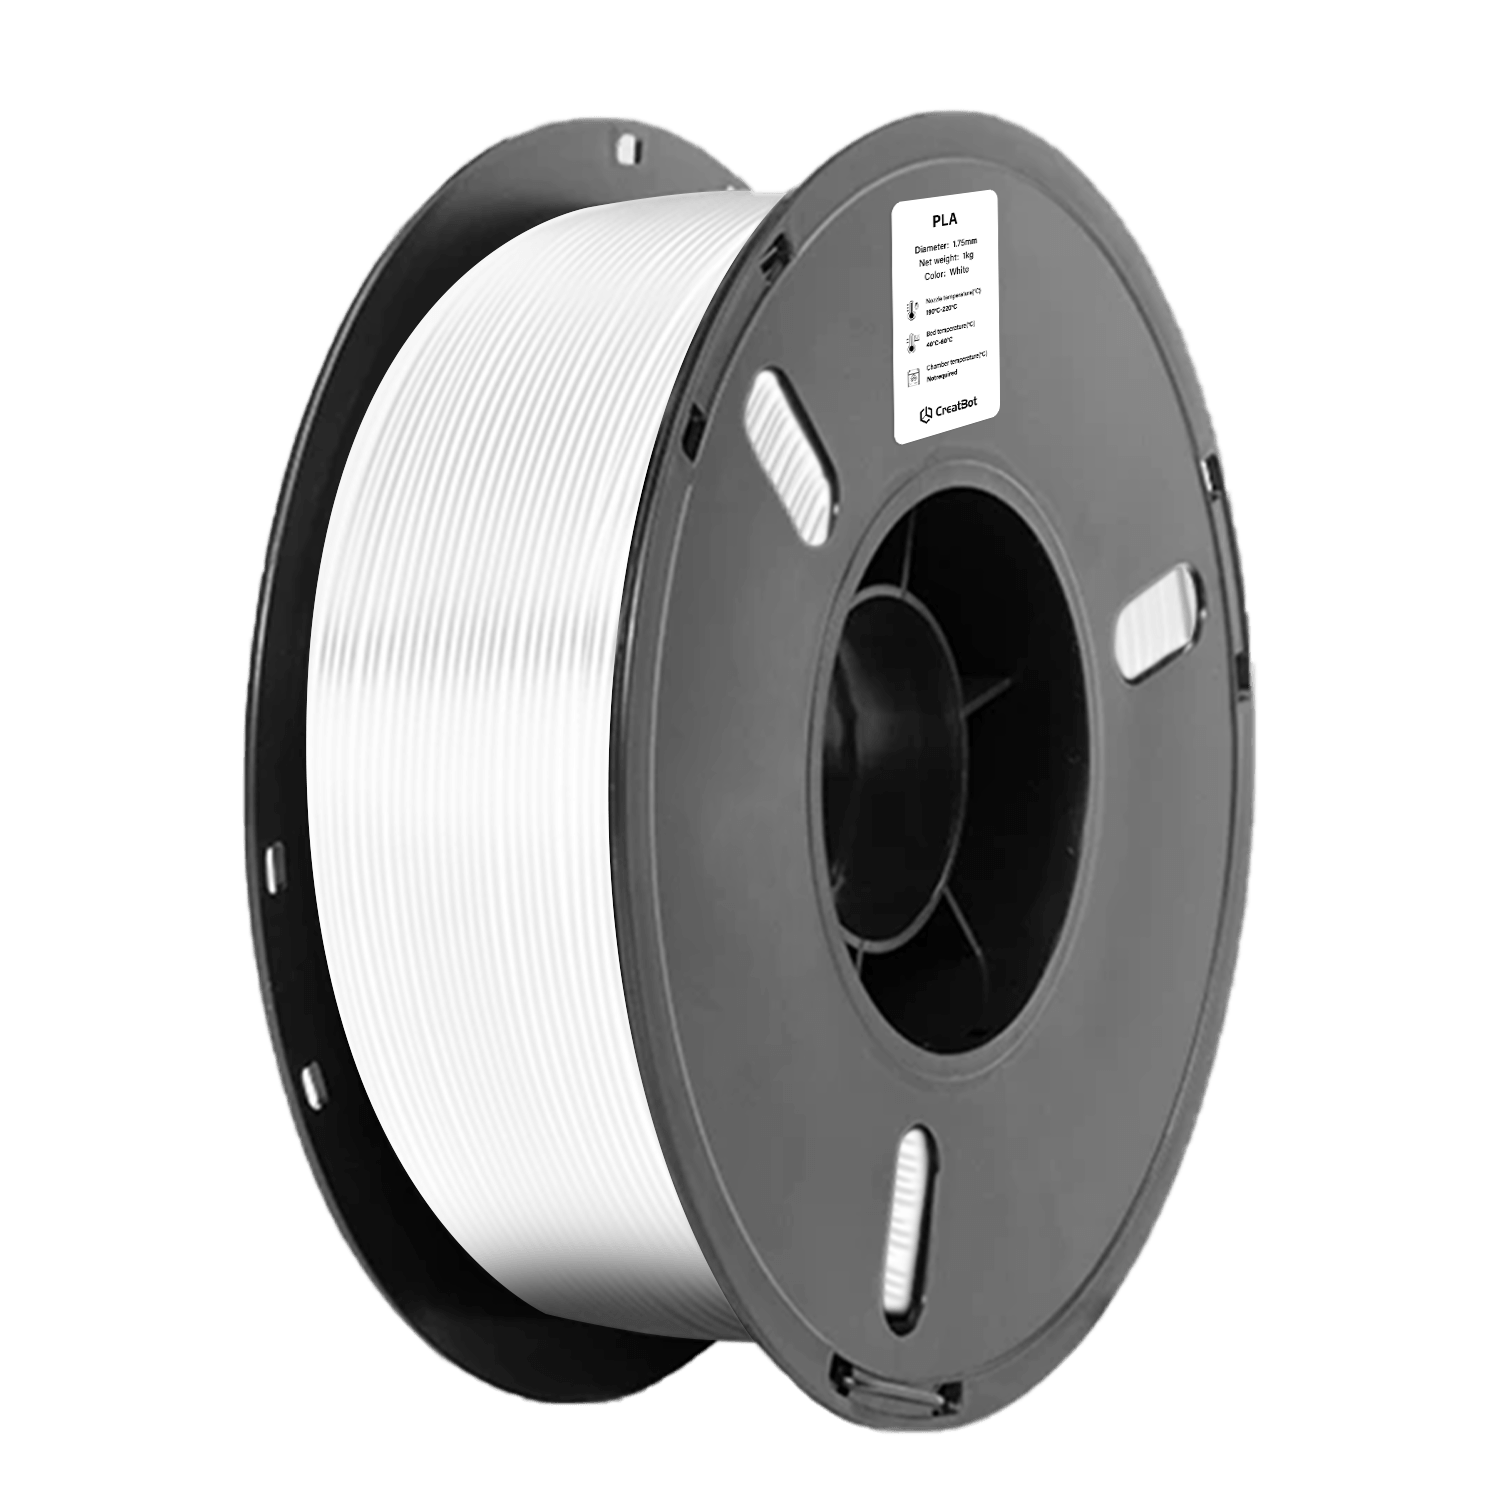
PLA
Educação
Prototipagem
Arte e artesanato
Decoração
Características do filamento PLA
Pré-visualização de impressão CreatBot PLA
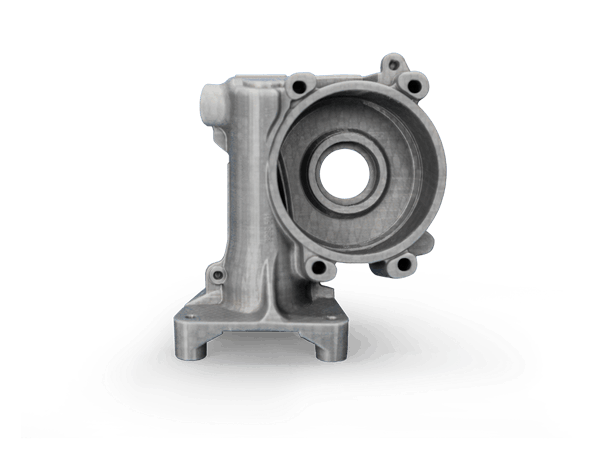
Vantagens do filamento CreatBot
Qualidade premium
Selecionamos resina PLA de fornecedores de primeira linha.
Calibrado de fábrica
PLA não requer cama aquecida.
Ecológico
O PLA CreatBot utiliza matérias-primas renováveis de base biológica, apresenta baixo odor e baixa deformação durante a impressão, e pode ser degradado em condições de compostagem industrial. Uma escolha segura e ecológica para educação, casa e criação artística.
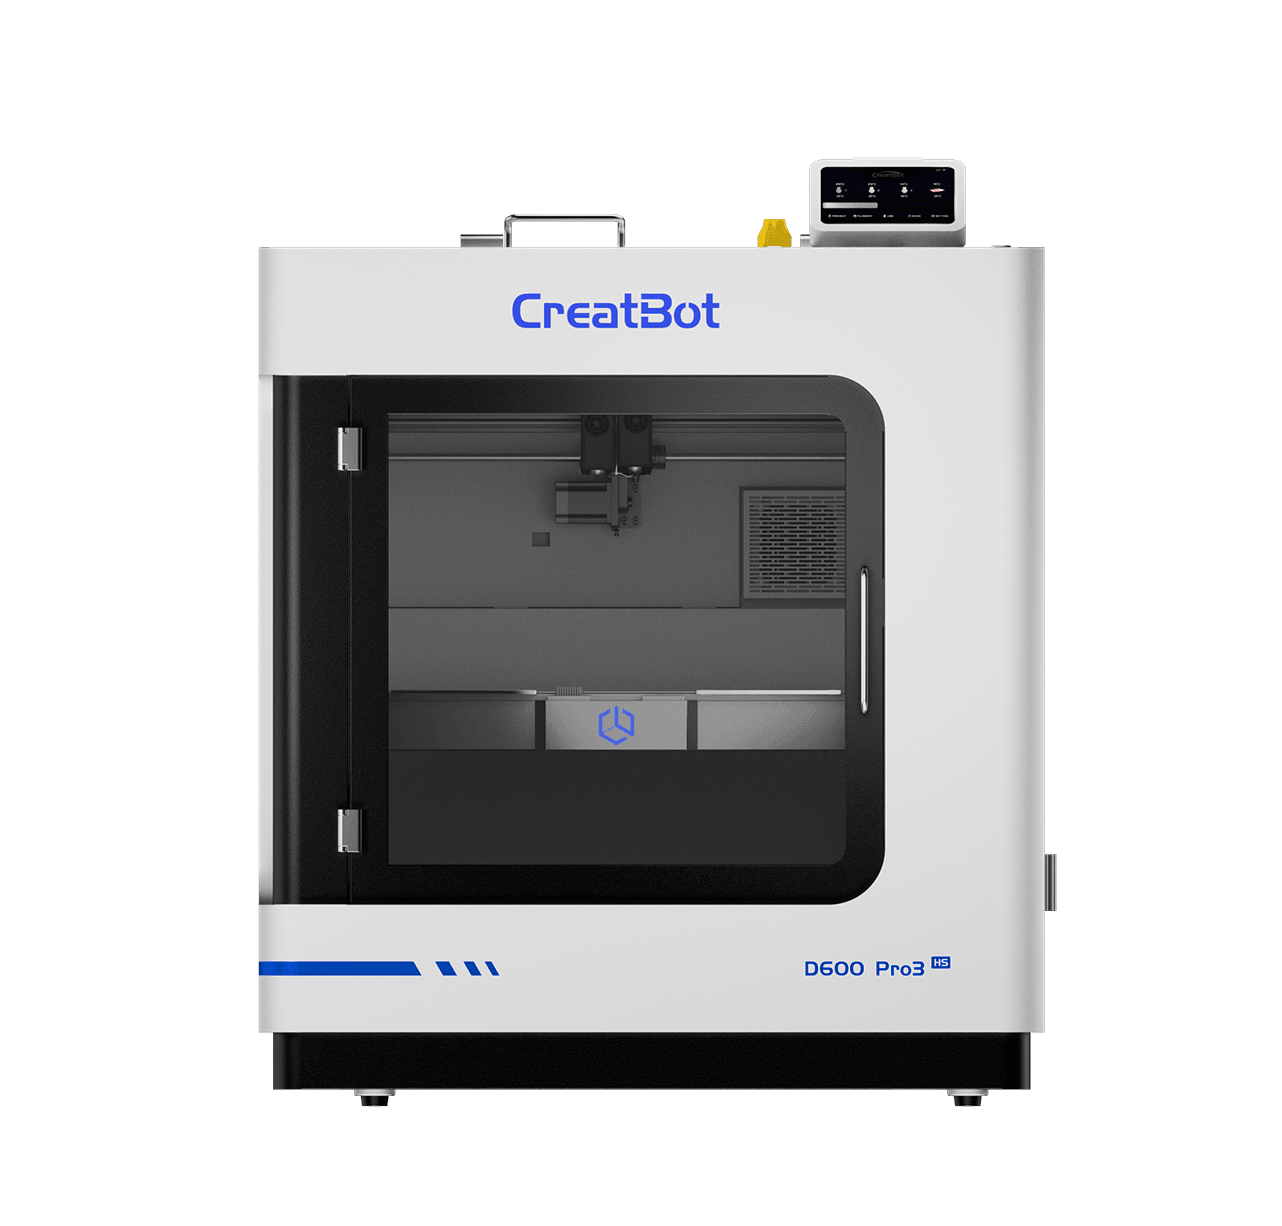
Impressoras 3D Compatíveis
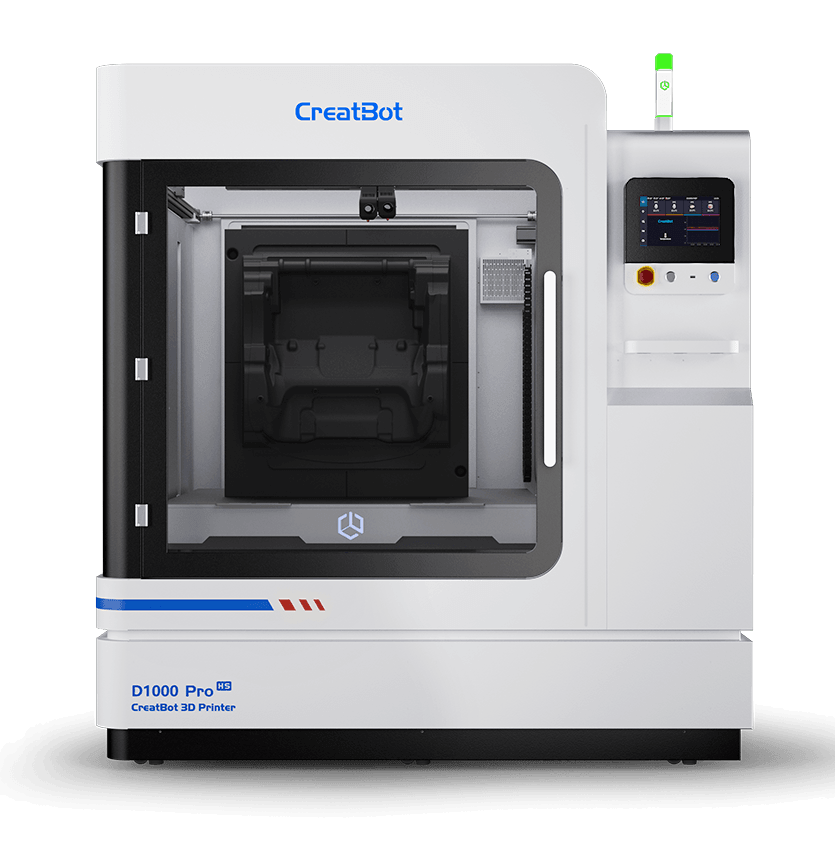
As impressoras 3D industriais CreatBot são projetadas para materiais de alto desempenho. Os seguintes modelos possuem câmara aquecida e bicos de alta temperatura para resultados profissionais.
Ficha de dados técnicos
| Projeto | Dados |
|---|---|
| Condições de secagem pré-impressão | 40-50°C, 6-8 H |
| Temperatura do bico | 190-230°C |
| Diâmetro do bico | 0.2 / 0.4 / 0.6 / 0.8 / 1.0 mm |
| Tratamento da superfície da mesa | Spray para impressão 3D / Bastão de cola PVP / Adesivo especializado |
| Temperatura da mesa | 40-60°C |
| Temperatura da câmara | DESLIGADO |
| Velocidade do ventilador de refrigeração | LIGADO |
| Velocidade de impressão | < 300 mm/s |
| Propriedades físicas | Método de teste | Dados |
|---|---|---|
| Densidade | ISO1183 | 1.24g/cm³ |
| Taxa de absorção de água saturada | 25°C, 55%RH | 0.41% |
| Índice de fusão | 340°C, 2.16 kg | 23.5g/10 min |
| Temperatura de fusão | DSC, 10°C/min | 160°C |
| Ponto de amolecimento Vicat | ISO 306, GB/T 1633 | 57°C |
| Determinação de temperatura | ISO 75, 0.45MPa | 57°C |
| Propriedades mecânicas | Método de teste | Dados |
|---|---|---|
| Resistência à tração XY | ISO 527, GB/T 1040 | 36 MPa |
| Resistência à tração Z | ISO 527, GB/T 1040 | 32 MPa |
| Módulo de Young XY | ISO 527, GB/T 1040 | 2600 MPa |
| Módulo de Young Z | ISO 527, GB/T 1040 | 2100 MPa |
| Alongamento à ruptura XY | ISO 527, GB/T 1040 | 12.3% |
| Alongamento à ruptura Z | ISO 527, GB/T 1040 | 7.6% |
| Resistência à flexão XY | ISO 178, GB/T 9341 | 77 MPa |
| Resistência à flexão Z | ISO 178, GB/T 9341 | 60 MPa |
| Módulo de flexão XY | ISO 178, GB/T 9341 | 2800 MPa |
| Módulo de flexão Z | ISO 178, GB/T 9341 | 2400 MPa |
| Resistência ao impacto XY | ISO 179, GB/T 1043 | 27.1 kJ/m² |
| Resistência ao impacto Z | ISO 179, GB/T 1043 | 14.1 kJ/m² |
FAQ Filamento PLA
PLA e ABS são os dois materiais de impressão 3D mais comuns. Principais diferenças: ① Dificuldade de impressão: o PLA é mais fácil, não exige mesa aquecida (50-60°C melhora a adesão), bico 190-220°C; o ABS exige mesa aquecida (80-110°C) e câmara fechada. ② Propriedades mecânicas: o ABS tem melhor tenacidade e resistência ao impacto; o PLA tem maior dureza superficial, mas é mais frágil. ③ Resistência ao calor: ABS HDT ~78°C, PLA apenas 64,3°C. ④ Ecologia: o PLA é feito de amido vegetal, biodegradável e inodoro; o ABS é derivado de petróleo com leve odor. Para iniciantes, o PLA é altamente recomendado: alta taxa de sucesso e fácil de usar.
O PLA não exige necessariamente mesa aquecida, mas 50-60°C são recomendados para melhores resultados. ① Modelos pequenos (<5cm) ou com grande área de base podem ser impressos com cola em bastão/fita de mascaramento sem aquecimento. ② Modelos grandes beneficiam-se de mesa a 50-60°C para reduzir o empenamento. ③ Temperatura de mesa muito alta (>65°C) causa o efeito pé de elefante mole. Recomendação PLA: bico 220°C, mesa 65°C.
A resistência ao calor do PLA é limitada, HDT de apenas 64,3°C (1,80MPa), Tg ~62,8°C. ① Uso em ambientes internos (<40°C) é totalmente seguro. ② O habitáculo do carro no verão pode atingir 60-80°C: o PLA pode amolecer e deformar. Para maior resistência ao calor, escolha PLA+ (HDT até 100°C), ABS ou PETG. Recozimento de impressões em PLA (70-80°C por 30-60 min, resfriamento lento) pode elevar o HDT para 80-100°C.
Entupimentos e rompimentos são problemas comuns. ① Causas de entupimento: temperatura muito baixa (<190°C), filamento úmido carbonizado, resíduos no bico. Solução: aquecer a 230°C e usar agulha de limpeza, ou cold pull (aquecer a 220°C, resfriar a 90°C, puxar rapidamente). ② Causas de rompimento: bobina enrolada, engrenagem do extrusor escorregando, diâmetro irregular. Solução: verificar a bobina, limpar a engrenagem, verificar o filamento. ③ Prevenção: armazenamento selado, dessecante, baixa umidade.
Melhorias na qualidade superficial: ① Linhas de camada: reduza a altura da camada para 0,1-0,15mm, calibre o eixo Z, verifique a tensão das correias. ② Riscos: verifique resíduos no bico, reduza a velocidade de retração, ajuste a velocidade de impressão. ③ Brilho: o PLA tem brilho natural; use PLA Silk para mais brilho. ④ Polimento: lixa 400→800→1500→2000 para acabamento espelhado. A superfície do PLA tem excelente aderência para pintura.
As impressões em PLA são excelentes para pintura. ① Primer: o primer Vallejo/Tamiya preenche as micro linhas de camada e melhora a aderência da tinta. ② Pintura direta: o PLA tem boa adesão diretamente com primers acrílicos. ③ Tintas recomendadas: os sprays à base de água Tamiya/Gunze/Star têm excelente adesão e cor uniforme. ④ Decalques de água: compatíveis com PLA, use verniz transparente para proteção. ⑤ Efeitos personalizados: técnicas de mascaramento para degradês/camuflagem. Lixe levemente com grão 400 antes de pintar para a melhor aderência.
Mais Materiais
Contate-Nos


Impressoras 3D
Mensagem
Campos de Aplicação
Links Rápidos