PLA
Educación
Prototipado
Arte y artesanía
Decoración del hogar
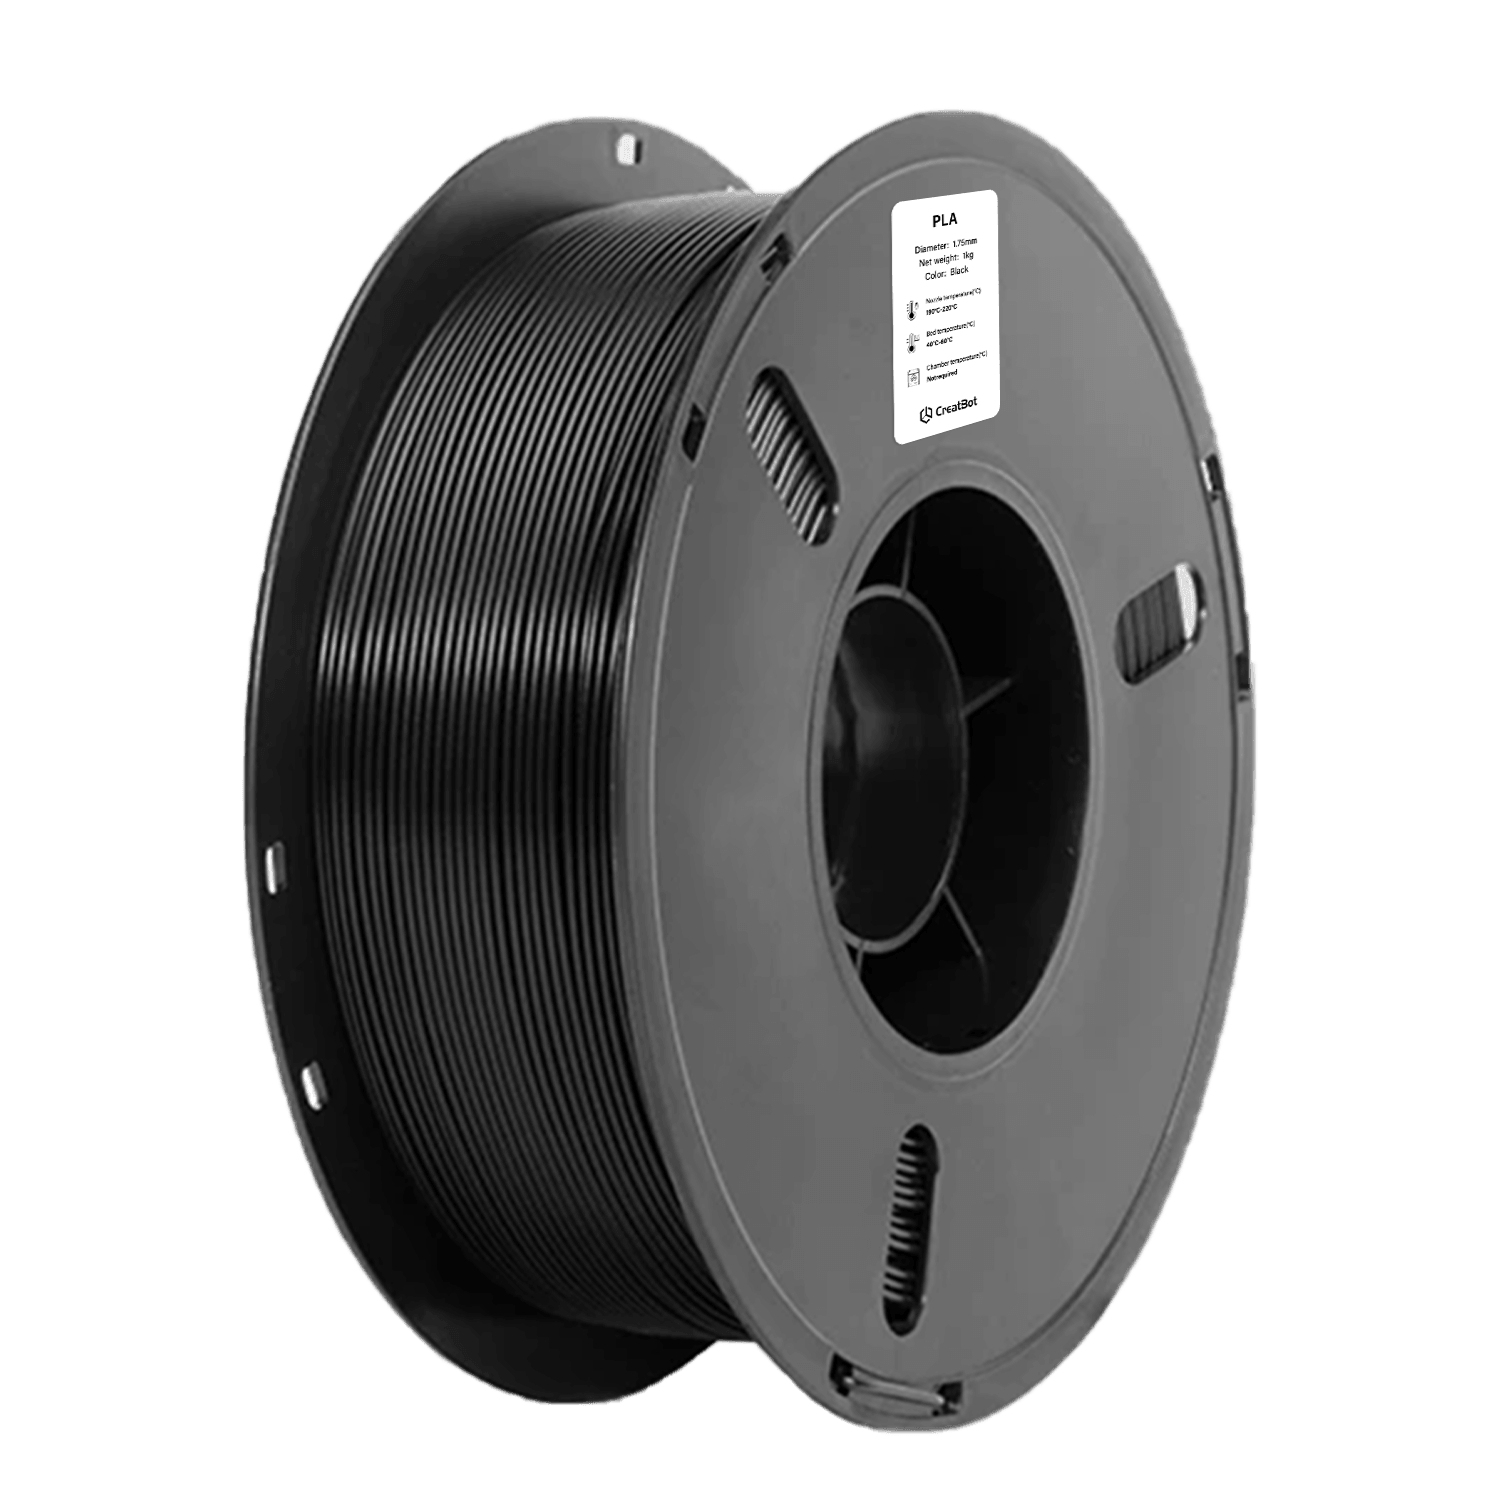
Características del filamento de impresión 3D PLA
Vista previa de impresión CreatBot PLA
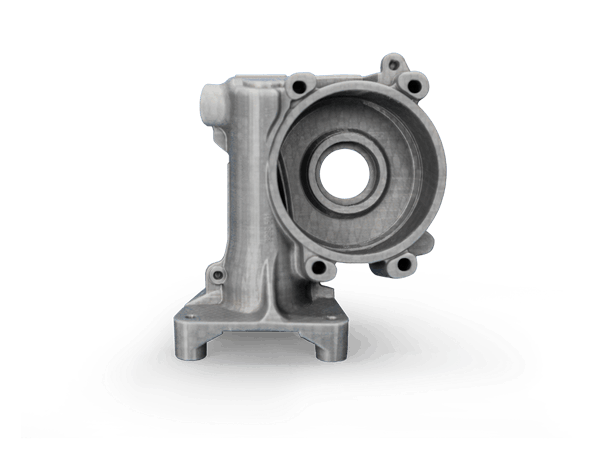
Ventajas del filamento CreatBot
Calidad premium de materia prima
Seleccionamos resina PLA de proveedores de primer nivel como BASF.
Calibrado de fábrica, listo para imprimir
PLA no requiere cama caliente, listo para usar fuera de la caja.
Ecológico
CreatBot PLA utiliza materias primas renovables de origen biológico, presenta bajo olor y baja deformación durante la impresión, y puede degradarse en condiciones de compostaje industrial. Una opción segura y ecológica para educación, hogar y creación artística.
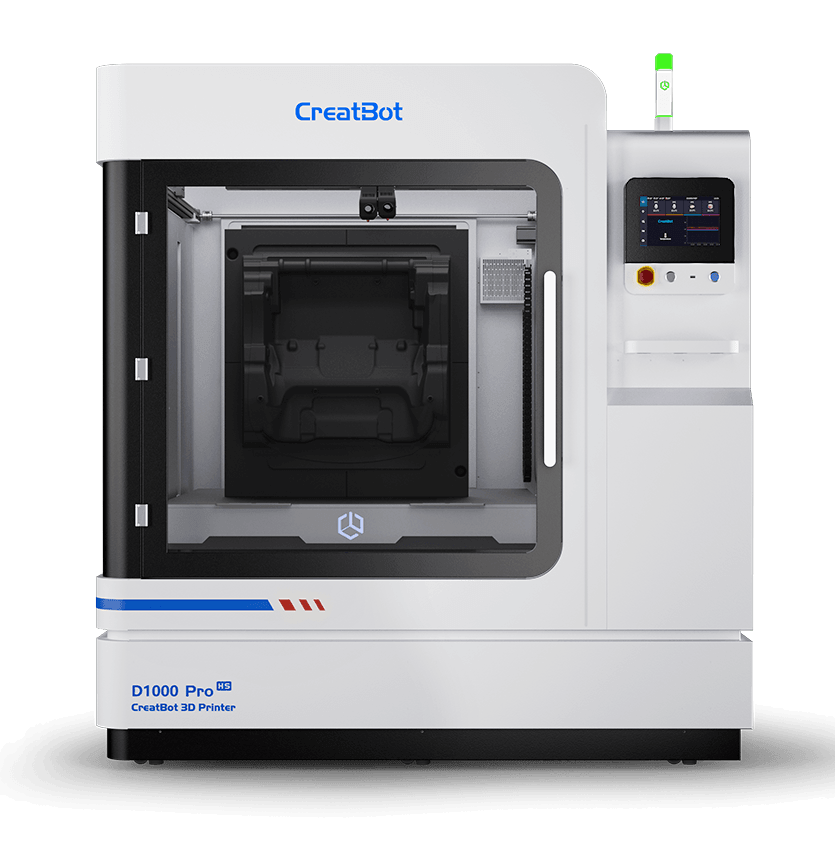
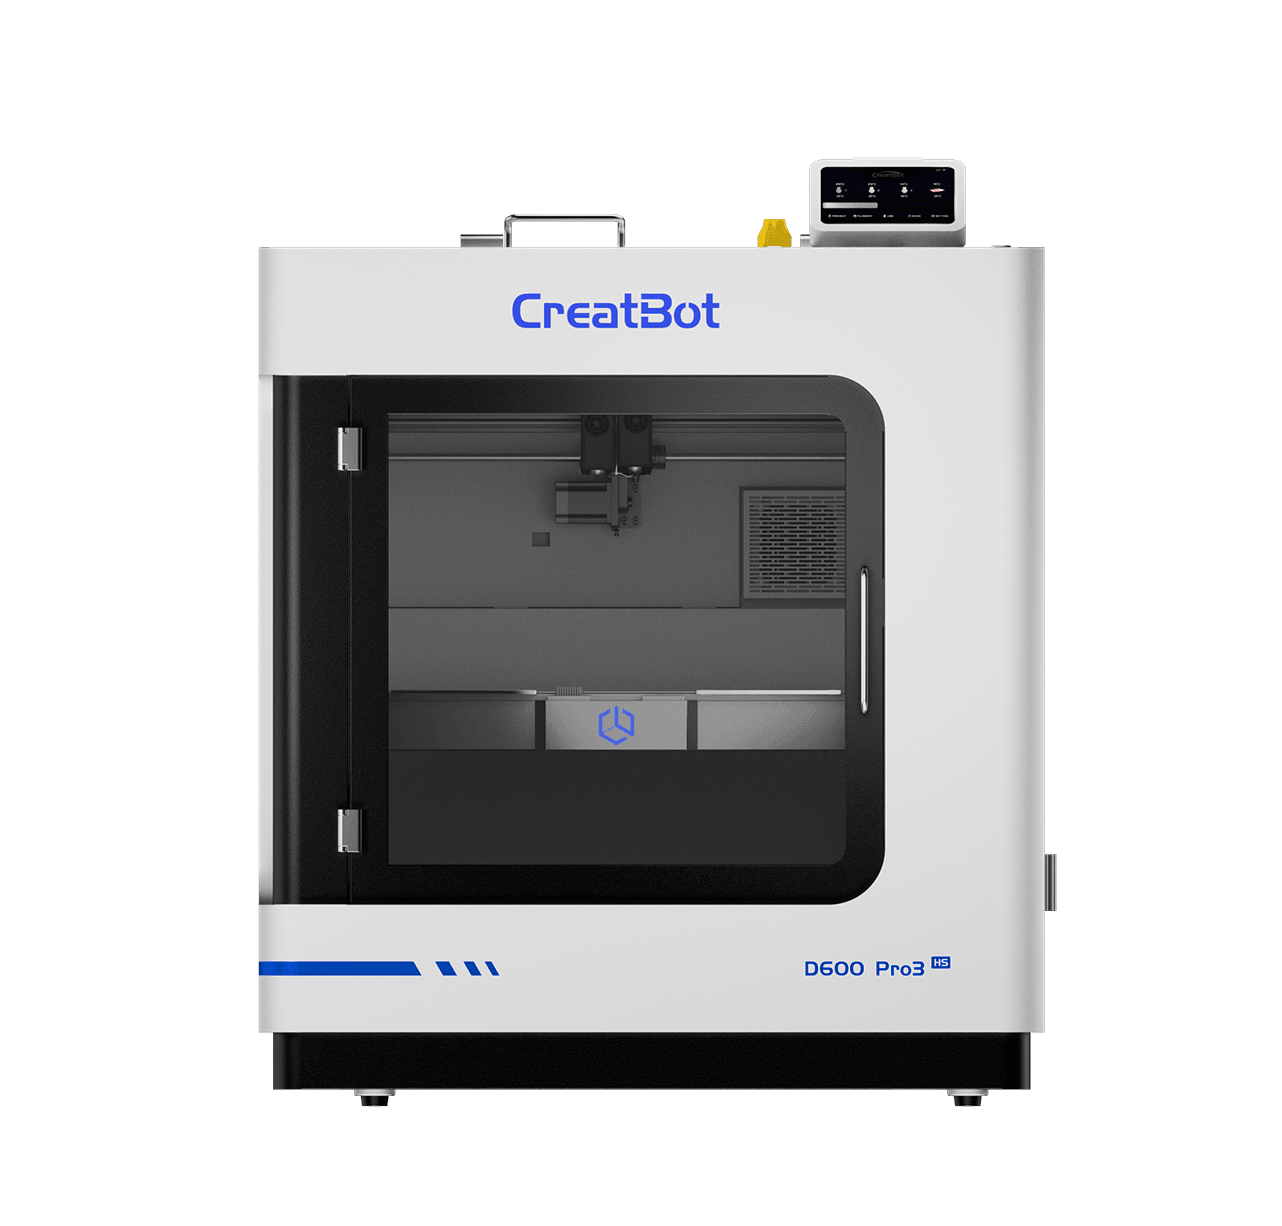
Impresoras 3D Compatibles
Las impresoras 3D industriales CreatBot están diseñadas para materiales de alto rendimiento. Los siguientes modelos cuentan con cámara calentada y boquillas de alta temperatura para resultados profesionales.
Hoja de datos técnicos
| Proyecto | Datos |
|---|---|
| Condiciones de secado previas a la impresión | 40-50°C, 6-8 H |
| Temperatura de boquilla | 190-230°C |
| Diámetro de boquilla | 0.2 / 0.4 / 0.6 / 0.8 / 1.0 mm |
| Tratamiento de superficie de la cama | Spray para impresión 3D / Barra de pegamento PVP / Adhesivo especializado |
| Temperatura de cama | 40-60°C |
| Temperatura de cámara | APAGADO |
| Velocidad del ventilador de refrigeración | ENCENDIDO |
| Velocidad de impresión | < 300 mm/s |
| Propiedades físicas | Método de prueba | Datos |
|---|---|---|
| Densidad | ISO1183 | 1.24g/cm³ |
| Tasa de absorción de agua saturada | 25°C, 55%RH | 0.41% |
| Índice de fusión | 340°C, 2.16 kg | 23.5g/10 min |
| Temperatura de fusión | DSC, 10°C/min | 160°C |
| Temperatura de reblandecimiento Vicat | ISO 306, GB/T 1633 | 57°C |
| Determinación de temperatura | ISO 75, 0.45MPa | 57°C |
| Propiedades mecánicas | Método de prueba | Datos |
|---|---|---|
| Resistencia a la tracción XY | ISO 527, GB/T 1040 | 36 MPa |
| Resistencia a la tracción Z | ISO 527, GB/T 1040 | 32 MPa |
| Módulo de Young XY | ISO 527, GB/T 1040 | 2600 MPa |
| Módulo de Young Z | ISO 527, GB/T 1040 | 2100 MPa |
| Elongación a la rotura XY | ISO 527, GB/T 1040 | 12.3% |
| Elongación a la rotura Z | ISO 527, GB/T 1040 | 7.6% |
| Resistencia a la flexión XY | ISO 178, GB/T 9341 | 77 MPa |
| Resistencia a la flexión Z | ISO 178, GB/T 9341 | 60 MPa |
| Módulo de flexión XY | ISO 178, GB/T 9341 | 2800 MPa |
| Módulo de flexión Z | ISO 178, GB/T 9341 | 2400 MPa |
| Resistencia al impacto XY | ISO 179, GB/T 1043 | 27.1 kJ/m² |
| Resistencia al impacto Z | ISO 179, GB/T 1043 | 14.1 kJ/m² |
FAQ Filamento PLA
PLA y ABS son los dos materiales de impresión 3D más comunes. Diferencias principales: ① Dificultad de impresión: PLA es más fácil, no requiere cama caliente (50-60°C mejora la adhesión), boquilla 190-220°C; ABS necesita cama caliente (80-110°C) y cámara cerrada. ② Propiedades mecánicas: ABS tiene mejor tenacidad y resistencia al impacto; PLA tiene mayor dureza superficial pero es más frágil. ③ Resistencia al calor: ABS HDT ~78°C, PLA solo 64,3°C. ④ Ecología: PLA se fabrica a partir de almidón vegetal, es biodegradable e inodoro; ABS es de base petrolera con leve olor. Para principiantes se recomienda encarecidamente el PLA: alta tasa de éxito y fácil de usar.
El PLA no requiere estrictamente una cama caliente, pero se recomiendan 50-60°C para mejores resultados. ① Modelos pequeños (<5cm) o con gran base pueden imprimirse con barra de pegamento/cinta de enmascarar sin calentar. ② Los modelos grandes se benefician de 50-60°C para reducir el alabeo. ③ Una temperatura de cama demasiado alta (>65°C) causa el efecto pie de elefante blando. Recomendación PLA: boquilla 220°C, cama 65°C.
La resistencia al calor del PLA es limitada, HDT solo 64,3°C (1,80MPa), Tg ~62,8°C. ① Uso en interiores (<40°C) es totalmente seguro. ② El habitáculo del coche en verano puede alcanzar 60-80°C: el PLA puede ablandarse y deformarse. Para mayor resistencia al calor, elija PLA+ (HDT hasta 100°C), ABS o PETG. Recocer impresiones de PLA (70-80°C durante 30-60 min, enfriamiento lento) puede elevar el HDT a 80-100°C.
Los atascos y las roturas son problemas habituales. ① Causas de atasco: temperatura demasiado baja (<190°C), filamento húmedo carbonizado, restos en la boquilla. Solución: calentar a 230°C y usar aguja de limpieza, o cold pull (calentar a 220°C, enfriar a 90°C, tirar rápido). ② Causas de rotura: bobina enredada, engranaje extrusor resbalando, diámetro irregular. Solución: revisar bobina, limpiar engranaje, revisar filamento. ③ Prevención: almacenamiento sellado, desecante, baja humedad.
Mejoras de la calidad superficial: ① Líneas de capa: reduzca la altura de capa a 0,1-0,15mm, calibre el eje Z, revise la tensión de las correas. ② Arañazos: revise si la boquilla tiene residuos, reduzca la velocidad de retracción, ajuste la velocidad de impresión. ③ Brillo: el PLA tiene brillo natural; use PLA Silk para más brillo. ④ Pulido: papel abrasivo 400→800→1500→2000 para acabado espejo. La superficie del PLA tiene excelente adherencia para pintar.
Las impresiones de PLA son excelentes para pintar. ① Imprimación: la imprimación Vallejo/Tamiya rellena las micro líneas de capa y mejora la adherencia de la pintura. ② Pintura directa: el PLA tiene buena adherencia directamente con imprimaciones acrílicas. ③ Pinturas recomendadas: los esmaltes en spray al agua de Tamiya/Gunze/Star tienen excelente adherencia y color uniforme. ④ Calcomanías de agua: compatibles con PLA, use barniz transparente para proteger. ⑤ Efectos personalizados: técnicas de enmascarado para degradados/camuflaje. Lije suavemente con grano 400 antes de pintar para la mejor adherencia.
Más Materiales
Contáctenos


Impresoras 3D
Mensaje
Campos de Aplicación
Enlaces Rápidos