PLA
教育培訓
プロトタイプ検証
芸術工芸
ホームデコレーション
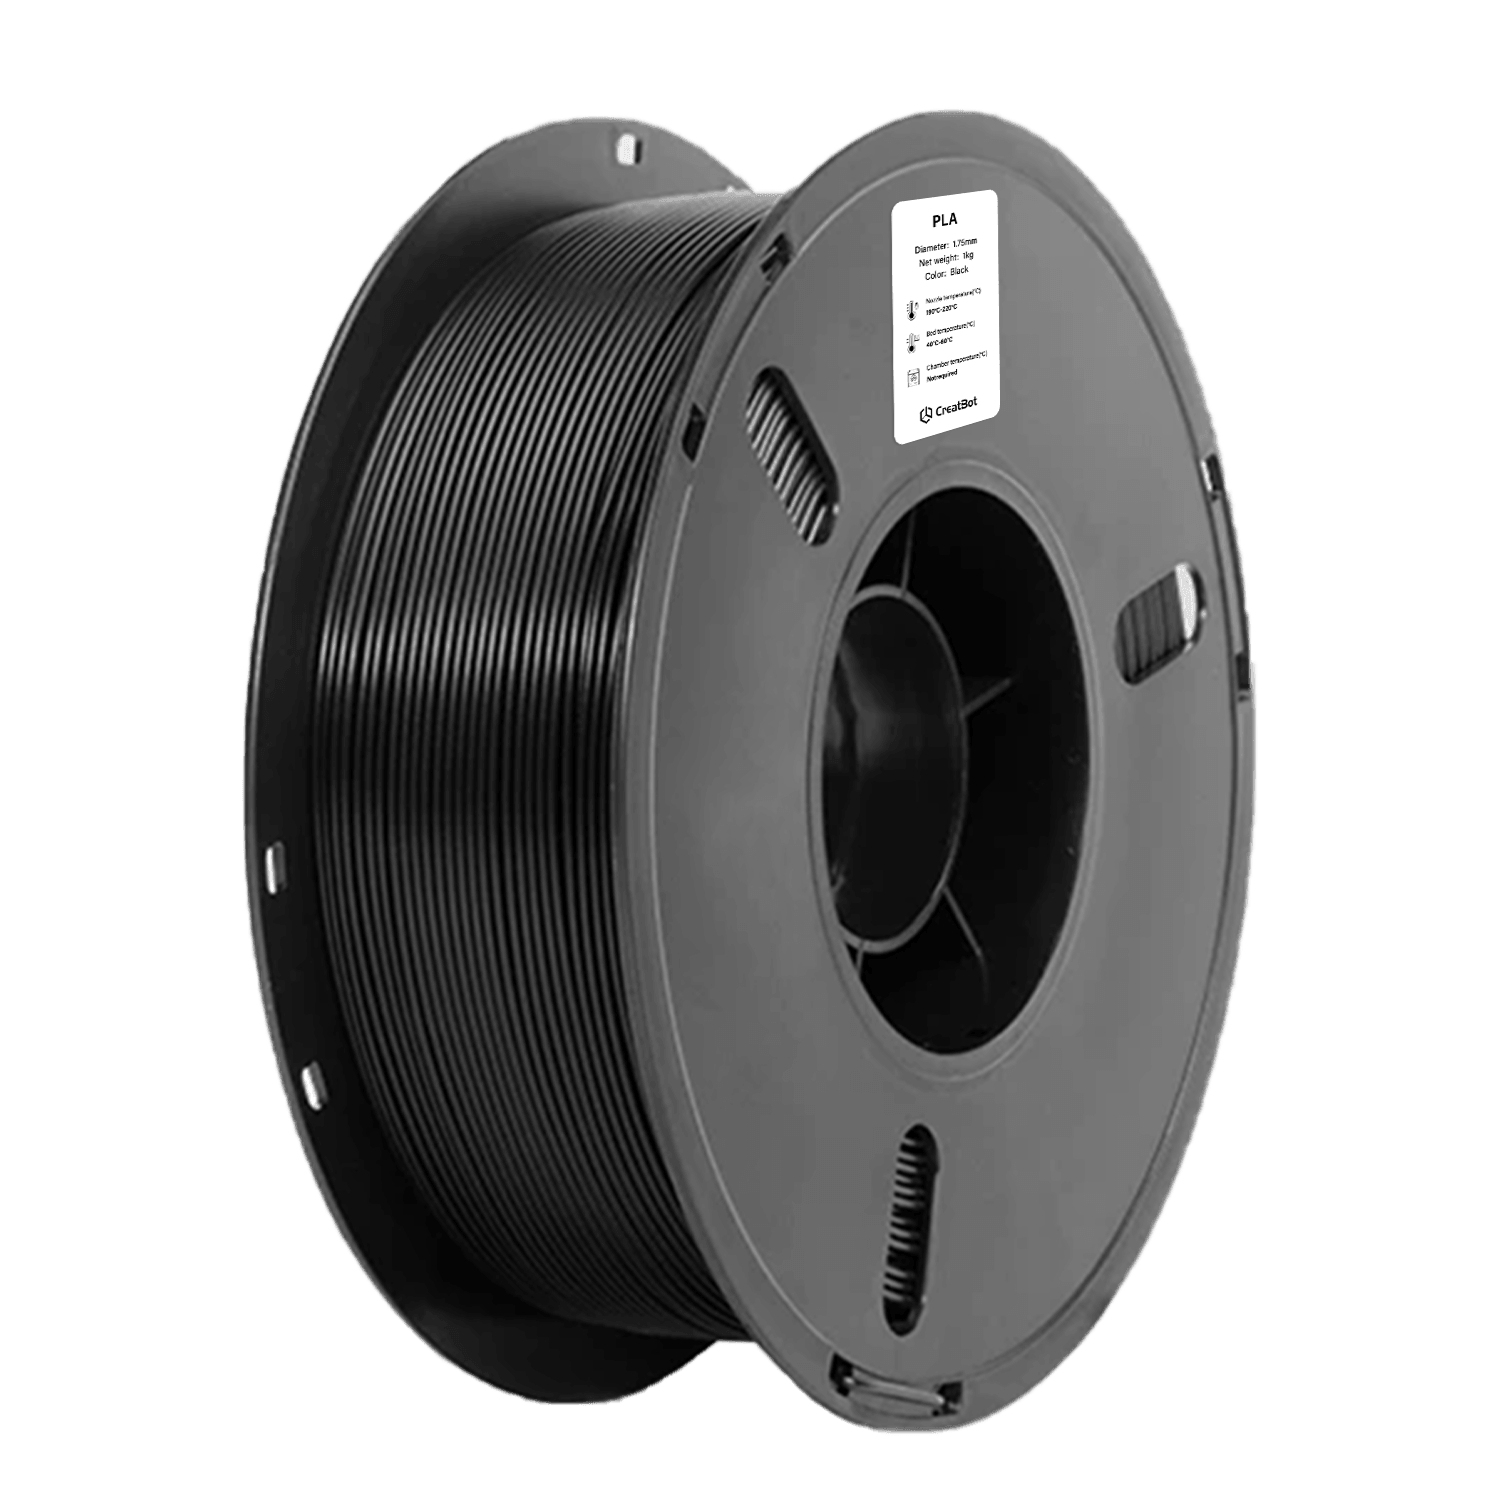
PLA 3Dプリントフィラメント特性
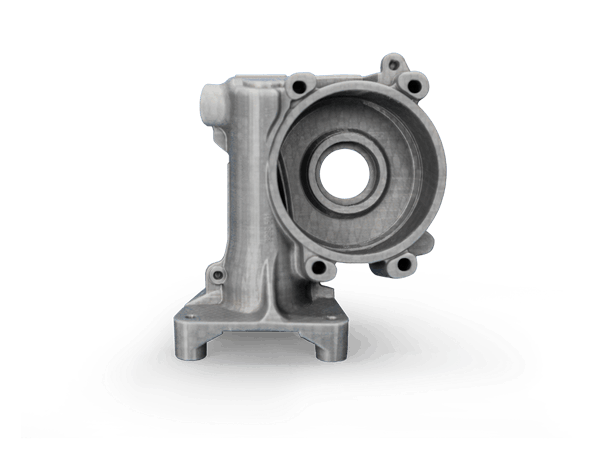
CreatBot PLAプリントプレビュー
CreatBotフィラメントの利点
プレミアム原料品質
BASFなどの一流PLA樹脂サプライヤーを選択し、材料純度と色の一貫性を源から確保します。すべてのバッチ出荷前に引張強度、溶融指数、線径公差の全検査を実施し、性能の安定性を確保します。
工場調整済み、すぐに印刷可能
フィラメント処方、溶融流動性、線径公差(±0.03mm)はCreatBot全機種向けに調整され、スライサーソフトウェアに専用パラメータが内蔵されています。 PLAは加熱ベッド不要で、箱から出してすぐに使用でき、初心者でも完璧なプリント結果を得られます。
エコで安全
CreatBot PLAはバイオベースの再生可能原料を使用し、印刷時の臭気や反りが少なく、産業コンポスト条件下で分解可能です。教育、家庭、アート制作シーンに安全で環境に優しい選択肢です。
対応3Dプリンター
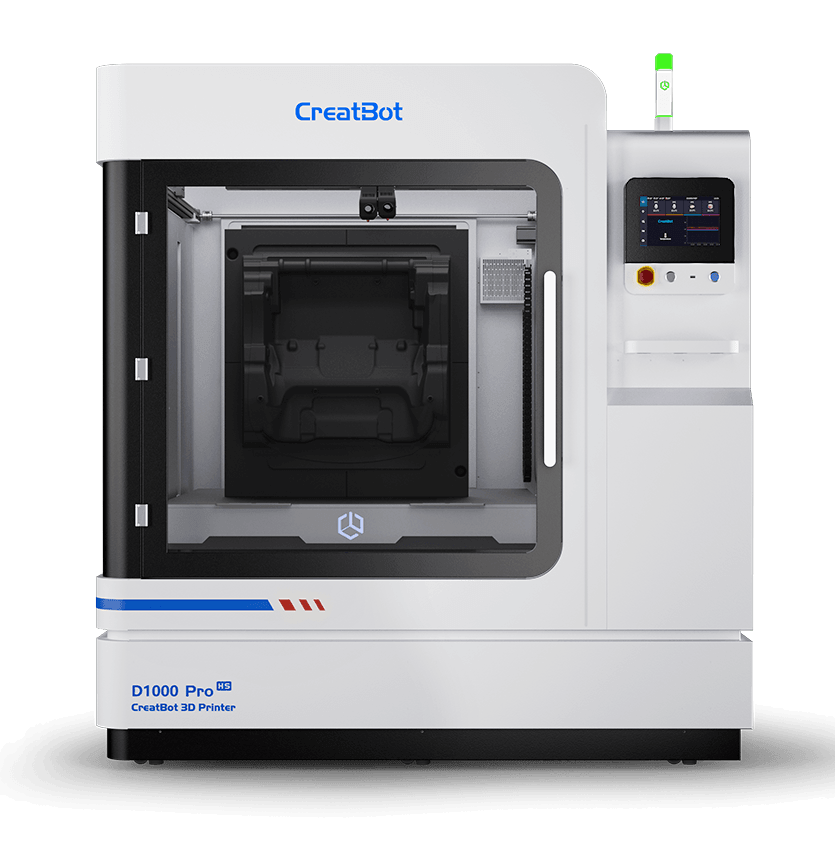
CreatBot工業用3Dプリンターは高性能材料向けに設計されています。以下の機種は加熱チャンバーと高温ノズルを搭載し、プロ仕様の結果を提供します。
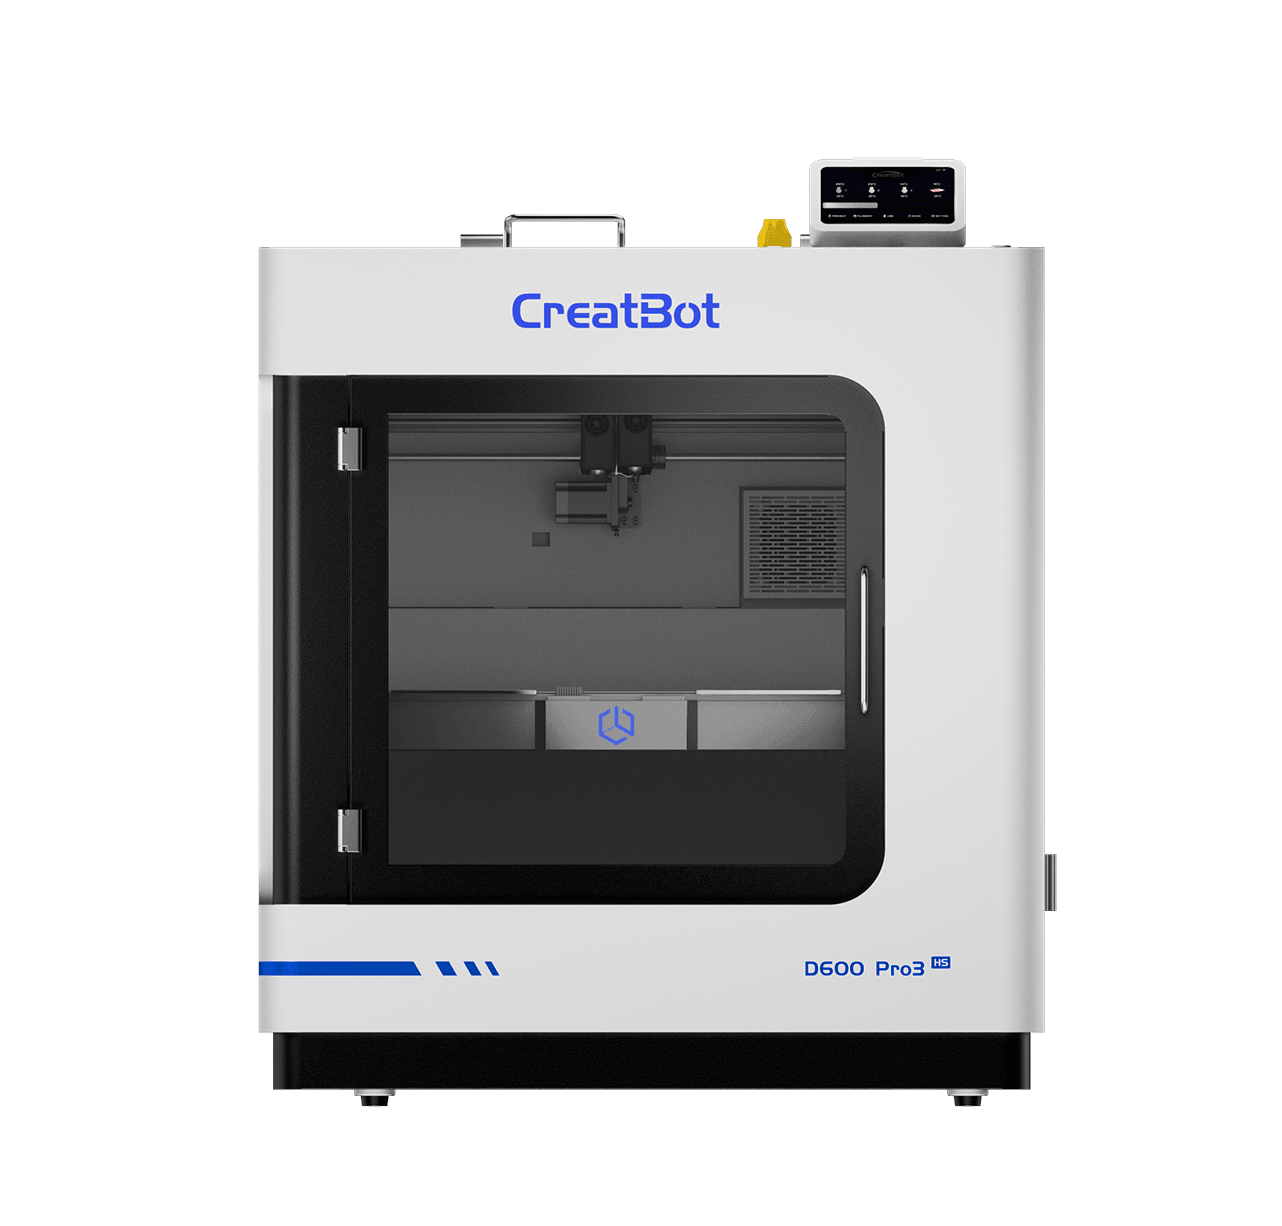
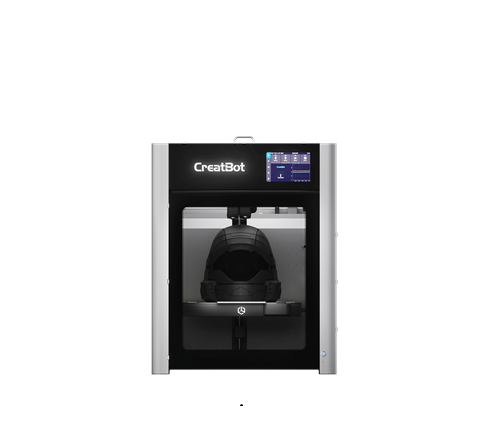
技術データシート
| 項目 | データ |
|---|---|
| 印刷前乾燥条件 | 40-50°C, 6-8 H |
| ノズル温度 | 190-230°C |
| ノズル径 | 0.2 / 0.4 / 0.6 / 0.8 / 1.0 mm |
| 印刷ベッド表面処理 | 3D印刷用スプレー / PVP接着剤 / 専用接着剤 |
| 印刷ベッド温度 | 40-60°C |
| チャンバー温度 | OFF |
| 冷却ファン速度 | ON |
| 印刷速度 | < 300 mm/s |
| 物理的性質 | 試験方法 | データ |
|---|---|---|
| 密度 | ISO1183 | 1.24g/cm³ |
| 飽和吸水率 | 25°C, 55%RH | 0.41% |
| 溶融指数 | 340°C, 2.16 kg | 23.5g/10 min |
| 融点 | DSC, 10°C/min | 160°C |
| ビカット軟化温度 | ISO 306, GB/T 1633 | 57°C |
| 温度測定 | ISO 75, 0.45MPa | 57°C |
| 機械的性能 | 試験方法 | データ |
|---|---|---|
| 引張強度 XY | ISO 527, GB/T 1040 | 36 MPa |
| 引張強度 Z | ISO 527, GB/T 1040 | 32 MPa |
| ヤング率 XY | ISO 527, GB/T 1040 | 2600 MPa |
| ヤング率 Z | ISO 527, GB/T 1040 | 2100 MPa |
| 破断伸び XY | ISO 527, GB/T 1040 | 12.3% |
| 破断伸び Z | ISO 527, GB/T 1040 | 7.6% |
| 曲げ強度 XY | ISO 178, GB/T 9341 | 77 MPa |
| 曲げ強度 Z | ISO 178, GB/T 9341 | 60 MPa |
| 曲げ弾性率 XY | ISO 178, GB/T 9341 | 2800 MPa |
| 曲げ弾性率 Z | ISO 178, GB/T 9341 | 2400 MPa |
| 衝撃強度 XY | ISO 179, GB/T 1043 | 27.1 kJ/m² |
| 衝撃強度 Z | ISO 179, GB/T 1043 | 14.1 kJ/m² |
PLAフィラメントよくある質問
PLAとABSは最も一般的な2つの3Dプリント材料です。主な違い:① 印刷難易度:PLA の方が簡単で、加熱ベッドは不要(50-60°C で密着性が向上)、ノズル 190-220°C;ABS は加熱ベッド(80-110°C)と密閉チャンバーが必要。② 機械的特性:ABS は靭性と耐衝撃性に優れ;PLA は表面硬度が高いが脆い。③ 耐熱性:ABS HDT 約 78°C、PLA は 64.3°C のみ。④ 環境配慮:PLA は植物デンプン由来で生分解性があり無臭;ABS は石油由来でわずかに臭いがある。初心者には PLA を強くお勧めします — 成功率が高く、扱いやすい材料です。
PLA に加熱ベッドは厳密には必須ではありませんが、より良い結果のために 50-60°C を推奨します。① 小型モデル(<5cm)や底面積の大きいモデルは、加熱なしで接着スティック/マスキングテープで印刷できます。② 大型モデルは 50-60°C のベッドで反りを低減できます。③ ベッド温度が高すぎると(>65°C)柔らかいエレファントフット現象が発生します。PLA 推奨値:ノズル 220°C、ベッド 65°C。
PLA の耐熱性は限定的で、HDT は 64.3°C(1.80MPa)のみ、Tg は約 62.8°C です。① 屋内使用(<40°C)は完全に問題ありません。② 夏の車内は 60-80°C に達することがあり、PLA は軟化・変形する可能性があります。より高い耐熱性が必要な場合は、PLA+(HDT 最大 100°C)、ABS、または PETG を選択してください。PLA 印刷品のアニール処理(70-80°C で 30-60 分、ゆっくり冷却)により、HDT を 80-100°C まで高めることができます。
詰まりと切れはよくある問題です。① 詰まりの原因:温度が低すぎる(<190°C)、湿ったフィラメントの炭化、ノズル内の異物。対処:230°C まで加熱してクリーニングニードルを使用、またはコールドプル(220°C まで加熱、90°C まで冷却、素早く引き抜き)。② 切れの原因:スプールの絡まり、エクストルーダーギアの滑り、径の不均一。対処:スプールを確認、ギアを清掃、フィラメントを点検。③ 予防:密閉保管、乾燥剤、低湿度。
表面品質の改善:① 層線:レイヤー高さを 0.1-0.15mm に下げ、Z 軸を校正、ベルト張力を点検。② 傷:ノズルの残渣を確認、リトラクト速度を下げ、印刷速度を調整。③ 光沢:PLA は自然な光沢を持ち、より高い光沢には PLA Silk を使用。④ 研磨:400→800→1500→2000 番のサンドペーパーで鏡面仕上げ。PLA 表面は塗装の密着性に優れています。
PLA プリント品は塗装に最適です。① サーフェーサー:バレホ/タミヤのサーフェーサーは微細な層線を埋め、塗装の密着性を向上させます。② 直接塗装:PLA はアクリルサーフェーサーとの直接の密着性が良好です。③ 推奨塗料:タミヤ/郡氏/Star の水性スプレー塗料は密着性と均一な発色に優れています。④ 水転写デカール:PLA と互換性があり、保護のためにクリアコートを使用。⑤ カスタム効果:グラデーション/迷彩のマスキングテクニック。塗装前に 400 番で軽く研磨すると密着性が最高になります。
その他の材料
お問い合わせ


メッセージ
応用分野
クイックリンク