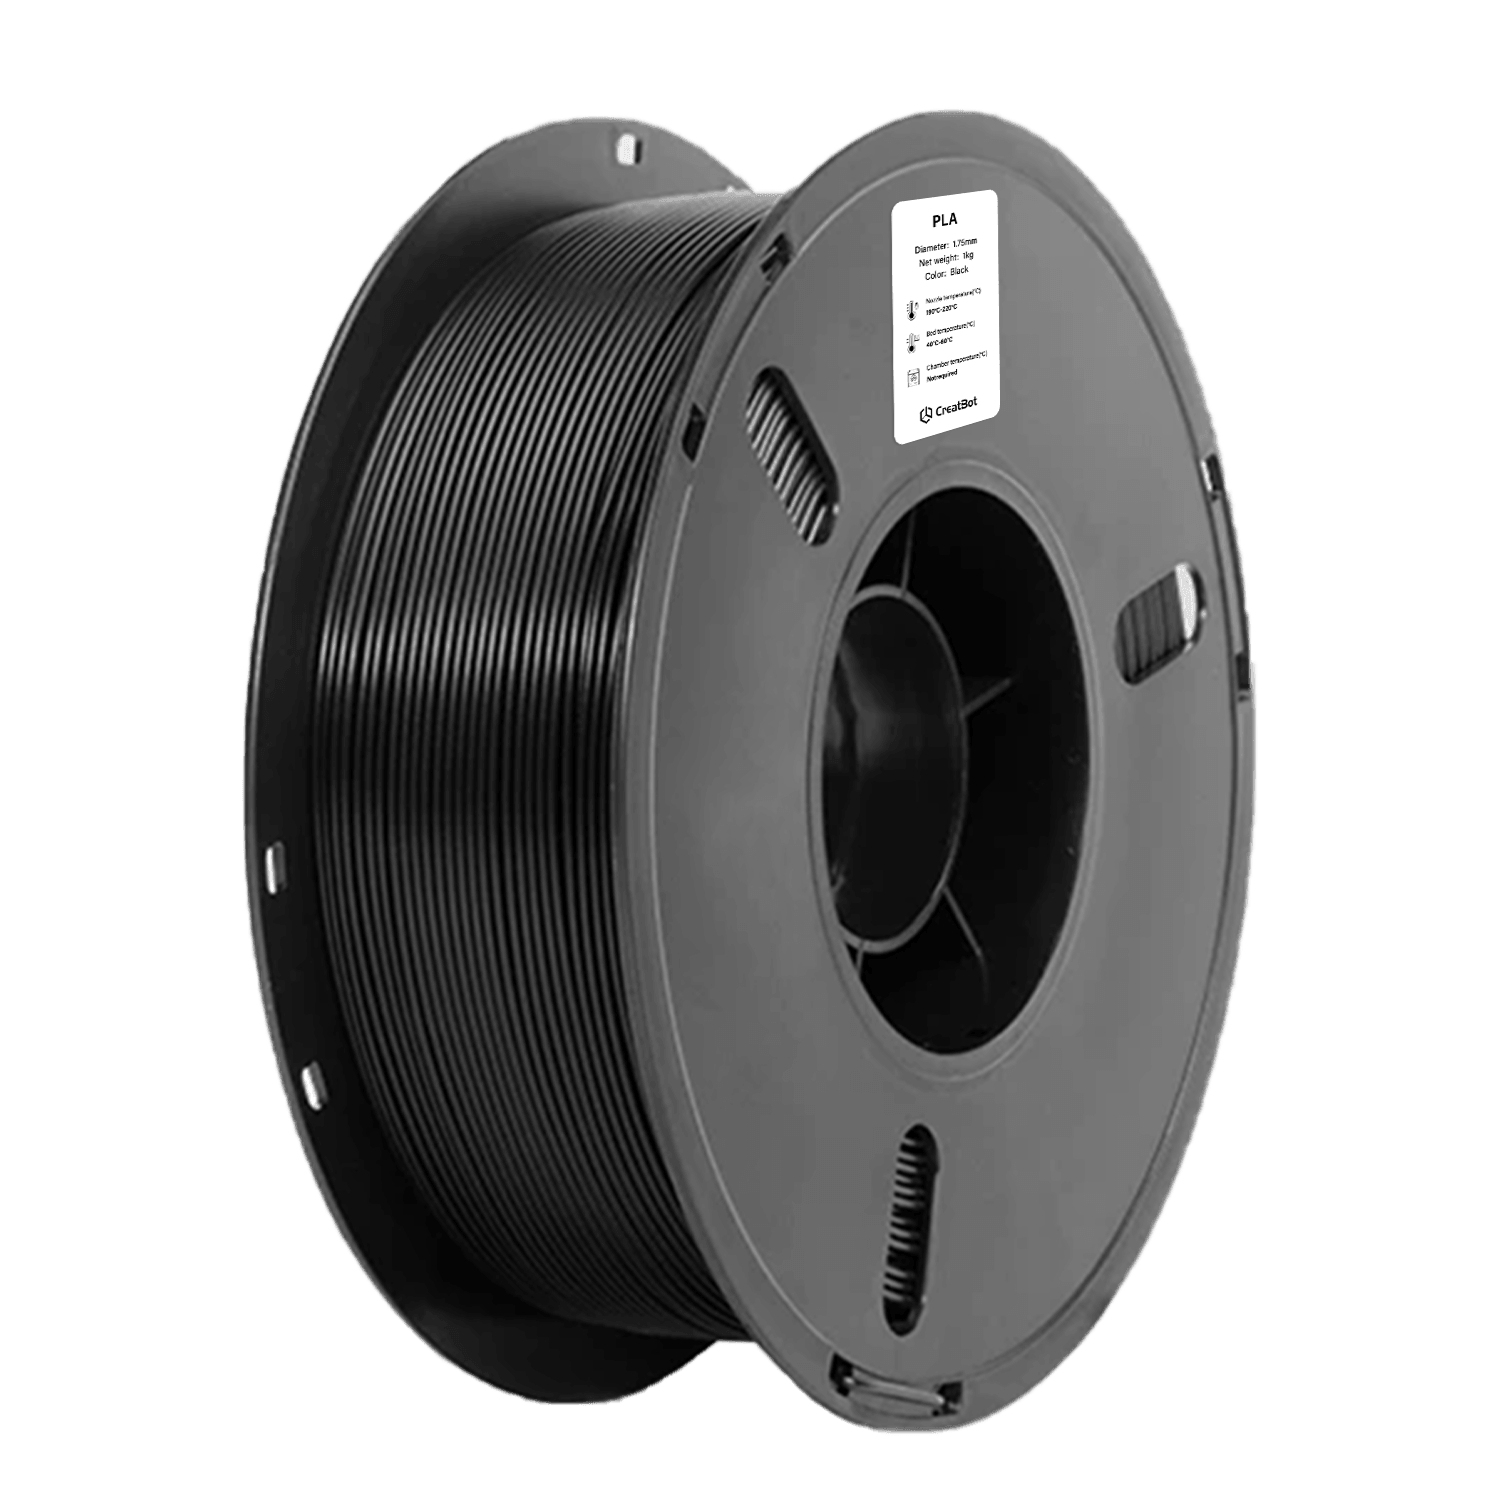
PLA
Образование
Прототипирование
Искусство и ремесло
Декор для дома
Характеристики пластика PLA
Просмотр печати CreatBot PLA
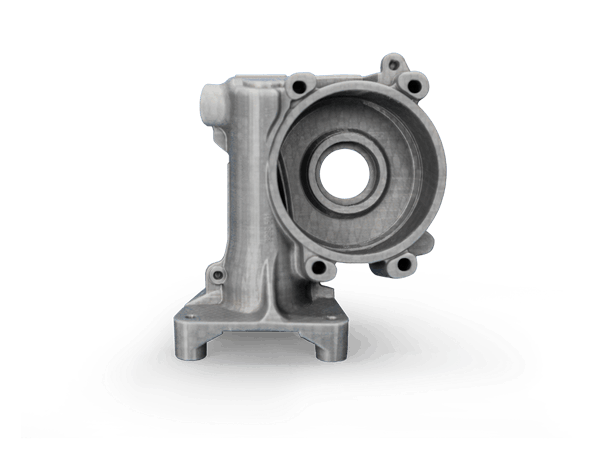
Преимущества пластика CreatBot
Премиальное качество
Выбираем PLA-смолу у ведущих поставщиков.
Заводская калибровка
PLA не требует нагреваемого стола.
Экологичность
CreatBot PLA изготавливается из возобновляемого биосырья, имеет низкий запах и низкую усадку при печати, а также может разлагаться в условиях промышленного компостирования. Безопасный и экологичный выбор для образования, дома и художественного творчества.
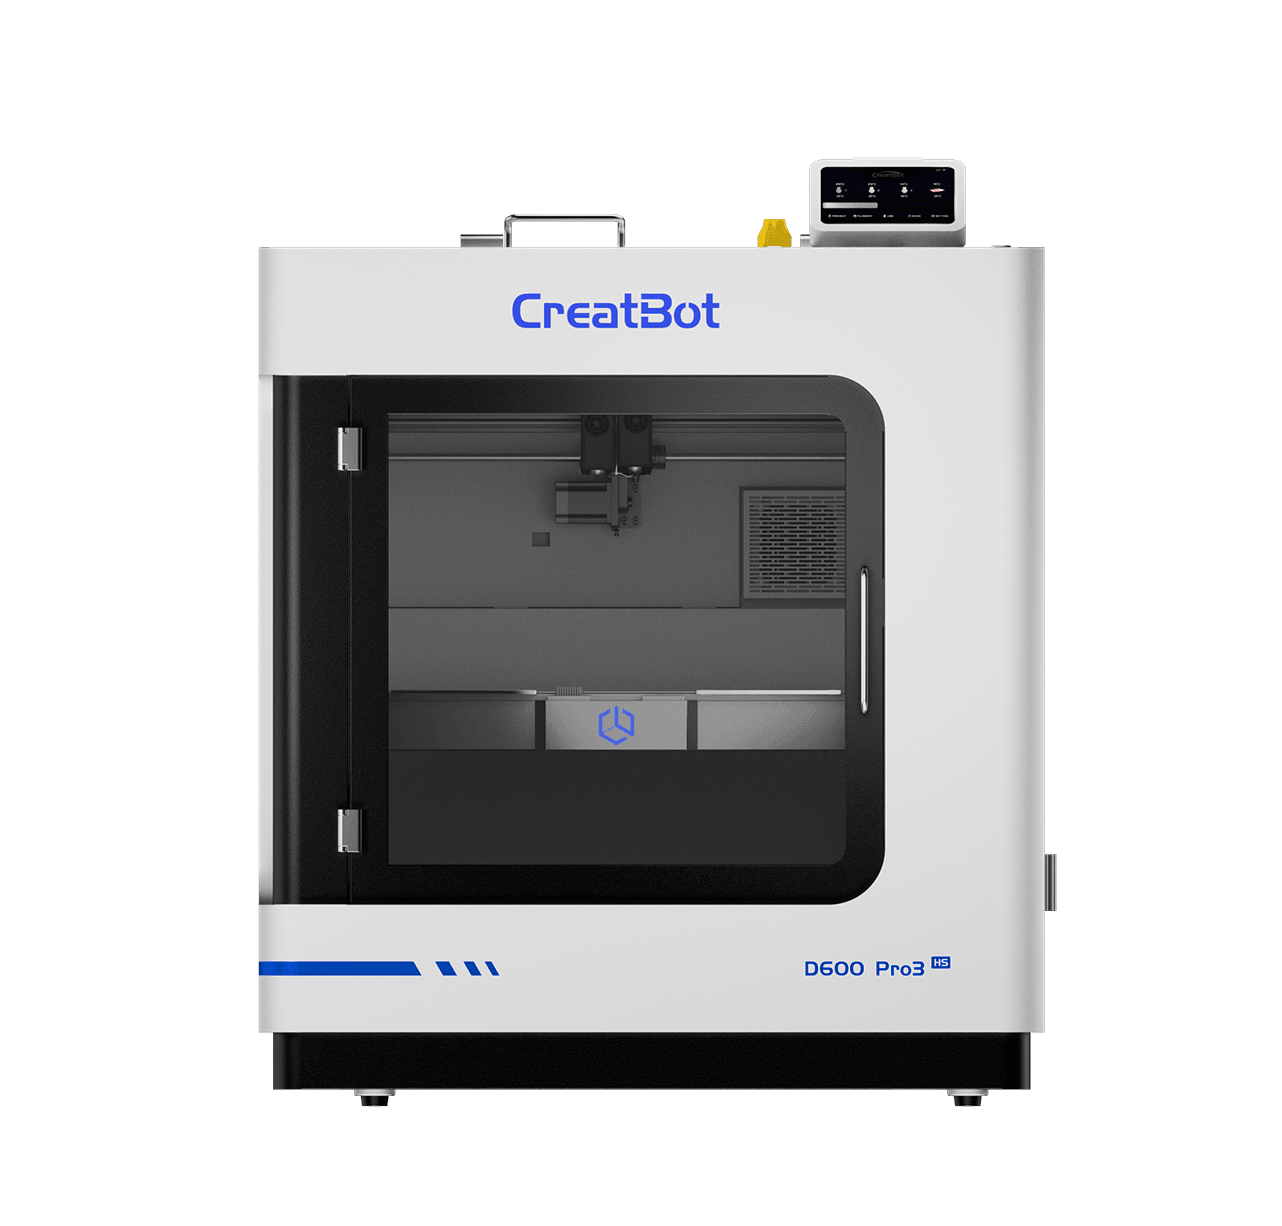
Поддерживаемые 3D-принтеры
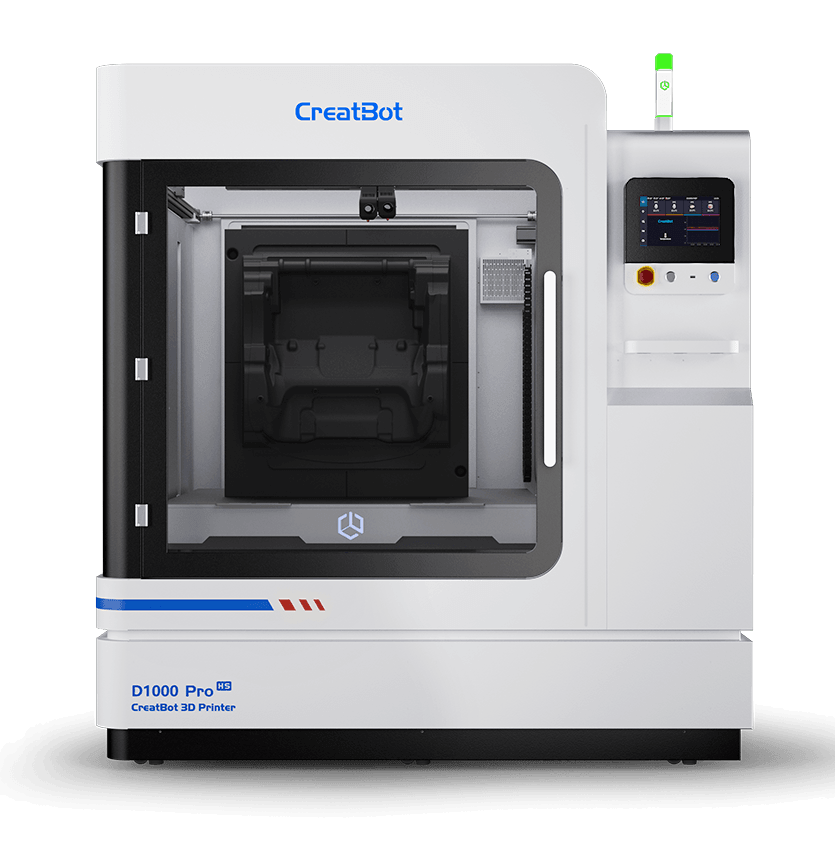
Промышленные 3D-принтеры CreatBot разработаны для высокопроизводительных материалов. Следующие модели оснащены нагреваемой камерой и высокотемпературными соплами для профессиональных результатов.
Технический паспорт
| Показатель | Данные |
|---|---|
| Условия сушки перед печатью | 40-50°C, 6-8 H |
| Температура сопла | 190-230°C |
| Диаметр сопла | 0.2 / 0.4 / 0.6 / 0.8 / 1.0 mm |
| Обработка поверхности стола | 3D-спрей / PVP-клей-карандаш / Специализированный клей |
| Температура стола | 40-60°C |
| Температура камеры | ВЫКЛ. |
| Скорость вентилятора охлаждения | ВКЛ. |
| Скорость печати | < 300 mm/s |
| Физические свойства | Метод испытания | Данные |
|---|---|---|
| Плотность | ISO1183 | 1.24g/cm³ |
| Степень водопоглощения при насыщении | 25°C, 55%RH | 0.41% |
| Текучесть расплава | 340°C, 2.16 kg | 23.5g/10 min |
| Температура плавления | DSC, 10°C/min | 160°C |
| Температура размягчения по Викату | ISO 306, GB/T 1633 | 57°C |
| Определение температуры | ISO 75, 0.45MPa | 57°C |
| Механические свойства | Метод испытания | Данные |
|---|---|---|
| Прочность на растяжение XY | ISO 527, GB/T 1040 | 36 MPa |
| Прочность на растяжение Z | ISO 527, GB/T 1040 | 32 MPa |
| Модуль Юнга XY | ISO 527, GB/T 1040 | 2600 MPa |
| Модуль Юнга Z | ISO 527, GB/T 1040 | 2100 MPa |
| Относительное удлинение при разрыве XY | ISO 527, GB/T 1040 | 12.3% |
| Относительное удлинение при разрыве Z | ISO 527, GB/T 1040 | 7.6% |
| Прочность на изгиб XY | ISO 178, GB/T 9341 | 77 MPa |
| Прочность на изгиб Z | ISO 178, GB/T 9341 | 60 MPa |
| Модуль изгиба XY | ISO 178, GB/T 9341 | 2800 MPa |
| Модуль изгиба Z | ISO 178, GB/T 9341 | 2400 MPa |
| Ударная вязкость XY | ISO 179, GB/T 1043 | 27.1 kJ/m² |
| Ударная вязкость Z | ISO 179, GB/T 1043 | 14.1 kJ/m² |
FAQ PLA пластик
PLA и ABS — два самых распространённых материала для 3D-печати. Основные различия: ① Сложность печати: PLA проще, подогреваемый стол не требуется (50-60°C улучшает адгезию), сопло 190-220°C; ABS требует подогреваемого стола (80-110°C) и закрытой камеры. ② Механические свойства: ABS обладает лучшей вязкостью и ударопрочностью; PLA имеет более высокую твёрдость поверхности, но более хрупок. ③ Термостойкость: ABS HDT ~78°C, PLA всего 64,3°C. ④ Экологичность: PLA изготавливается из растительного крахмала, биоразлагаем и без запаха; ABS на нефтяной основе со слабым запахом. Для начинающих настоятельно рекомендуется PLA — высокий процент успешных печатей и простота использования.
PLA не требует обязательного подогрева стола, но для лучших результатов рекомендуется 50-60°C. ① Малые модели (<5 см) или модели с большой площадью основания можно печатать без нагрева на клеевом карандаше/малярном скотче. ② Крупные модели выигрывают от стола 50-60°C для уменьшения коробления. ③ Слишком высокая температура стола (>65°C) вызывает мягкий эффект «слона в ногу». Рекомендация для PLA: сопло 220°C, стол 65°C.
Термостойкость PLA ограничена: HDT всего 64,3°C (1,80 МПа), Tg ~62,8°C. ① Использование в помещении (<40°C) полностью безопасно. ② Салон автомобиля летом может нагреваться до 60-80°C: PLA может размягчаться и деформироваться. Для большей термостойкости выбирайте PLA+ (HDT до 100°C), ABS или PETG. Отжиг печатей из PLA (70-80°C в течение 30-60 мин, медленное охлаждение) может повысить HDT до 80-100°C.
Засоры и обрывы — распространённые проблемы. ① Причины засора: слишком низкая температура (<190°C), обугленный влажный филамент, мусор в сопле. Решение: нагреть до 230°C и использовать очистительную иглу, или cold pull (нагреть до 220°C, охладить до 90°C, быстро вытянуть). ② Причины обрыва: запутавшаяся катушка, проскальзывание шестерни экструдера, неравномерный диаметр. Решение: проверить катушку, очистить шестерню, проверить филамент. ③ Профилактика: герметичное хранение, осушитель, низкая влажность.
Улучшение качества поверхности: ① Линии слоёв: уменьшите высоту слоя до 0,1-0,15 мм, откалибруйте ось Z, проверьте натяжение ремней. ② Царапины: проверьте сопло на остатки, снизьте скорость ретракта, скорректируйте скорость печати. ③ Блеск: PLA имеет естественный блеск; для более высокого блеска используйте PLA Silk. ④ Полировка: наждачная бумага 400→800→1500→2000 для зеркальной отделки. Поверхность PLA обладает отличной адгезией для покраски.
Печати из PLA отлично подходят для покраски. ① Грунтовка: грунт Vallejo/Tamiya заполняет микролинии слоёв и улучшает адгезию краски. ② Прямая покраска: PLA имеет хорошую адгезию напрямую с акриловыми грунтами. ③ Рекомендуемые краски: водорастворимые аэрозоли Tamiya/Gunze/Star обладают отличной адгезией и равномерным цветом. ④ Водные переводные картинки: совместимы с PLA, для защиты нанесите прозрачный лак. ⑤ Индивидуальные эффекты: техники маскировки для градиентов/камуфляжа. Перед покраской слегка отшлифуйте зерном 400 для лучшей адгезии.
Больше Материалов
Свяжитесь с нами


3D принтеры
Сообщение
Области Применения
Быстрые ссылки