PLA
Bildung
Prototyping
Kunst & Handwerk
Wohndeko
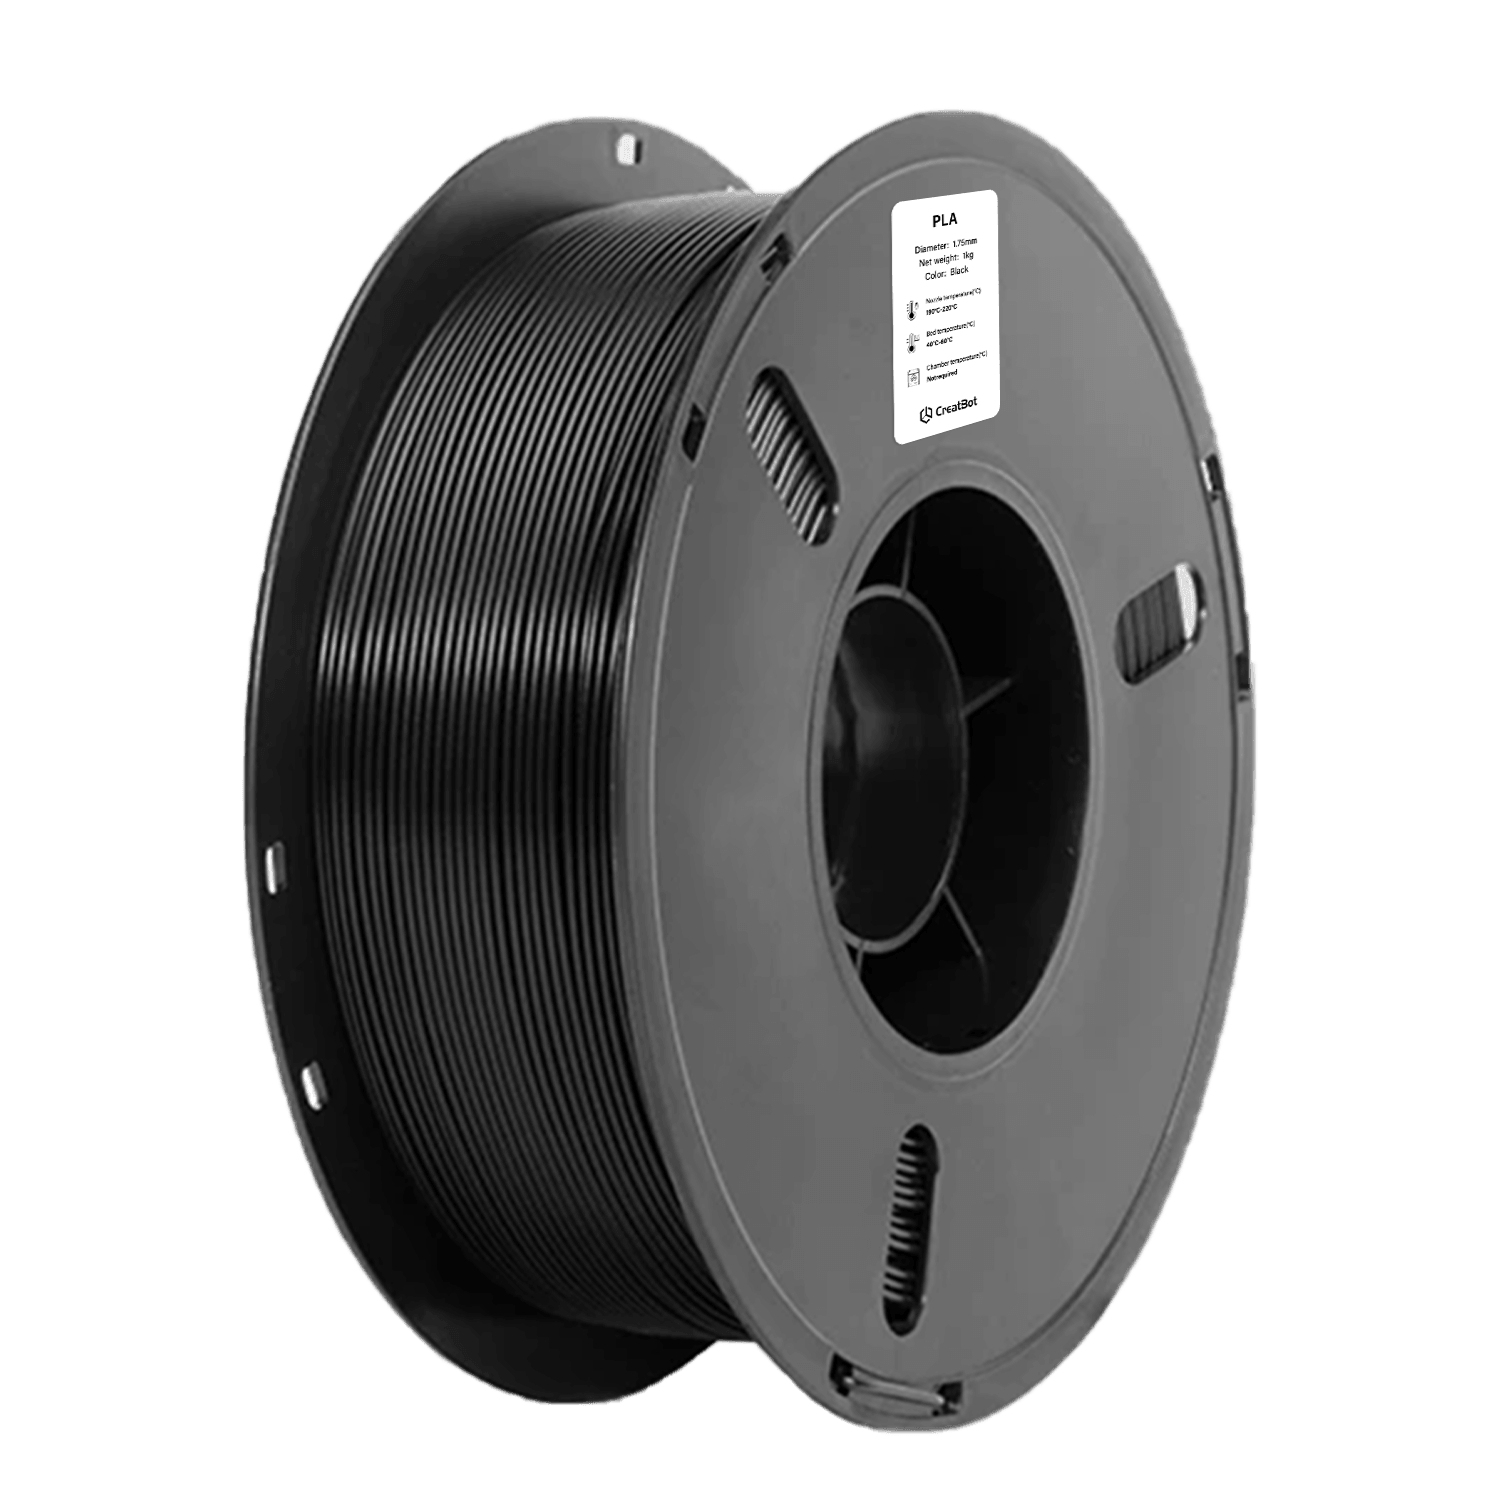
PLA 3D-Druck Filament Eigenschaften
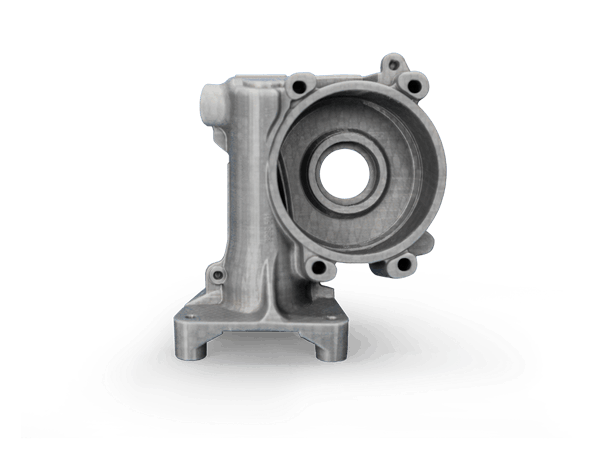
CreatBot PLA Druckvorschau
Vorteile des CreatBot Filaments
Premium-Rohmaterialqualität
Wir wählen PLA-Harz von Top-Lieferanten wie BASF, um Materialreinheit und Farbkonsistenz von der Quelle zu gewährleisten. Jede Charge wird vor dem Verlassen der Fabrik vollständig auf Zugfestigkeit, Schmelzindex und Durchmesser-Toleranz geprüft.
Werksseitig kalibriert, sofort einsatzbereit
Filament-Formulierung, Schmelzfluidität und Durchmesser-Toleranz (±0.03mm) sind für CreatBot-Modelle kalibriert, mit voreingestelten Slicer-Parametern. PLA benötigt kein beheiztes Bett, sofort einsatzbereit, auch Anfänger können perfekte Druckergebnisse erzielen.
Umweltfreundlich
CreatBot PLA verwendet biobasierte, erneuerbare Rohstoffe, verursacht geringen Geruch und geringes Verziehen beim Drucken und kann unter industriellen Kompostierbedingungen abgebaut werden. Eine sichere und umweltfreundliche Wahl für Bildung, Zuhause und künstlerische Kreation.
Unterstützte 3D-Drucker
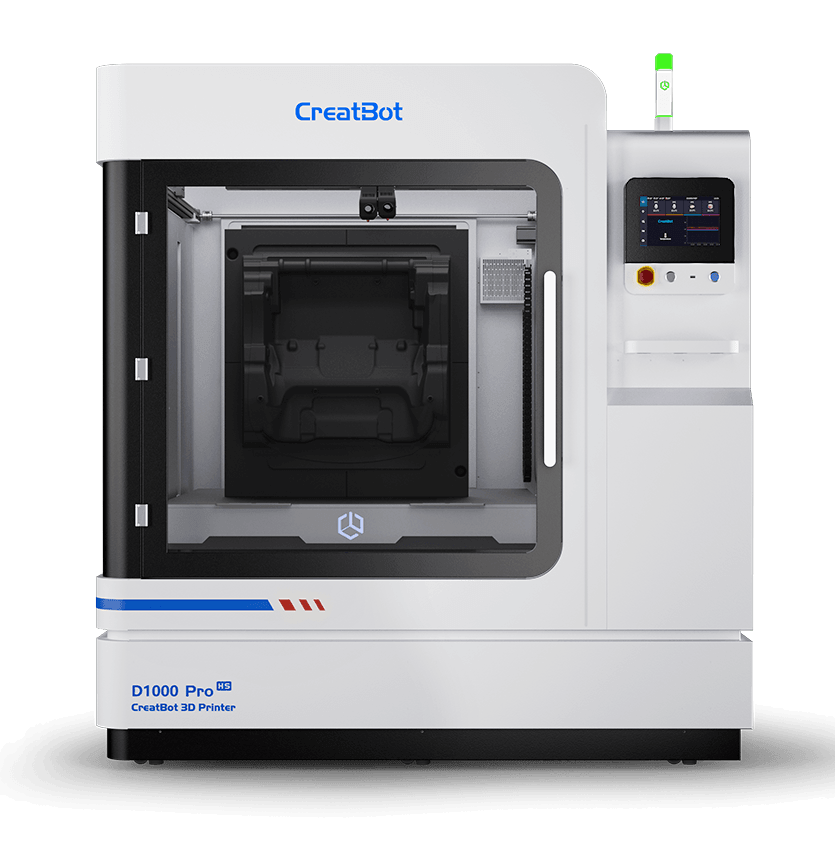
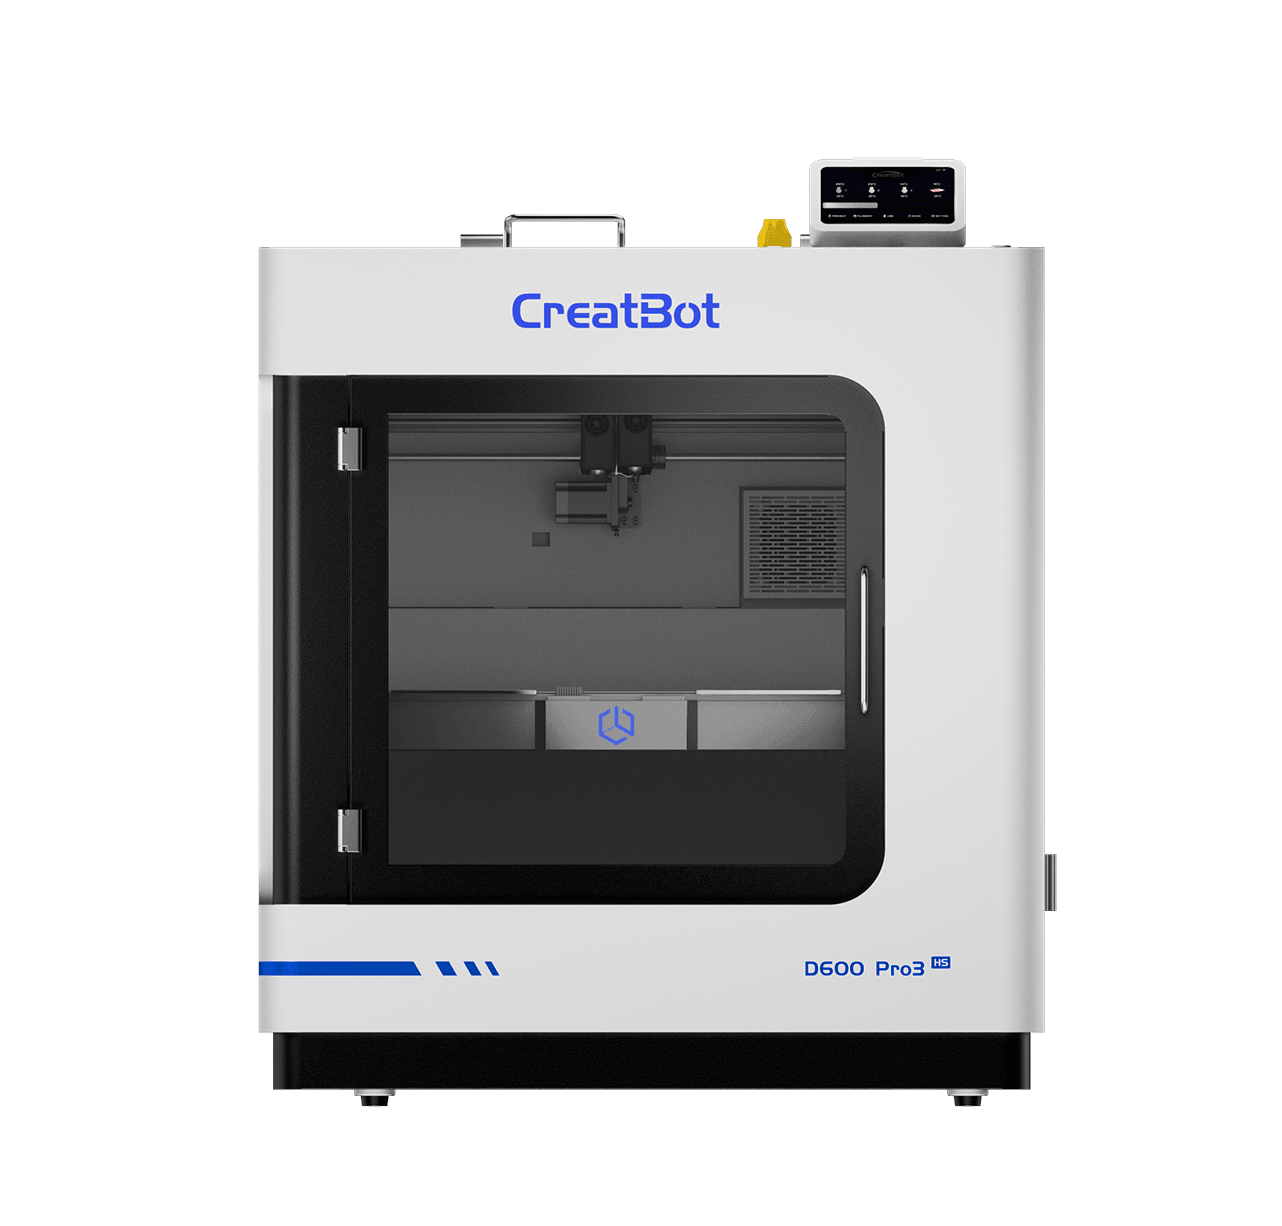
CreatBot Industrie-3D-Drucker sind für Hochleistungsmaterialien konzipiert. Die folgenden Modelle verfügen über beheizte Kammern und Hochtemperaturdüsen für professionelle Ergebnisse.
Technisches Datenblatt
| Projekt | Daten |
|---|---|
| Trocknungsbedingungen vor dem Druck | 40-50°C, 6-8 H |
| Düsentemperatur | 190-230°C |
| Düsendurchmesser | 0.2 / 0.4 / 0.6 / 0.8 / 1.0 mm |
| Oberflächenbehandlung des Druckbetts | 3D-Druck-Spray / PVP-Klebestift / Spezialkleber |
| Druckbetttemperatur | 40-60°C |
| Kammertemperatur | AUS |
| Kühlgebläsedrehzahl | AN |
| Druckgeschwindigkeit | < 300 mm/s |
| Physikalische Eigenschaften | Prüfmethode | Daten |
|---|---|---|
| Dichte | ISO1183 | 1.24g/cm³ |
| Sättigungswasseraufnahme | 25°C, 55%RH | 0.41% |
| Schmelzindex | 340°C, 2.16 kg | 23.5g/10 min |
| Schmelztemperatur | DSC, 10°C/min | 160°C |
| Vicat-Erweichungstemperatur | ISO 306, GB/T 1633 | 57°C |
| Temperaturbestimmung | ISO 75, 0.45MPa | 57°C |
| Mechanische Eigenschaften | Prüfmethode | Daten |
|---|---|---|
| Zugfestigkeit XY | ISO 527, GB/T 1040 | 36 MPa |
| Zugfestigkeit Z | ISO 527, GB/T 1040 | 32 MPa |
| Elastizitätsmodul XY | ISO 527, GB/T 1040 | 2600 MPa |
| Elastizitätsmodul Z | ISO 527, GB/T 1040 | 2100 MPa |
| Bruchdehnung XY | ISO 527, GB/T 1040 | 12.3% |
| Bruchdehnung Z | ISO 527, GB/T 1040 | 7.6% |
| Biegefestigkeit XY | ISO 178, GB/T 9341 | 77 MPa |
| Biegefestigkeit Z | ISO 178, GB/T 9341 | 60 MPa |
| Biegemodul XY | ISO 178, GB/T 9341 | 2800 MPa |
| Biegemodul Z | ISO 178, GB/T 9341 | 2400 MPa |
| Schlagfestigkeit XY | ISO 179, GB/T 1043 | 27.1 kJ/m² |
| Schlagfestigkeit Z | ISO 179, GB/T 1043 | 14.1 kJ/m² |
FAQ zum PLA Filament
PLA und ABS sind die beiden gängigsten 3D-Druckmaterialien. Hauptunterschiede: ① Druckschwierigkeit: PLA ist einfacher, kein beheiztes Bett erforderlich (50-60°C verbessert die Haftung), Düse 190-220°C; ABS benötigt ein beheiztes Bett (80-110°C) und eine geschlossene Kammer. ② Mechanische Eigenschaften: ABS hat eine bessere Zähigkeit und Schlagzähigkeit; PLA hat eine höhere Oberflächenhärte, ist aber spröder. ③ Hitzebeständigkeit: ABS HDT ca. 78°C, PLA nur 64,3°C. ④ Umweltfreundlichkeit: PLA wird aus Pflanzenstärke hergestellt, ist biologisch abbaubar und geruchlos; ABS ist erdölbasiert mit leichtem Geruch. Für Anfänger wird PLA dringend empfohlen – hohe Erfolgsquote, einfach zu verwenden.
PLA erfordert nicht zwingend ein beheiztes Bett, aber 50-60°C werden für bessere Ergebnisse empfohlen. ① Kleine Modelle (<5cm) oder Modelle mit großer Grundfläche können ohne Heizung mit Klebestift/Masking-Tape gedruckt werden. ② Große Modelle profitieren von einem 50-60°C warmen Bett zur Reduzierung des Verziehens. ③ Zu hohe Betttemperatur (>65°C) verursacht den weichen Elefantenfuß-Effekt. PLA-Empfehlung: Düse 220°C, Bett 65°C.
Die Hitzebeständigkeit von PLA ist begrenzt, HDT nur 64,3°C (1,80MPa), Tg ca. 62,8°C. ① Innenraumnutzung (<40°C) ist völlig unbedenklich. ② Autointerieurs im Sommer können 60-80°C erreichen, PLA kann sich weich verformen und verziehen. Für höhere Hitzebeständigkeit PLA+ (HDT bis 100°C), ABS oder PETG wählen. Durch Tempern von PLA-Drucken (70-80°C für 30-60 Min., langsames Abkühlen) kann das HDT auf 80-100°C erhöht werden.
Verstopfungen und Fadenrisse sind häufige Probleme. ① Verstopfungsursachen: Temperatur zu niedrig (<190°C), feuchtes Filament verkohlt, Fremdkörper in der Düse. Lösung: Auf 230°C erhitzen und Reinigungsnadel verwenden, oder Cold Pull (auf 220°C erhitzen, auf 90°C abkühlen, schnell herausziehen). ② Rissursachen: verwickelte Spule, rutschendes Extruderzahnrad, ungleichmäßiger Durchmesser. Lösung: Spule prüfen, Zahnrad reinigen, Filament prüfen. ③ Vorbeugung: versiegelte Lagerung, Trockenmittel, niedrige Luftfeuchtigkeit.
Verbesserung der Oberflächenqualität: ① Schichtlinien: Schichthöhe auf 0,1-0,15mm reduzieren, Z-Achse kalibrieren, Riemenzug prüfen. ② Kratzer: Düse auf Rückstände prüfen, Retract-Geschwindigkeit reduzieren, Druckgeschwindigkeit anpassen. ③ Glanz: PLA hat natürlichen Glanz; für höheren Glanz PLA Silk verwenden. ④ Polieren: 400→800→1500→2000er Schleifpapier für Spiegelfinish. Die PLA-Oberfläche bietet hervorragende Haftung zum Lackieren.
PLA-Drucke eignen sich hervorragend zum Lackieren. ① Grundierung: Vallejo-/Tamiya-Grundierung füllt feine Schichtlinien und verbessert die Lackhaftung. ② Direktes Lackieren: PLA haftet gut direkt auf Acrylgrundierungen. ③ Empfohlene Farben: Tamiya/Gunze/Star wasserbasierte Sprühfarben haften hervorragend und ergeben gleichmäßige Farbe. ④ Wasserdecals: mit PLA kompatibel, zum Schutz Klarlack verwenden. ⑤ Individuelle Effekte: Maskiertechniken für Farbverläufe/Tarnmuster. Vor dem Lackieren leicht mit 400er Körnung schleifen für beste Haftung.
Weitere Materialien
Kontaktieren Sie uns


3D-Drucker
Nachricht
Anwendungsbereiche
Schnellzugriff