PLA
Educazione
Prototipazione
Arte e artigianato
Arredamento
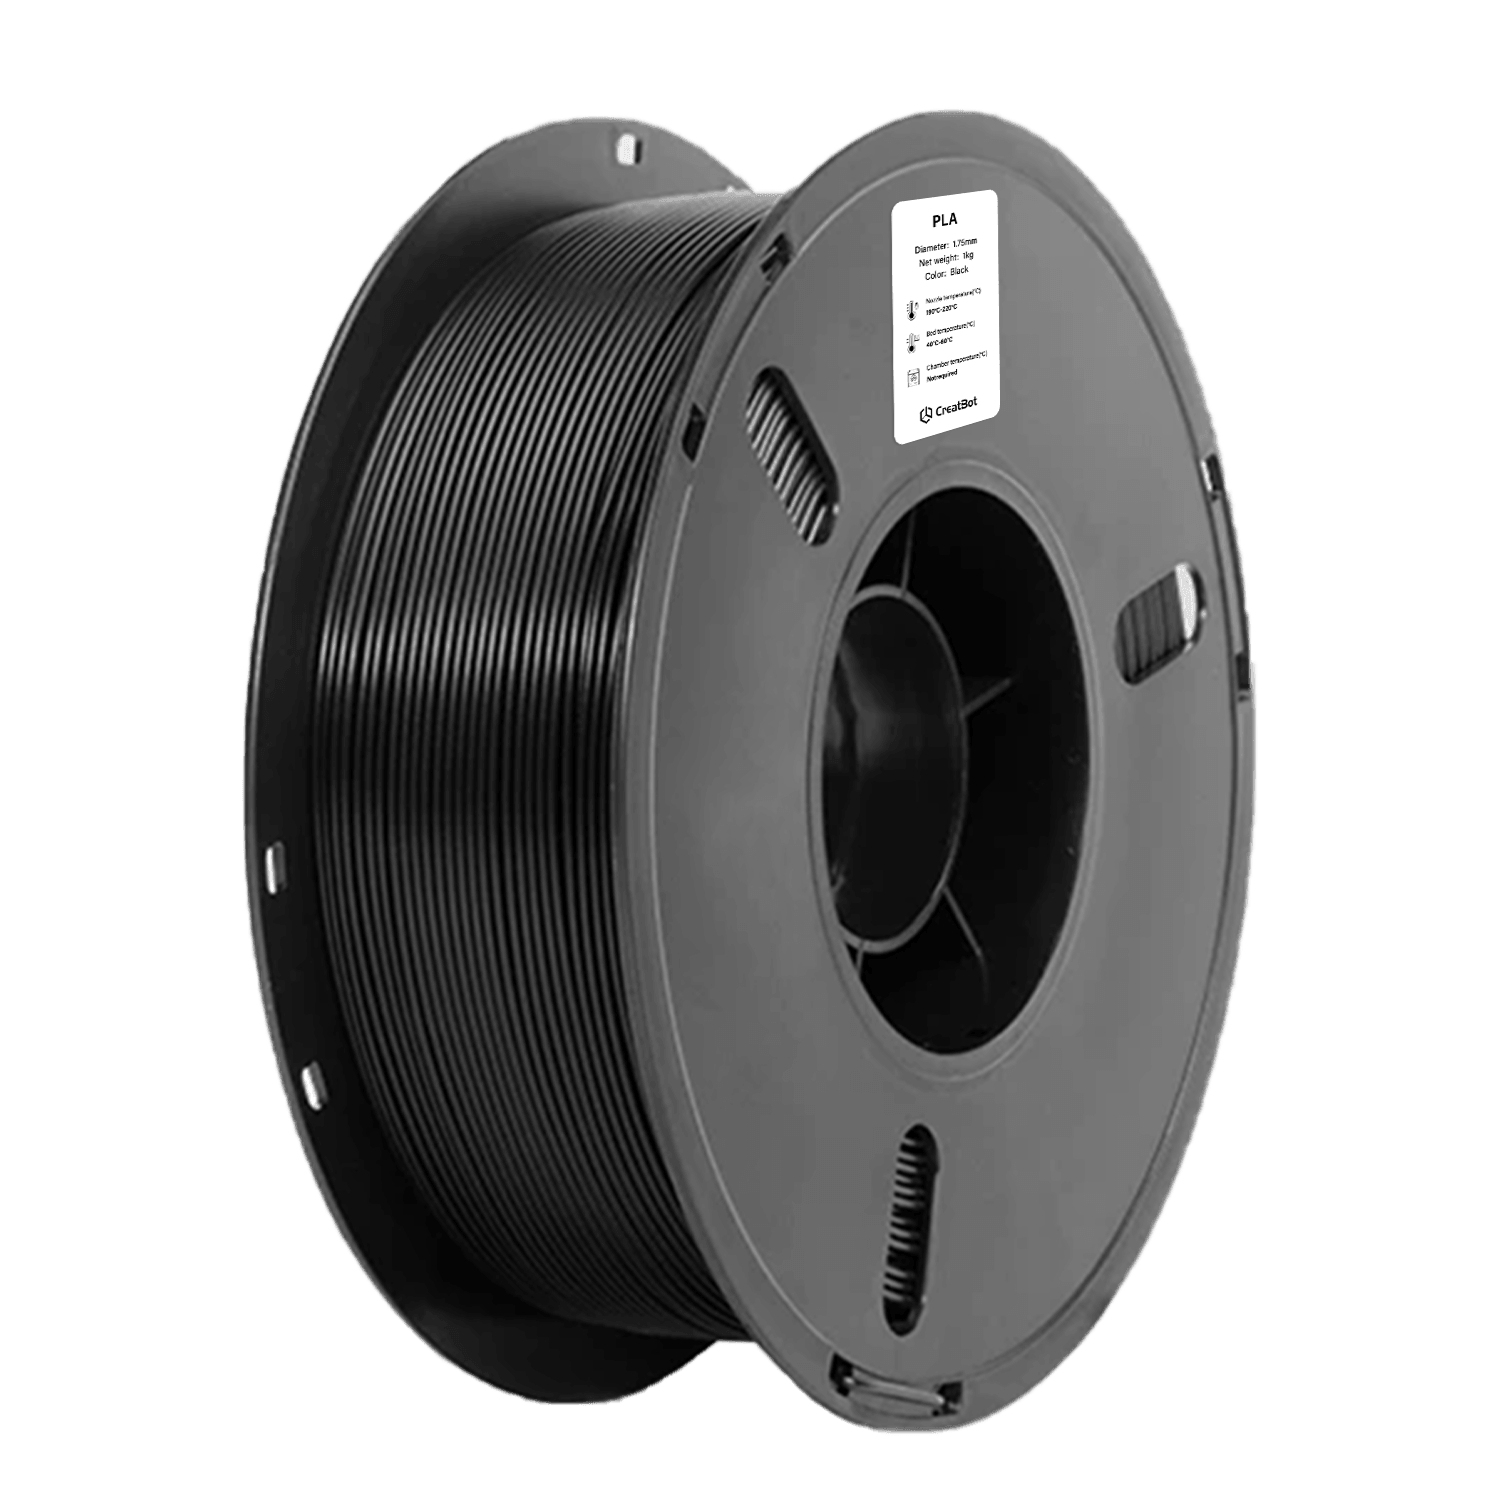
Caratteristiche filamento PLA
Anteprima stampa CreatBot PLA
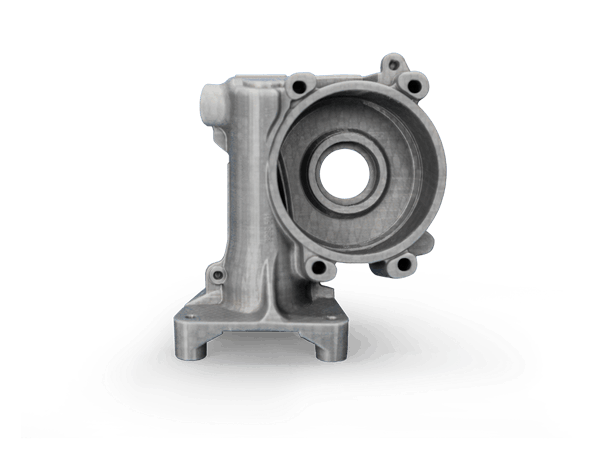
Vantaggi del filamento CreatBot
Qualità premium
Selezioniamo resina PLA da fornitori di prim'ordine.
Calibrato in fabbrica
PLA non richiede letto riscaldato.
Ecologico
Il PLA CreatBot utilizza materie prime rinnovabili di origine biologica, presenta basso odore e basso deformamento durante la stampa, e può essere degradato in condizioni di compostaggio industriale. Una scelta sicura ed ecologica per l'educazione, la casa e la creazione artistica.
Stampanti 3D Compatibili
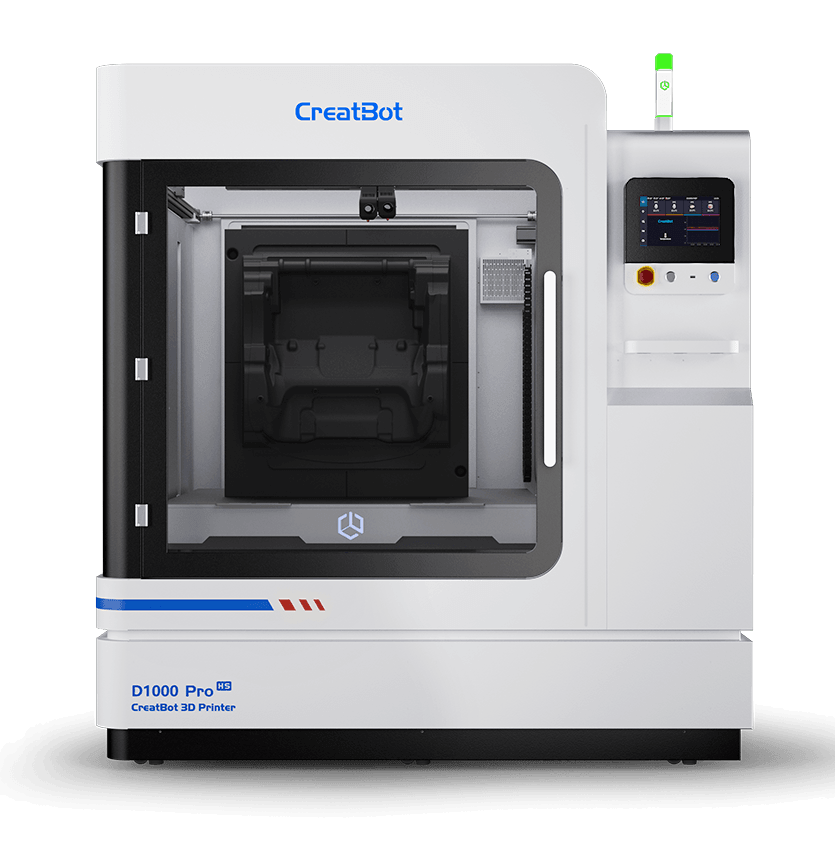
Le stampanti 3D industriali CreatBot sono progettate per materiali ad alte prestazioni. I seguenti modelli dispongono di camera riscaldata e ugelli ad alta temperatura per risultati professionali.
Scheda tecnica
| Progetto | Dati |
|---|---|
| Condizioni di essiccazione pre-stampa | 40-50°C, 6-8 H |
| Temperatura ugello | 190-230°C |
| Diametro ugello | 0.2 / 0.4 / 0.6 / 0.8 / 1.0 mm |
| Trattamento superficie letto | Spray per stampa 3D / Colla stick PVP / Adesivo specializzato |
| Temperatura letto | 40-60°C |
| Temperatura camera | SPENTO |
| Velocità ventola raffreddamento | ACCESO |
| Velocità di stampa | < 300 mm/s |
| Proprietà fisiche | Metodo di prova | Dati |
|---|---|---|
| Densità | ISO1183 | 1.24g/cm³ |
| Tasso di assorbimento dell'acqua saturo | 25°C, 55%RH | 0.41% |
| Indice di fusione | 340°C, 2.16 kg | 23.5g/10 min |
| Temperatura di fusione | DSC, 10°C/min | 160°C |
| Temperatura di rammollimento Vicat | ISO 306, GB/T 1633 | 57°C |
| Determinazione della temperatura | ISO 75, 0.45MPa | 57°C |
| Proprietà meccaniche | Metodo di prova | Dati |
|---|---|---|
| Resistenza a trazione XY | ISO 527, GB/T 1040 | 36 MPa |
| Resistenza a trazione Z | ISO 527, GB/T 1040 | 32 MPa |
| Modulo di Young XY | ISO 527, GB/T 1040 | 2600 MPa |
| Modulo di Young Z | ISO 527, GB/T 1040 | 2100 MPa |
| Allungamento a rottura XY | ISO 527, GB/T 1040 | 12.3% |
| Allungamento a rottura Z | ISO 527, GB/T 1040 | 7.6% |
| Resistenza a flessione XY | ISO 178, GB/T 9341 | 77 MPa |
| Resistenza a flessione Z | ISO 178, GB/T 9341 | 60 MPa |
| Modulo di flessione XY | ISO 178, GB/T 9341 | 2800 MPa |
| Modulo di flessione Z | ISO 178, GB/T 9341 | 2400 MPa |
| Resistenza agli urti XY | ISO 179, GB/T 1043 | 27.1 kJ/m² |
| Resistenza agli urti Z | ISO 179, GB/T 1043 | 14.1 kJ/m² |
FAQ Filamento PLA
PLA e ABS sono i due materiali per stampa 3D più comuni. Differenze principali: ① Difficoltà di stampa: il PLA è più facile, non richiede piatto riscaldato (50-60°C migliorano l'adesione), ugello 190-220°C; l'ABS richiede piatto riscaldato (80-110°C) e camera chiusa. ② Proprietà meccaniche: l'ABS ha migliore tenacità e resistenza agli urti; il PLA ha maggiore durezza superficiale ma è più fragile. ③ Resistenza al calore: ABS HDT ~78°C, PLA solo 64,3°C. ④ Ecologia: il PLA è prodotto da amido vegetale, biodegradabile e inodore; l'ABS è a base petrolifera con lieve odore. Per i principianti è fortemente consigliato il PLA: alto tasso di successo e facile da usare.
Il PLA non richiede strettamente un piatto riscaldato, ma sono consigliati 50-60°C per risultati migliori. ① Modelli piccoli (<5cm) o con ampia base possono essere stampati con colla stick/nastro di mascheratura senza riscaldamento. ② I modelli grandi traggono beneficio da un piatto a 50-60°C per ridurre l'anomalia. ③ Una temperatura del piatto troppo alta (>65°C) causa il morbido effetto piede di elefante. Raccomandazione PLA: ugello 220°C, piatto 65°C.
La resistenza al calore del PLA è limitata, HDT solo 64,3°C (1,80MPa), Tg ~62,8°C. ① L'uso in ambienti interni (<40°C) è completamente sicuro. ② L'abitacolo dell'auto d'estate può raggiungere 60-80°C: il PLA può ammorbidirsi e deformarsi. Per maggiore resistenza al calore scegliere PLA+ (HDT fino a 100°C), ABS o PETG. La ricottura delle stampe in PLA (70-80°C per 30-60 min, raffreddamento lento) può aumentare l'HDT a 80-100°C.
Intasamenti e rotture sono problemi comuni. ① Cause di intasamento: temperatura troppo bassa (<190°C), filamento umido carbonizzato, residui nell'ugello. Soluzione: riscaldare a 230°C e usare l'ago di pulizia, oppure cold pull (riscaldare a 220°C, raffreddare a 90°C, tirare rapidamente). ② Cause di rottura: bobina impigliata, ruota estrusore che slitta, diametro irregolare. Soluzione: controllare la bobina, pulire la ruota, controllare il filamento. ③ Prevenzione: conservazione sigillata, disidratante, bassa umidità.
Miglioramenti della qualità superficiale: ① Linee di strato: ridurre l'altezza dello strato a 0,1-0,15mm, calibrare l'asse Z, controllare la tensione delle cinghie. ② Graffi: controllare residui nell'ugello, ridurre la velocità di retrazione, regolare la velocità di stampa. ③ Lucentezza: il PLA ha una lucentezza naturale; usare PLA Silk per più lucentezza. ④ Lucidatura: carta vetrata 400→800→1500→2000 per finitura a specchio. La superficie del PLA ha un'eccellente adesione per la verniciatura.
Le stampe in PLA sono eccellenti per la verniciatura. ① Primer: il primer Vallejo/Tamiya riempie le micro linee di strato e migliora l'adesione della vernice. ② Verniciatura diretta: il PLA ha buona adesione direttamente con primer acrilici. ③ Vernici consigliate: gli spray all'acqua Tamiya/Gunze/Star hanno un'ottima adesione e colore uniforme. ④ Decalcomanie ad acqua: compatibili con il PLA, usare vernice trasparente per protezione. ⑤ Effetti personalizzati: tecniche di mascheratura per sfumature/mimetismo. Levigare leggermente con grana 400 prima di verniciare per la migliore adesione.
Altri Materiali
Contattaci


Stampanti 3D
Messaggio
Campi di Applicazione
Link rapidi