PLA
Éducation
Prototypage
Art et artisanat
Décoration intérieure
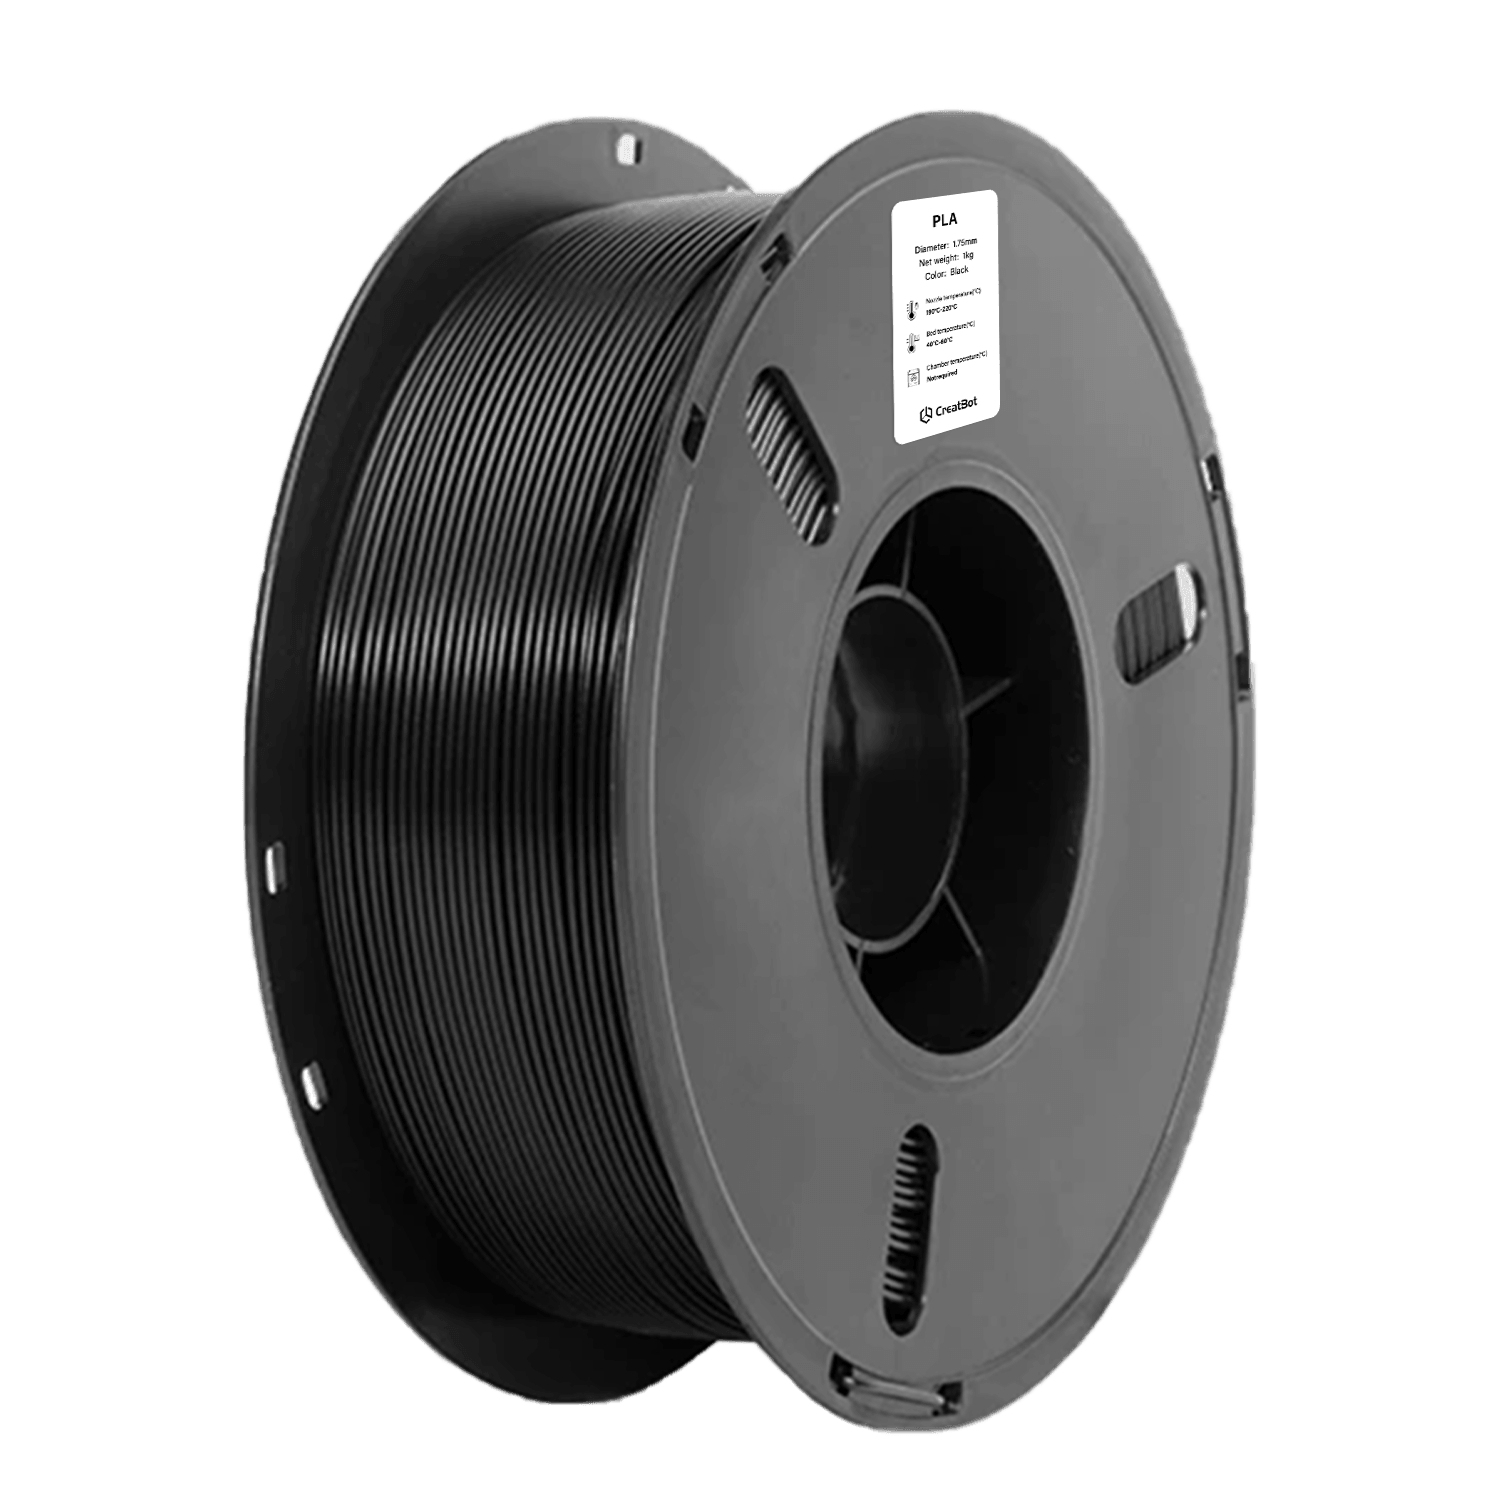
Caractéristiques du filament d'impression 3D PLA
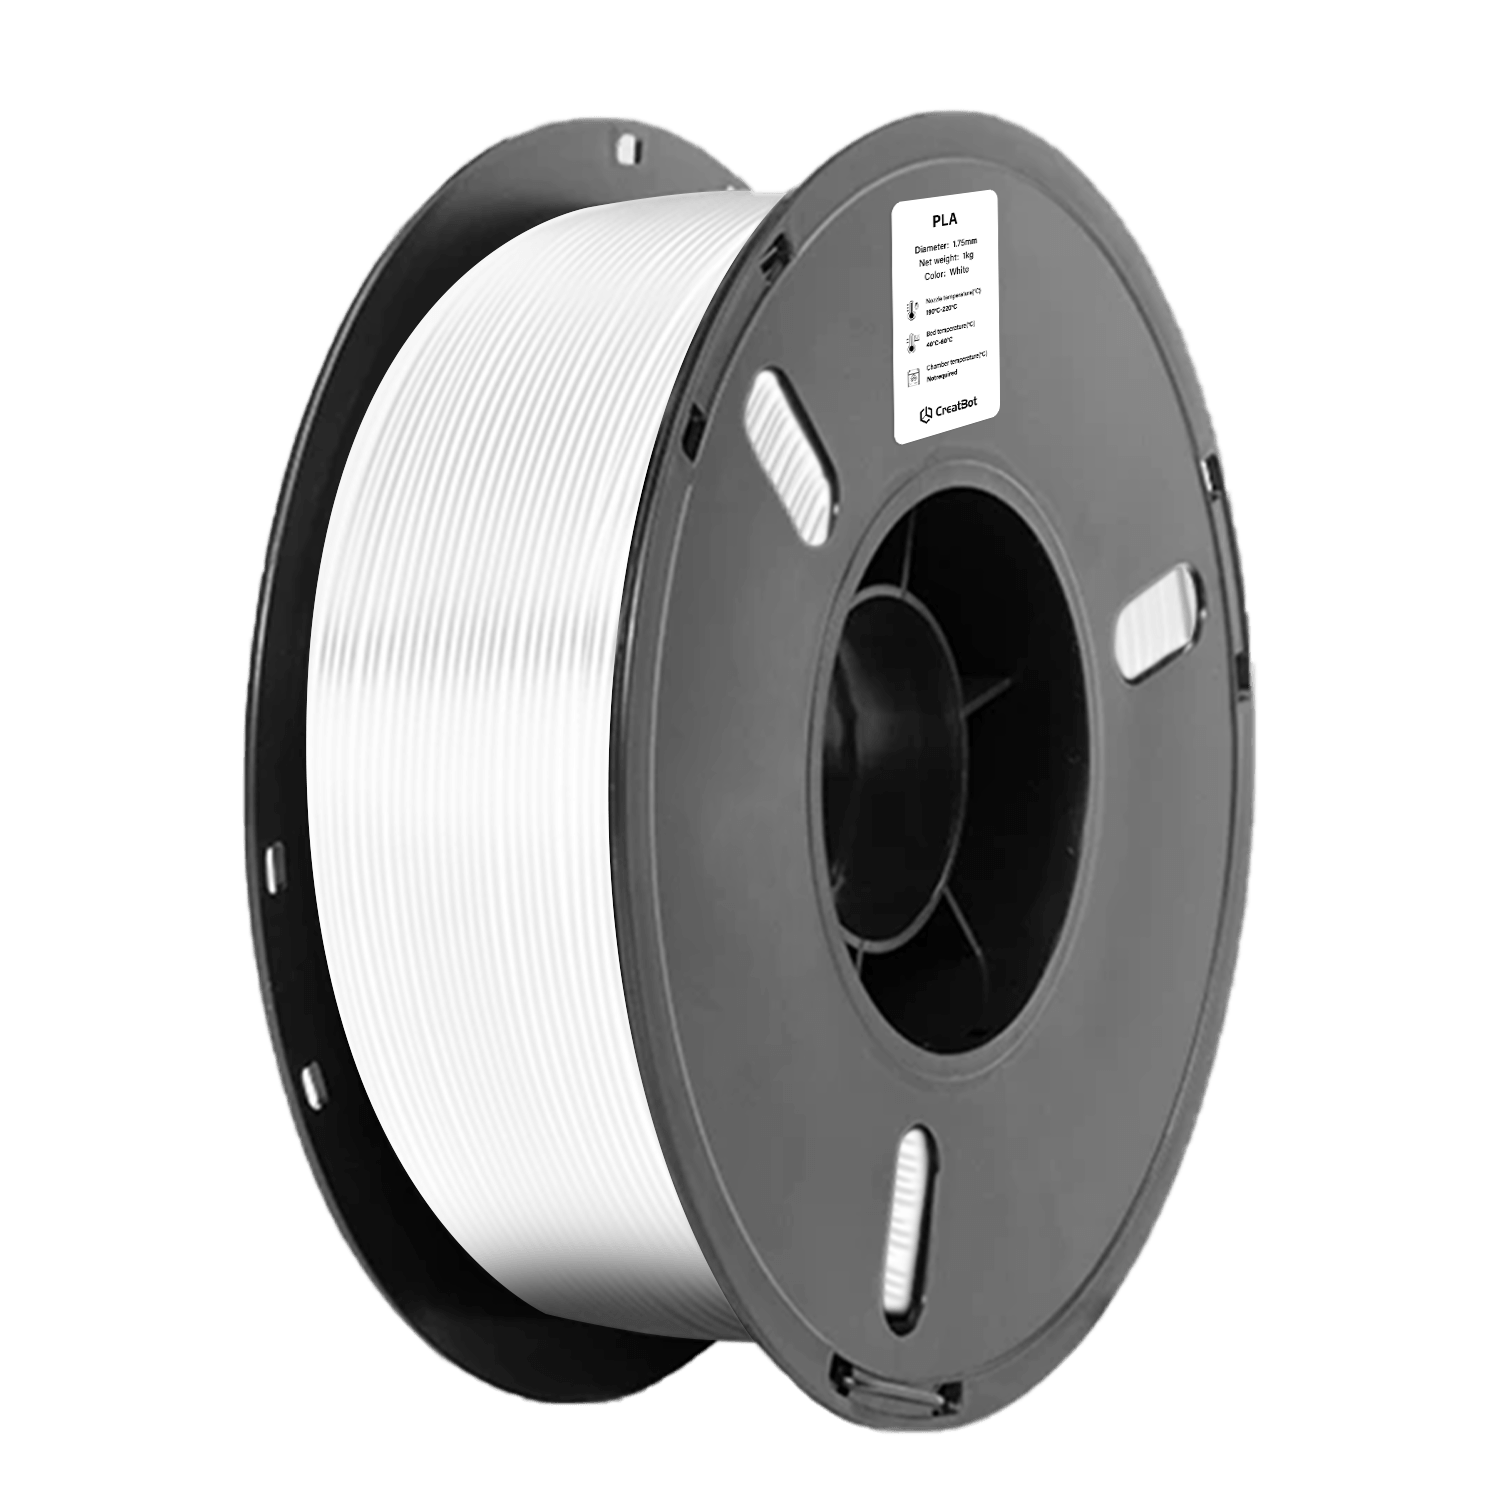
Aperçu d'impression CreatBot PLA
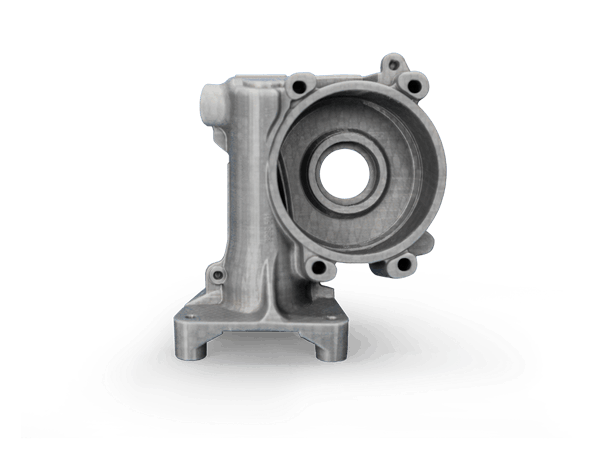
Avantages de l'utilisation du filament CreatBot
Qualité premium des matières premières
Nous sélectionnons la résine PLA auprès de fournisseurs de premier plan comme BASF pour garantir la pureté et la cohérence des couleurs. Chaque lot est entièrement testé avant de quitter l'usine.
Calibré en usine, prêt à imprimer
La formulation du filament, la fluidité de fusion et la tolérance de diamètre (±0.03mm) sont calibrées pour les modèles CreatBot. Le PLA ne nécessite pas de lit chauffant, est prêt à emploi dès la sortie de la boîte.
Écologique
Le PLA CreatBot utilise des matières premières renouvelables d'origine biologique, dégage peu d'odeur et peu de déformation lors de l'impression, et peut être dégradé dans des conditions de compostage industriel. Un choix sûr et écologique pour l'éducation, la maison et la création artistique.
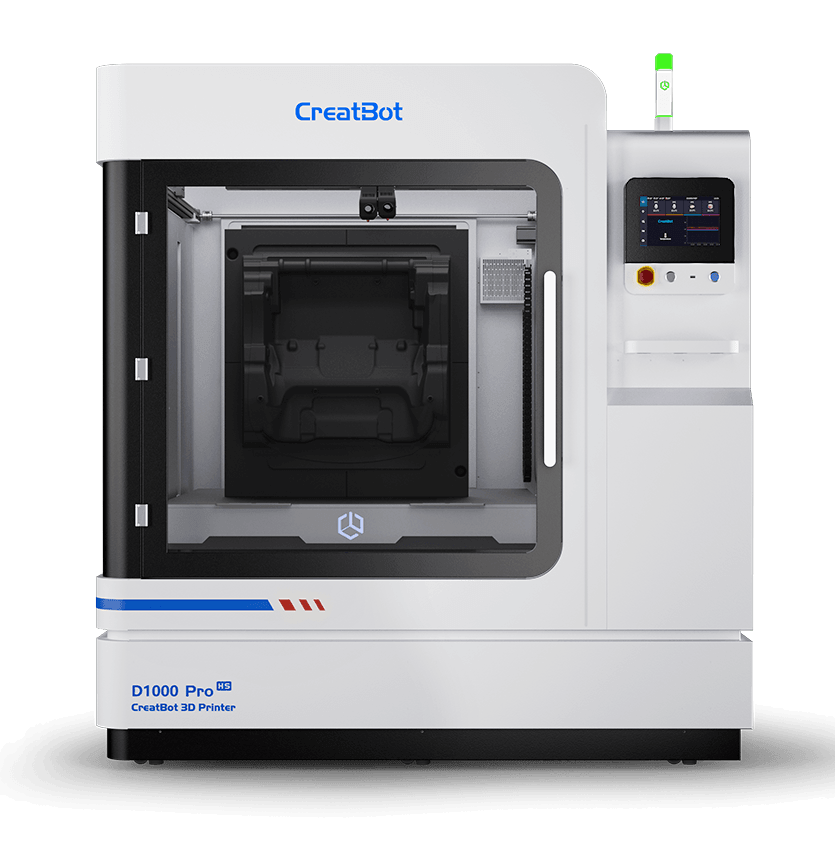
Imprimantes 3D Compatibles
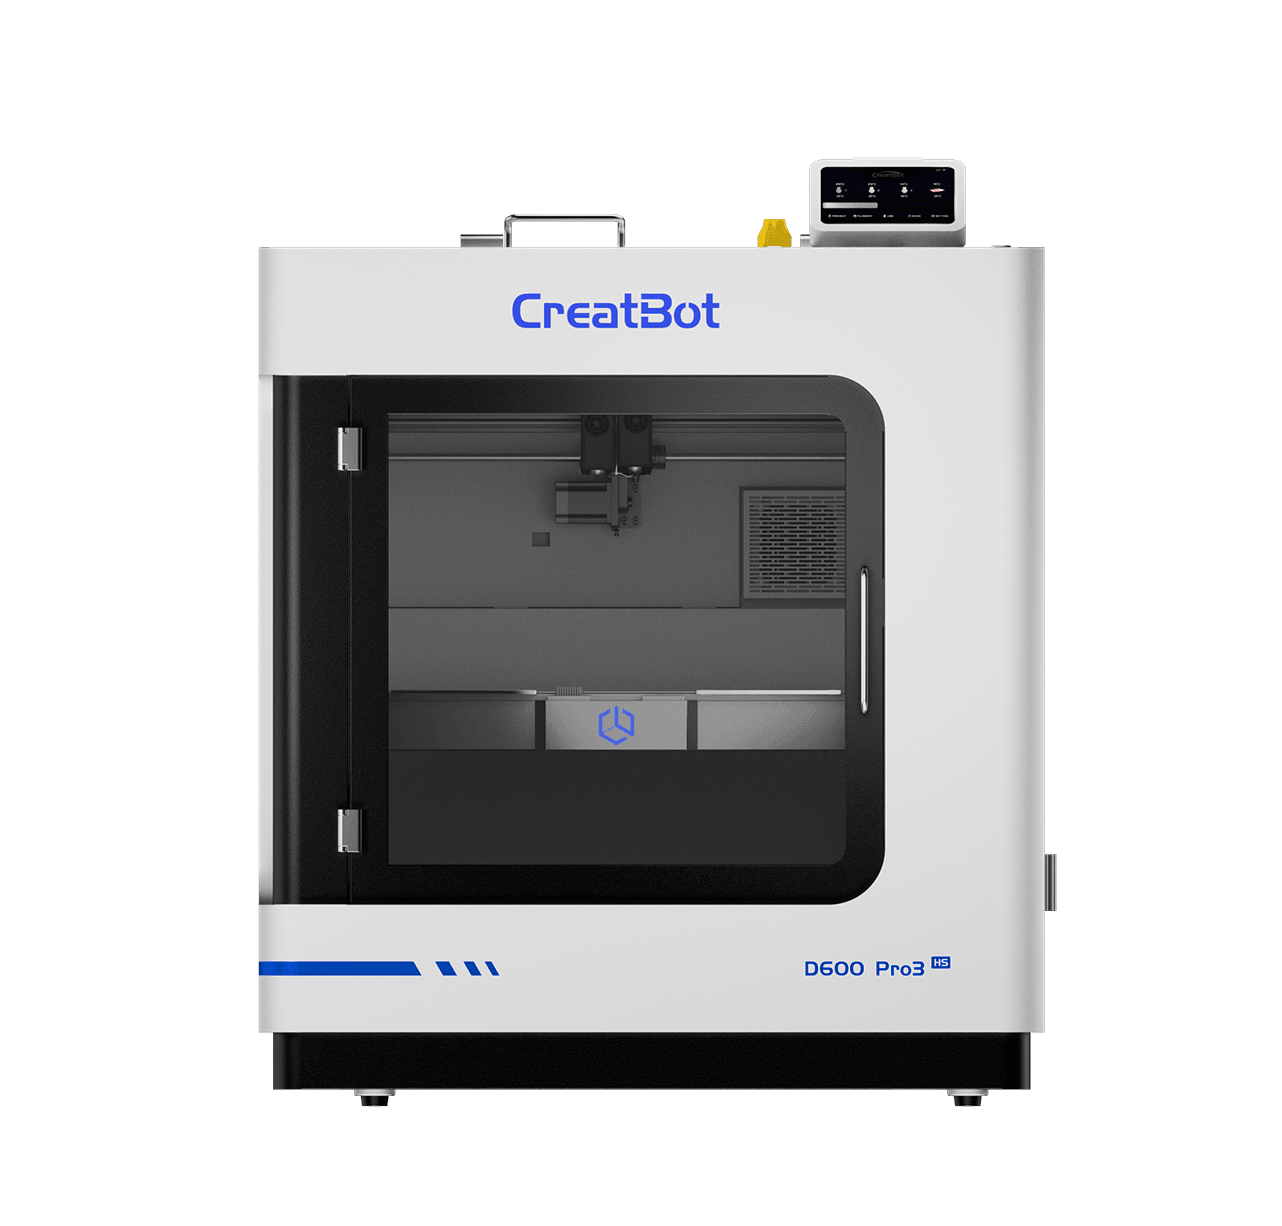
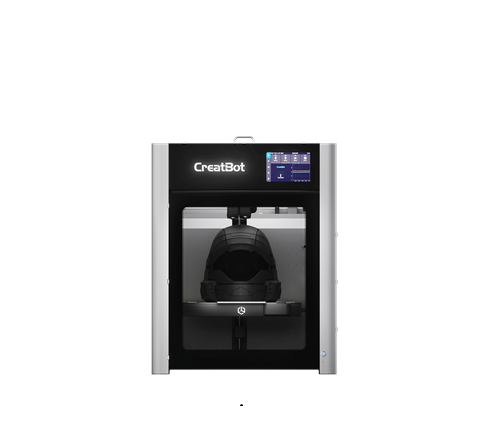
Les imprimantes 3D industrielles CreatBot sont conçues pour les matériaux haute performance. Les modèles suivants disposent d'une chambre chauffée et de buses haute température pour des résultats professionnels.
Fiche technique
| Projet | Données |
|---|---|
| Conditions de séchage avant impression | 40-50°C, 6-8 H |
| Température de buse | 190-230°C |
| Diamètre de buse | 0.2 / 0.4 / 0.6 / 0.8 / 1.0 mm |
| Traitement de surface du lit | Spray d'impression 3D / Bâton de colle PVP / Adhésif spécialisé |
| Température du lit | 40-60°C |
| Température de chambre | ARRÊT |
| Vitesse du ventilateur de refroidissement | MARCHE |
| Vitesse d'impression | < 300 mm/s |
| Propriétés physiques | Méthode d'essai | Données |
|---|---|---|
| Densité | ISO1183 | 1.24g/cm³ |
| Taux d'absorption d'eau saturée | 25°C, 55%RH | 0.41% |
| Indice de fluidité | 340°C, 2.16 kg | 23.5g/10 min |
| Température de fusion | DSC, 10°C/min | 160°C |
| Température de ramollissement Vicat | ISO 306, GB/T 1633 | 57°C |
| Détermination de la température | ISO 75, 0.45MPa | 57°C |
| Propriétés mécaniques | Méthode d'essai | Données |
|---|---|---|
| Résistance à la traction XY | ISO 527, GB/T 1040 | 36 MPa |
| Résistance à la traction Z | ISO 527, GB/T 1040 | 32 MPa |
| Module de Young XY | ISO 527, GB/T 1040 | 2600 MPa |
| Module de Young Z | ISO 527, GB/T 1040 | 2100 MPa |
| Allongement à la rupture XY | ISO 527, GB/T 1040 | 12.3% |
| Allongement à la rupture Z | ISO 527, GB/T 1040 | 7.6% |
| Résistance à la flexion XY | ISO 178, GB/T 9341 | 77 MPa |
| Résistance à la flexion Z | ISO 178, GB/T 9341 | 60 MPa |
| Module de flexion XY | ISO 178, GB/T 9341 | 2800 MPa |
| Module de flexion Z | ISO 178, GB/T 9341 | 2400 MPa |
| Résistance aux chocs XY | ISO 179, GB/T 1043 | 27.1 kJ/m² |
| Résistance aux chocs Z | ISO 179, GB/T 1043 | 14.1 kJ/m² |
FAQ Filament PLA
Le PLA et l'ABS sont les deux matériaux d'impression 3D les plus courants. Principales différences : ① Difficulté d'impression : le PLA est plus facile, pas de plateau chauffant requis (50-60°C améliore l'adhérence), buse 190-220°C ; l'ABS nécessite un plateau chauffant (80-110°C) et une chambre fermée. ② Propriétés mécaniques : l'ABS a une meilleure ténacité et résistance aux chocs ; le PLA a une plus grande dureté de surface mais est plus fragile. ③ Résistance à la chaleur : ABS HDT ~78°C, PLA seulement 64,3°C. ④ Écologie : le PLA est fabriqué à partir d'amidon végétal, biodégradable et inodore ; l'ABS est à base de pétrole avec une légère odeur. Pour les débutants, le PLA est fortement recommandé : taux de réussite élevé et facile à utiliser.
Le PLA n'exige pas strictement de plateau chauffant, mais 50-60°C sont recommandés pour de meilleurs résultats. ① Les petits modèles (<5cm) ou les modèles à grande surface de base peuvent être imprimés sans chauffage avec un bâton de colle/ruban de masquage. ② Les grands modèles bénéficient d'un plateau à 50-60°C pour réduire le gauchissement. ③ Une température de plateau trop élevée (>65°C) provoque un effet patte d'éléphant mou. Recommandation PLA : buse 220°C, plateau 65°C.
La résistance à la chaleur du PLA est limitée : HDT de seulement 64,3°C (1,80MPa), Tg d'environ 62,8°C. ① L'utilisation en intérieur (<40°C) est parfaitement sûre. ② L'habitacle d'une voiture en été peut atteindre 60-80°C : le PLA peut ramollir et se déformer. Pour une meilleure résistance à la chaleur, choisissez du PLA+ (HDT jusqu'à 100°C), de l'ABS ou du PETG. Le recuit des impressions PLA (70-80°C pendant 30-60 min, refroidissement lent) peut porter le HDT à 80-100°C.
Les bouchages et les cassures sont des problèmes fréquents. ① Causes de bouchage : température trop basse (<190°C), filament humide carbonisé, débris dans la buse. Solution : chauffer à 230°C et utiliser une aiguille de nettoyage, ou cold pull (chauffer à 220°C, refroidir à 90°C, tirer rapidement). ② Causes de cassure : bobine emmêlée, engrenage d'extrudeur qui glisse, diamètre irrégulier. Solution : vérifier la bobine, nettoyer l'engrenage, vérifier le filament. ③ Prévention : stockage hermétique, déshydratant, faible humidité.
Améliorations de la qualité de surface : ① Lignes de couche : réduire la hauteur de couche à 0,1-0,15mm, calibrer l'axe Z, vérifier la tension des courroies. ② Rayures : vérifier les résidus dans la buse, réduire la vitesse de rétraction, ajuster la vitesse d'impression. ③ Brillance : le PLA a un brillant naturel ; utilisez du PLA Silk pour plus d'éclat. ④ Polissage : papier abrasif 400→800→1500→2000 pour une finition miroir. La surface du PLA offre une excellente adhérence pour la peinture.
Les impressions en PLA sont excellentes pour la peinture. ① Apprêt : l'apprêt Vallejo/Tamiya comble les micro-lignes de couche et améliore l'adhérence de la peinture. ② Peinture directe : le PLA a une bonne adhérence directement sur les apprêts acryliques. ③ Peintures recommandées : les aérosols à base d'eau Tamiya/Gunze/Star offrent une excellente adhérence et une couleur uniforme. ④ Decals à l'eau : compatibles avec le PLA, appliquer un vernis transparent pour la protection. ⑤ Effets personnalisés : techniques de masquage pour dégradés/camouflage. Poncer légèrement au grain 400 avant peinture pour une meilleure adhérence.
Plus de Matériaux
Contactez-nous


Imprimantes 3D
Message
Domaines d'Application
Liens rapides