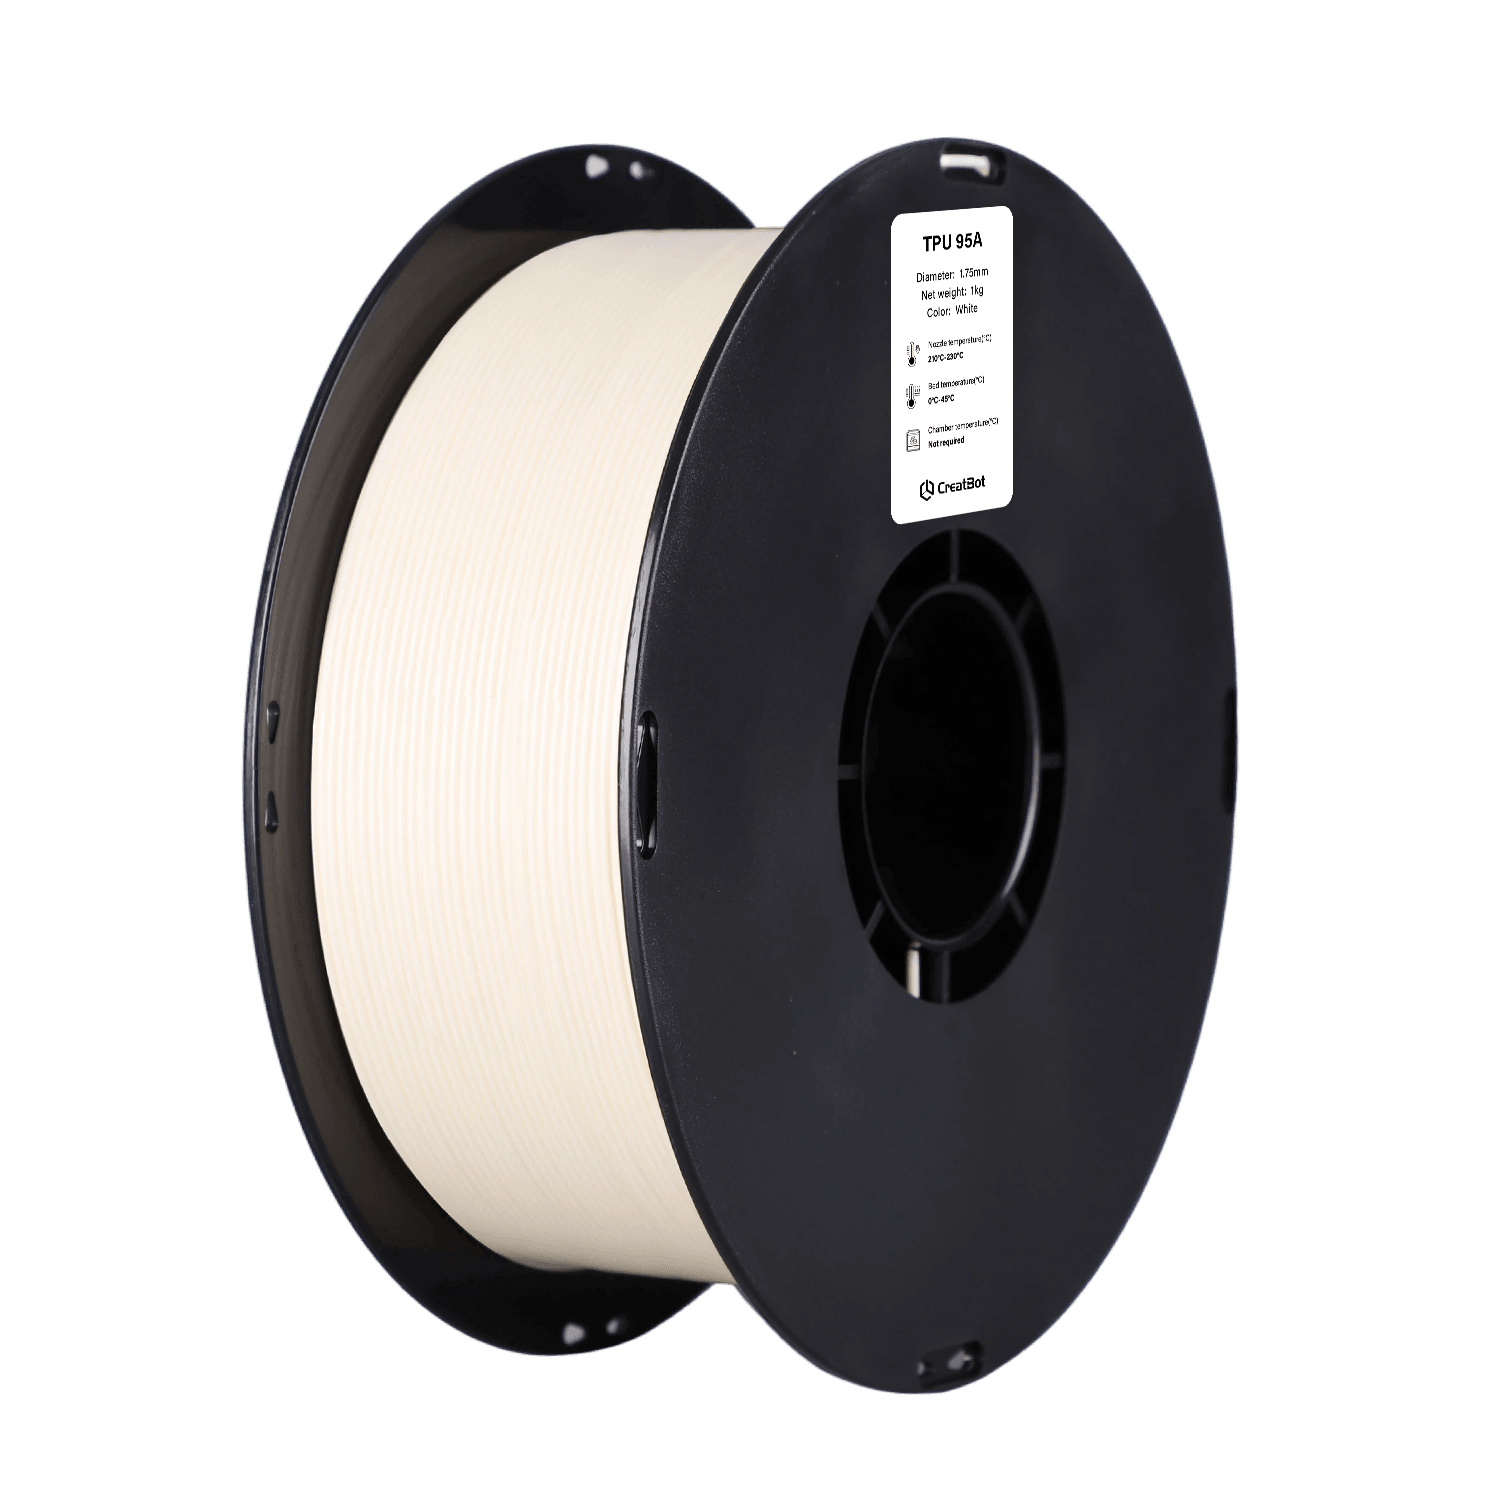
TPU 95A
Aplicaciones del filamento CreatBot TPU 95A
Sellos y juntas
Mangueras y tuberías
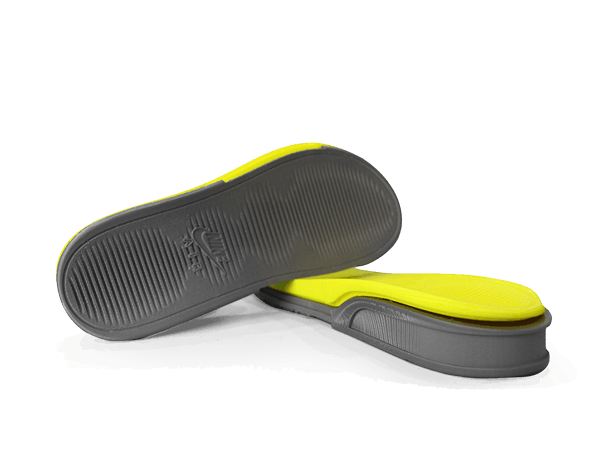
Entelas de calzado
Dispositivos portátiles
Características del filamento TPU 95A
Vista previa de impresión CreatBot TPU 95A
Ventajas de imprimir con filamentos CreatBot
Calidad premium de materias primas
Selección de resina TPU virgen de primera clase de grandes empresas químicas.
Calibrado de fábrica, listo para imprimir
Formulación del filamento y tolerancia de diámetro (±0.03mm) calibradas para todos los modelos CreatBot.
Alta elasticidad y resistencia al desgaste
El TPU 95A ofrece excelente recuperación elástica, resistencia a la abrasión y aceites con alta elongación de rotura, ideal para juntas, amortiguadores y bisagras flexibles.
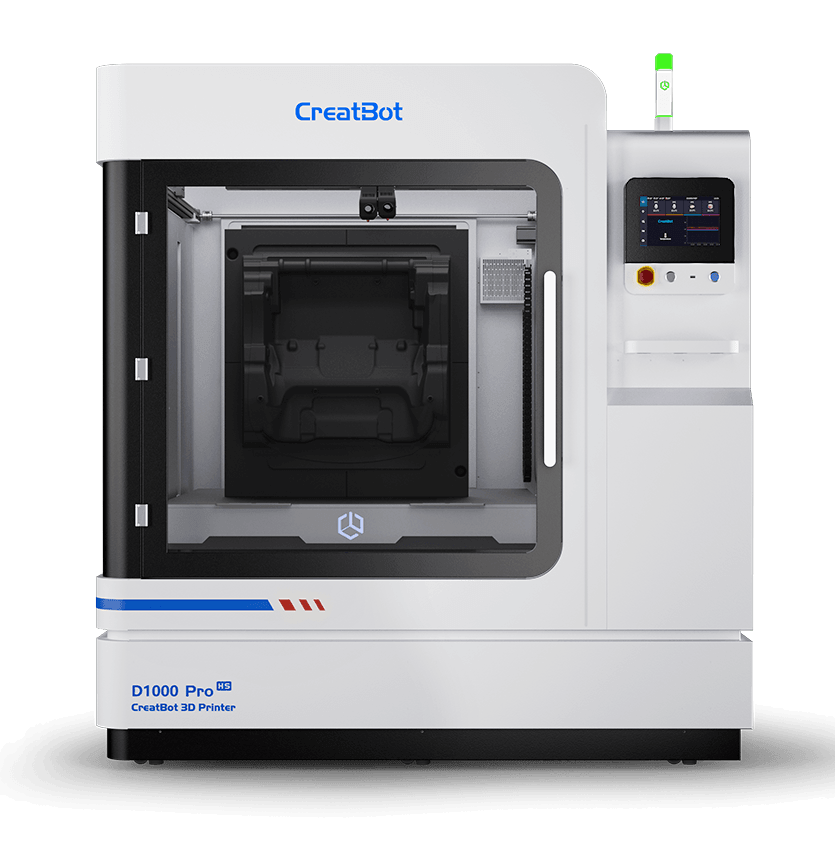
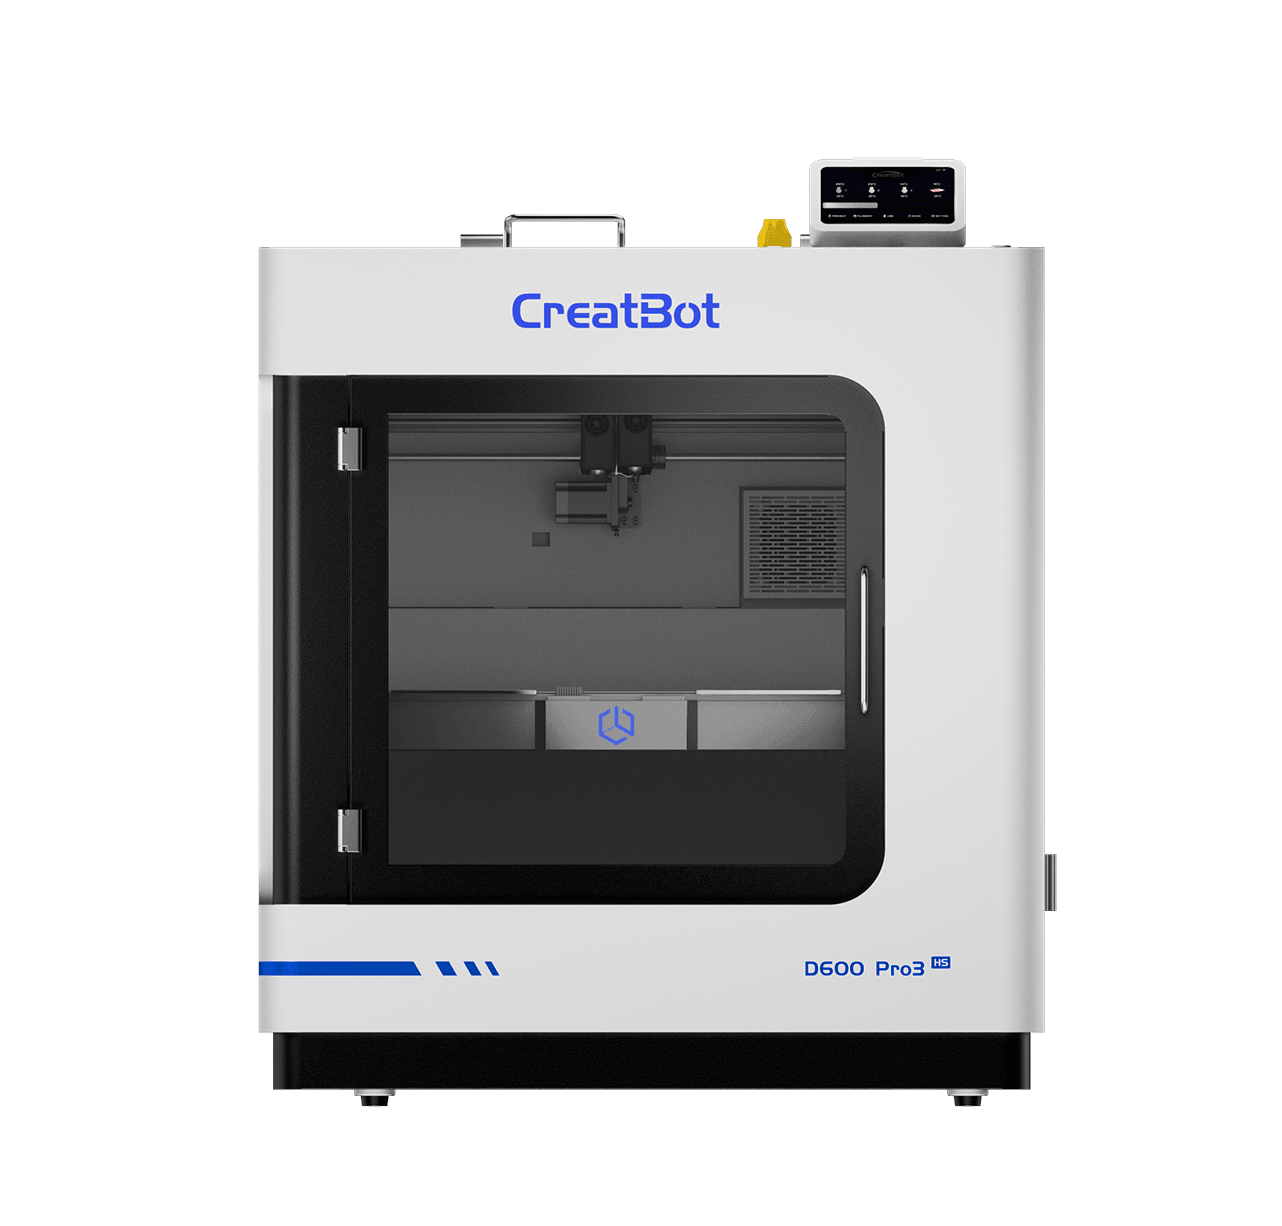
Impresoras 3D Compatibles
Las impresoras 3D industriales CreatBot están diseñadas para materiales de alto rendimiento. Los siguientes modelos cuentan con cámara calentada y boquillas de alta temperatura para resultados profesionales.
Hoja de datos técnicos
| Propiedades físicas | Método de prueba | Datos |
|---|---|---|
| Densidad | ISO1183 | 1.15g/cm³ |
| Dureza | ISO 7619 | 95A |
| Índice de fusión | 200℃,2.16 kg | 30g/10 min |
| Temperatura de fusión | DSC,10℃/min | / |
| Temperatura de ablandamiento Vicat | ISO 306,GB/T 1633 | 99℃ |
| Rebote resiliente | ASTM D2632 | 28% |
| Propiedades mecánicas | Método de prueba | Datos |
|---|---|---|
| Resistencia a la tracción XY | ISO 37 | 31 MPa |
| Alargamiento a la rotura XY | ISO 37 | 471% |
| Módulo al 100% XY | ISO 37 | 9.75 MPa |
| Módulo al 200% XY | ISO 37 | 12.2 MPa |
| Módulo al 300% XY | ISO 37 | 17.0 MPa |
| Parámetros de impresión recomendados | |
|---|---|
| Condiciones de secado antes de la impresión | 70‑80℃,6‑8 H (horno de secado de aire forzado) |
| Temperatura de la boquilla | 210‑230℃ |
| Diámetro de la boquilla | 0.4 / 0.6 / 0.8 / 1.0 mm |
| Tratamiento de la superficie de la plataforma de impresión | Spray de impresión 3D / Pegamento en barra PVP / Adhesivo especializado |
| Temperatura de la plataforma de impresión | 20‑50℃ |
| Temperatura de la cámara | / |
| Ventilador de refrigeración | ON |
| Velocidad de impresión | 30‑120 mm/s |
Preguntas frecuentes sobre TPU 95A
El TPU 95A es un elastómero fundamentalmente distinto del PLA y el ABS: 1) Comparación con PLA/ABS: el TPU posee una elasticidad extremadamente alta (alargamiento a la rotura superior al 600%), no se deforma tras pliegues repetidos y ofrece una excelente resistencia al impacto; 2) Escenarios de uso: el PLA y el ABS son adecuados para piezas rígidas; el TPU, para piezas flexibles como juntas, arandelas, mangueras y calzado; 3) Dificultad de impresión: la velocidad de impresión del TPU es más lenta y requiere ajustar los parámetros. Consejo de elección: para piezas rígidas y resistentes elija PLA o ABS; para piezas que requieran elasticidad, flexibilidad y resistencia a la abrasión, elija TPU 95A.
Al imprimir TPU 95A hay que controlar estrictamente estos parámetros: 1) Secado: secar 6-8 horas a 70-80°C antes de imprimir para eliminar la humedad y evitar burbujas y pérdida de resistencia; 2) Temperatura de boquilla: 210-230°C. Demasiado baja provoca mala adhesión entre capas; demasiado alta, degradación; 3) Velocidad de impresión: 30-120 mm/s. El TPU es muy elástico: a demasiada velocidad la extrusión se vuelve inestable; 4) Ventilador de refrigeración: una refrigeración moderada mejora el voladizo; 5) Retracción: distancia recomendada 1-3 mm, velocidad 20-40 mm/s. Una retracción excesiva causa obstrucciones; 6) Cama: 20-50°C. Use cinta de enmascarar o adhesivo especial para mejorar la adherencia; 7) Planificación de trayectorias: evite desplazamientos largos para reducir los hilos.
El TPU 95A puede usarse en todas las impresoras 3D CreatBot, aunque se recomiendan los modelos con extrusor de arrastre directo: 1) De escritorio: F430, D400, etc. El diseño de arrastre directo es adecuado para materiales flexibles; 2) Industriales: D600 Pro3 HS, D1000 HS, etc. Adecuados para producir piezas flexibles de gran formato. Requisitos para usar TPU: la temperatura de boquilla debe llegar a 210°C o más y contar con función de cama caliente (20-50°C). En modelos con extrusor Bowden hay que ajustar la retracción y reducir la velocidad de impresión.
El TPU 95A requiere una conservación adecuada. Métodos correctos: 1) Material sin abrir: guardar en un lugar seco y fresco, evitando la luz solar directa; 2) Material abierto: guardar en bolsa hermética o caja seca; se recomienda usar desecante; 3) Antes de imprimir: aunque parezca seco, se recomienda secarlo 6-8 horas a 70-80°C para eliminar por completo la humedad y asegurar la mejor calidad de impresión; 4) Piezas impresas: el TPU absorbe poca agua, pero una exposición prolongada a ambientes húmedos afecta sus propiedades mecánicas; se recomienda conservación hermética o uso en ambiente seco.
El TPU 95A es adecuado para imprimir numerosas piezas flexibles. Aplicaciones típicas: 1) Juntas: juntas tóricas, retén de aceite, arandelas, etc. Excelente resistencia al aceite y a la abrasión; 2) Mangueras y tubos: tubos flexibles, mangueras de conexión, tubos corrugados, etc. Buena recuperación elástica; 3) Calzado: medias suelas, plantillas, protectores, etc. Confort y durabilidad; 4) Wearables: pulseras, correas de reloj, fundas de móvil, etc. Buena flexibilidad y tacto agradable; 5) Piezas industriales: amortiguadores, almohadillas, bloques amortiguadores, etc. Excelente resistencia al impacto; 6) Piezas de automoción: guardapolvos, topes antichoque, burletes, etc. Buena resistencia al aceite y al calor.
El TPU 95A ofrece una buena resistencia térmica: 1) Temperatura de ablandamiento Vicat: 99°C; 2) Resiliencia: 28%; 3) Comparación con PLA/ABS: la resistencia térmica del TPU es inferior a la del ABS, pero su rendimiento a baja temperatura supera ampliamente al PLA y al ABS; 4) Escenarios de uso: adecuado para aplicaciones con ciclos de alta/baja temperatura como habitáculos de automoción, equipos de exterior y piezas industriales.
Las piezas impresas en TPU 95A admiten estos postratamientos: 1) Retirada de soportes: con alicates de corte o cúter. Al ser el TPU muy elástico, evite tirones y deformaciones excesivas; 2) Tratamiento de superficie: lijar el TPU es difícil; se recomienda un lijado suave con papel abrasivo (grano 80-120) o pulir con pasta de pulir; 3) Recocido: no recomendado. Las altas temperaturas modifican la dureza Shore y otras propiedades del TPU; 4) Pegado: posible con adhesivos especiales para TPU o adhesivos termofusibles; 5) Teñido: posible con tintes especiales; el resultado varía según el material; 6) Curado posterior: las piezas de TPU alcanzan su rendimiento óptimo tras 24 horas a temperatura ambiente.
El TPU se divide en varias durezas Shore, habitualmente 85A, 90A, 95A, 98A, etc.: 1) 85A-90A: muy blando, similar al caucho, adecuado para fundas de móvil, fundas protectoras y otras aplicaciones que exigen gran flexibilidad; 2) 95A: dureza media, el TPU estándar más versátil, con buen equilibrio entre flexibilidad y soporte; adecuado para juntas, calzado, mangueras, etc.; 3) 98A: mayor dureza, más próximo al plástico, adecuado para aplicaciones que necesitan a la vez cierta rigidez y elasticidad. Consejo de elección: para un tacto suave y gran elasticidad, 85A-90A; para equilibrar flexibilidad y soporte, 95A; para combinar mayor dureza con elasticidad, 98A. El TPU 95A de CreatBot es la referencia más versátil, adecuada para la mayoría de las aplicaciones.
Más Materiales
Contáctenos


Impresoras 3D
Mensaje
Campos de Aplicación
Enlaces Rápidos